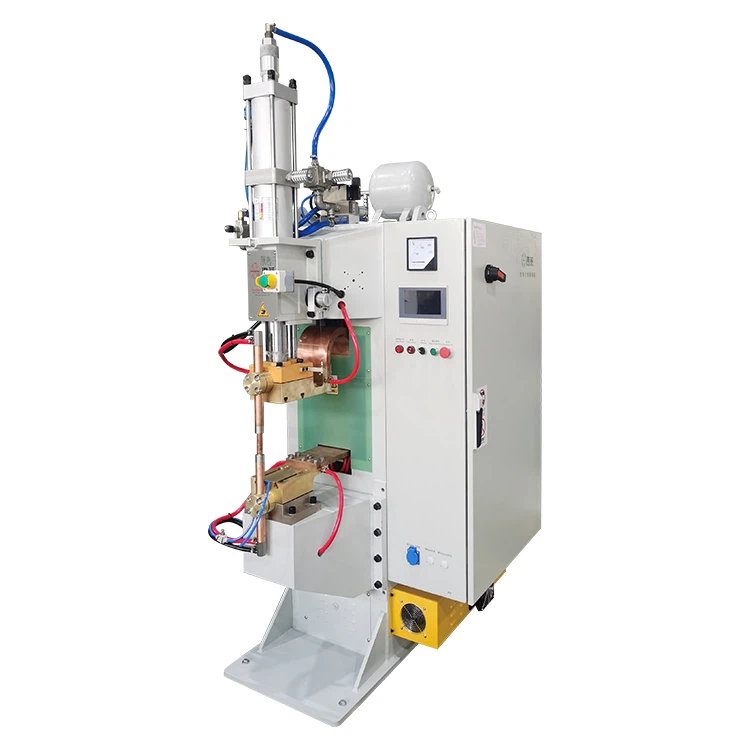
Самар гагнуур гэдэг нь ихэвчлэн металл хуудас руу гагнуурын самар холбоход ашигладаг эсэргүүцлийн проекцын гагнуурыг хэлдэг. Электродууд хүч хэрэглэх үед гүйдэл нь самар дээрх өргөгдсөн проекцуудад төвлөрдөг. Төсөл нь халааж, нурж, самар болон хуудасны хооронд хэд хэдэн гагнуур үүсгэдэг.
Найдвартай самрын гагнуур нь машины тохиргооноос илүү хамаарна. Самрын хийц, проекцын тууштай байдал, хуудасны материал, гадаргуугийн бүрээс, тэгшилгээ, гүйдэл, гагнуурын хугацаа, электродын хүчийг хамтад нь үнэлэх ёстой.
Энэ нийтлэлд самар гагнах үйл явц, параметр боловсруулах, нийтлэг согог, чанарын туршилт, тоног төхөөрөмжийн сонголт зэргийг багтаасан болно. Мөн самрын проекцын гагнуурыг яагаад ердийн эсэргүүцлийн спот гагнуур гэж үзэж болохгүйг тайлбарласан болно.


Самар гагнуур гэж юу вэ, энэ нь хэрхэн ажилладаг вэ?
Самар гагнуурыг ихэвчлэн эсэргүүцлийн проекцийн гагнуураар гүйцэтгэдэг. Гагнуурын самар нь хуудастай холбогдох гадаргуу дээр хэд хэдэн өргөгдсөн төсөөлөлтэй байдаг. Эдгээр төсөөлөл нь тодорхой холбоо барих цэгүүдийг үүсгэж, гагнуурын гүйдлийг төвлөрүүлдэг.
Гагнуурын мөчлөг нь үндсэн дарааллаар явагдана.
- Самар нь хуудасны нүхний дээгүүр байрладаг.
- Электродууд нь самар болон хуудсыг хооронд нь хавчих.
- Гүйдэл нь самрын төсөөллөөр дамждаг.
- Хүчний нөлөөгөөр төсөөлөл нь халааж, зөөлрүүлж, нурж унадаг.
- Хүчийг богино хугацаанд барьж байх үед гүйдэл зогсдог.
- Холболт тогтворжсоны дараа электродууд нээгддэг.
Самрын проекцийн гагнуур нь энгийн спот гагнуураас ялгаатай. Спот гагнуурын үед электродын геометр нь ихэвчлэн гагнуурын байршлыг тодорхойлдог. Самар гагнуурын үед бэхэлгээний төсөөлөл нь эхний гүйдлийн зам ба гагнуурын байрлалыг тогтооно.
Тохиромжтой гүйдэл, электродын хүч, багаж хэрэгсэл, байрлал, процессын хяналтыг хангасан тохиолдолд суурин цэг эсвэл проекц гагнуурыг самар гагнуурын зориулалтаар тохируулж болно.
MFDC гагнуурыг хэзээ самар гагнахад ашигладаг вэ?
Самар гагнуурын хувьд хувьсах гүйдэл, MFDC болон конденсаторын цэнэгийн тэжээлийн эх үүсвэрүүдийг авч үзэж болно. Тохиромжтой сонголт нь самрын дизайн, хуудасны материал, бүрэх, зузаан, үйлдвэрлэлийн хэмжээ, үйлдвэрийн цахилгаан хангамж зэргээс хамаарна.
MFDC төхөөрөмж нь тохируулж гүйдэл, цаг хугацааны хяналтыг хангадаг бөгөөд автомат тэжээл, эд анги илрүүлэх, үйлдвэрлэлийн хяналт зэргийг нэгтгэж болно. Гэсэн хэдий ч эрчим хүчний эх үүсвэр нь гагнуурын чанарыг тодорхойлдоггүй.
Самарны тэгш бус төсөөлөл, тааруулалт, тогтворгүй хүч эсвэл хязгаарлагдмал электродын дагалт- зэрэг нь програмчлагдсан гүйдэл тогтвортой байсан ч сул гагнуур үүсгэж болно.
Самар гагнуурын параметрүүдийг хэрхэн боловсруулах
Зөвхөн утаснуудын хэмжээнээс хамааран бүх нийтийн самрын гагнуурын хуваарь байдаггүй. Хоёр M8 гагнуурын самар нь проекцын геометр, материал, бүрэх эсвэл холбох хуудас нь ялгаатай үед өөр өөр тохиргоо шаарддаг.
Ашиглах боломжтой гагнуурын хуваарь нь дараахь зүйлийг тодорхойлох ёстой.
- Самрын хэмжээ, материал, төсөөллийн загвар
- Хуудасны материал, бүрэх, зузаан
- Электрод ба байршлыг тогтоох-зүү дизайн
- Эрчим хүчний эх үүсвэрийн төрөл-
- Гагнуурын гүйдэл ба цаг хугацаа
- Электродын хүч
- Цагийг шахаж, барина
- Гагнуурын туршилтын арга ба хүлээн авах шалгуур
| Параметр | Үндсэн функц | Туршилтын үеэр юу шалгах вэ |
| Гагнуурын гүйдэл | Самрын төсөөлөлд дулаан үүсгэдэг | Төслийн нуралт, гагнуур үүсэх, гадагшлуулах, утаснуудын байдал |
| Гагнуурын цаг | Хэр удаан дулаан үүсэхийг хянадаг | Хэт халалтгүйгээр үе мөч үүсэх эсэх |
| Электродын хүч | Холбоо барихыг хадгалж, халсан металлыг агуулахад тусалдаг | Тогтвортой хавчих, тэр ч байтугай бүх төсөөллийн нуралт |
| Шахах цаг | Гүйдэл эхлэхээс өмнө электродууд хүчээ авах боломжийг олгодог | Гагнуурын өмнө самар бүрэн суусан эсэх |
| Цаг барина | Гүйдэл зогссоны дараа үеийг дэмжинэ | Суллах үед самар хөдөлж эсвэл хазайсан эсэх |
| Проекцийн геометр | Эхний гүйдлийн замыг тодорхойлно | Төслийн өндөр, хэлбэр, тууштай байдал |
| Механик дагаж мөрдөх- | Төлөвлөлтүүд нурах үед холбоо тогтооно | Электродын хөдөлгөөн жигд, хариу үйлдэл үзүүлэх эсэх |
| Гагнуурын дараалал | Дулаан болон үйлдвэрлэлийн тогтвортой байдалд нөлөөлдөг | Тусгаарлагдсан болон тасралтгүй гагнуурын хоорондох ялгаа |
Гагнуурын гүйдэл ба цаг хугацаа
Дулааны оролт хангалтгүй байгаа нь нэг буюу хэд хэдэн проекцийг сул холбож болно. Хэт халалт нь утаснаас гадагшлуулах, хуудасны эвдрэл, хайлсан металлыг үүсгэж болно.
Гүйдлийг нэмэгдүүлэхийн өмнө бүх проекцууд хуудастай жигд хүрч байгаа эсэхийг шалгана уу. Налуу самар эсвэл үл нийцэх төсөөлөл нь нэг цэгээр хэт их гүйдэл дамжуулж байхад бусад төсөөлөл сул хэвээр байна.
Хяналттай туршилтын явцад нэг үндсэн параметрийг нэг дор өөрчлөх. Зорилго нь зөвхөн нэг хүлээн зөвшөөрөгдсөн дээжийг үйлдвэрлэх бус тогтвортой үйл ажиллагааны хүрээг бий болгох явдал юм.
Электродын хүч ба дагаж мөрдөх-Дээш
Электродын хүч нь самрын төсөөллийг хуудастай холбож, халсан металыг хадгалахад тусалдаг. Хүч хангалтгүй байх нь тогтворгүй холбоо барих, хөөхөд хүргэдэг. Хэт их хүч нь хэт эрт төсөөллийг нурааж, интерфэйс дэх эсэргүүцлийг өөрчилж болно.
Электрод нь мөн төсөөлөл зөөлөрч, нурах үед самрын хөдөлгөөнийг дагаж мөрдөх ёстой. Хязгаарлагдмал эсвэл хойшлуулсан дагаж мөрдөх- нь контактыг таслах эсвэл тэгш бус гагнуур үүсгэж болзошгүй.
Боломжтой бол электродын бодит хүчийг N эсвэл kN-ээр тэмдэглэ. Зохицуулагчийн даралт ба электродын хүч хоорондын хамаарлыг мэдэхгүй л бол агаарын даралтын тохиргоог- машинуудын хооронд шууд шилжүүлэх боломжгүй.
Урьдчилан халаах болон олон-импульсийн хуваарь
Зарим программууд проекцийн уналт болон дулааны хөгжлийг хянахын тулд урьдчилан халаалт эсвэл олон гүйдлийн импульс ашигладаг. Эдгээр хуваарийг самар, хуудасны бодит хослолоор баталгаажуулсан байх ёстой.
Урьдчилан халаах импульс нь гадаргуугийн зохих цэвэрлэгээг орлохгүй. Параметр боловсруулахаас өмнө тос, сул бохирдол, үл нийцэх бүрээсийг арилгах хэрэгтэй.
Гагнуурын өмнөх{{0}самрын проекцын гагнуурын шалгалт
Гагнуурын самарыг шалгана уу
Машины тохиргоог өөрчлөхөөс өмнө самарыг шалгана уу. Төслийн өндөр, хэлбэр, тууштай байдал нь гагнуурын цэгүүдийн хооронд гүйдэл хэрхэн хуваагдахад нөлөөлдөг.
Хэрэв нэг проекц нь бусадтай харьцуулахад хуудастай эрт холбогдвол эхлээд нурж, хэт их гүйдэл дамжуулдаг. Үлдсэн төсөөлөл нь сул эсвэл бүрэн бус гагнуур үүсгэж болно.
Самарны багцыг дараах байдлаар шалгана уу.
- Гэмтсэн эсвэл тэгш бус төсөөлөл
- Самар гажуудал
- Утасны гэмтэл
- Буруу самарны хэмжээ
- Бүрхүүлийн өөрчлөлт
- Газрын тос эсвэл сул бохирдол
Гагнуурын хуваарь нь тогтворгүй бэхэлгээг бүрэн нөхөж чадахгүй.
Хуудас ба нүхний байрлалыг шалгана уу
Хуудас нь гагнуурын байрлалыг тойруулан тэгшхэн байх ёстой. Бөглөрөх, хэв гажилт эсвэл нүхний буруу байрлал нь самарыг жигд суулгахад саад болно.
Бүрсэн гангийн хувьд бүрэх төрөл, нөхцөлийг тэмдэглэнэ. Бүрхүүлийн өөрчлөлт нь дулааны үйлдвэрлэл, электродын байдал, үйлдвэрлэлийн тогтвортой байдалд нөлөөлж болно. Бүрсэн хуудас бүрт тогтмол гүйдлийн залруулга хийж болохгүй.
Электрод ба байршлыг тогтоох зүүг шалгана уу
Электродын нүүрийг тэгшлээд, хатуу бүтэцээр бэхэлсэн байх ёстой. Тэдгээрийн элэгдэл, бохирдол, нүхжилт, тэгш бус хүрэлцэх эсэхийг шалгана.
Байршуулах зүү нь самарыг хуудасны нүхэнд байрлуулж, утсыг хамгаалахад тусалдаг. Багажны загвараас хамааран зүүгээр дамжин хүсээгүй гүйдлийн замаас урьдчилан сэргийлэхийн тулд цахилгаан тусгаарлагч шаардлагатай байж болно.
Зүү байгаа эсэхийг шалгана уу:
- Самар болон хуудасны нүхэнд тохирсон
- Чөлөөтэй хөдөлдөг
- Харагдах гэмтэлгүй
- Самарыг зөв байрлалд байлгана
- Электродыг хаахад саад болохгүй
Засвар үйлчилгээ нь бүх нийтийн солих интервалаас илүү элэгдэл, гагнуурын бодит үр дүнд тулгуурласан байх ёстой.
Хөргөлт ба хавчихыг баталгаажуулна уу
Үйлдвэрлэл эхлэхээс өмнө хөргөлтийн систем, цахилгааны холболт, электродын хөдөлгөөнийг шалгана. Гагнуурын гүйдэл эхлэхээс өмнө машин шаардлагатай хүч чадалд хүрэх ёстой.
Туршилтыг төлөвлөсөн үйлдвэрлэлийн хурдаар явуулна уу. Урт хөргөлтийн интервалтай цөөн хэдэн гагнуур нь тасралтгүй үйлдвэрлэлийн нөхцлийг илэрхийлэхгүй байж болно.
Самрын гагнуурын нийтлэг гэмтэл ба шийдэл
Харагдах согог нь хэд хэдэн шалтгаантай байж болно. Гагнуурын програмыг өөрчлөхийн өмнө самар, хуудас, багаж хэрэгсэл, процессын бодит нөхцөлийг шалгана уу.
| Асуудал | Эхлээд шалга | Боломжит залруулга |
| Сул эсвэл салсан самар | Төслийн тууштай байдал, тэгш байдал, гадаргуугийн байдал, дамжуулсан гүйдэл ба электродын хүч | Холбоо барих нөхцөлийг засч, туршилтаар гүйдэл, цаг хугацаа эсвэл хүчийг тохируулна уу |
| Тэгш бус төсөөллийн уналт | Хазайсан самар, хуудас burrs, тэгш бус төсөөлөл, электродын параллелизм | Самар, хуудас эсвэл багаж хэрэгслийн тохируулгыг засна уу |
| Үсрэх эсвэл хөөх | Тохируулах, шахах хугацаа, проекцын контакт, хүч болон одоогийн өсөлт- | Дулааны орцыг өөрчлөхийн өмнө тогтвортой хавчихыг бий болгох |
| Утасны гэмтэл | Утас руу орох-зүүний элэгдэл, самарны байрлал болон металлыг тодорхойлох | Байршлыг тогтоох системийг засварлаж, гагнуурын хуваарийг шалгана уу |
| Самар -төвөөс гагнагдсан | Нүхний байрлал, тэжээгчийг байрлуулах, байршуулах зүү | Гагнуурын өмнө зөв байрлал |
| Хуудасны гажуудал | Дулааны оролт, электродын хүч, багаж хэрэгслийн тулгуур ба хэсгийн зузаан | Дэмжлэгийг сайжруулж, шинэчилсэн параметрүүдийг баталгаажуулна уу |
| Үйлдвэрлэлийн явцад чанарын өөрчлөлт | Электродын халаалт, зүү элэгдэл, хөргөлт, бүрхүүлийн хуримтлал, материалын өөрчлөлт | Зөвшөөрөгдсөн хуваарийг өөрчлөхөөс өмнө тоног төхөөрөмж, багаж хэрэгслийн нөхцөлийг сэргээх |
Сул буюу салангид гагнуурын самар
Сул гагнасан самар нь дулааны оролт хангалтгүйгээс үүдэлтэй байж болох ч бага гүйдэл нь цорын ганц боломжит шалтгаан биш юм. Тэгш бус төсөөлөл, тааруухан-, хэт их хүч эсвэл электродын хөдөлгөөнийг хязгаарлах зэрэг нь бүрэн үе үүсэхээс сэргийлдэг.
Хэрэв нэг проекц хүчтэй байхад бусад нь сул байвал бүх гагнуурын гүйдлийг нэмэгдүүлэхийн өмнө самрын тохируулга болон проекцийн тууштай байдлыг шалгана уу.
Үсрэх ба хөөх
Гагнуурын талбайгаас халсан эсвэл хайлсан металл гадагшлах үед гадагшлуулах тохиолдол гардаг. Боломжит шалтгаанууд нь хэт их дулаан оруулах, хангалтгүй хүч, тааруухан-заавал зохицох, тэгш бус төсөөлөл эсвэл бүрэн хавчихаас өмнөх гүйдэл зэрэг орно.
Зөвхөн харагдахуйц шүрших арилах хүртэл гүйдлийг бүү бууруул. Залруулсан тохиргоо нь шаардлагатай механик туршилтыг давсан хэвээр байх ёстой.
Дэлгэрэнгүй мэдээллийг манай самрын проекцын гагнуур цацах гарын авлагаас үзнэ үү.
Утасны гэмтэл
Утасны эвдрэл нь залгуурыг буруу байрлуулсан, самар буруу тохируулсан эсвэл гадагшлуулах явцад утас руу орж ирсэн металл зэргээс шалтгаалж болно.
Харагдах асуудлыг зассаны дараа утсыг шаардлагатай хэмжигч эсвэл угсралтын аргаар шалгана уу. Хэрэв боолтыг зөв суулгах боломжгүй бол хуудсан дээр наасан самар нь хүлээн зөвшөөрөгдөхгүй хэвээр байж магадгүй юм.
Тасралтгүй үйлдвэрлэлийн явцад үл нийцэх үр дүн
Анхны дээжийг хүлээн авах боломжтой боловч хожим хэсэг нь тогтворгүй болсон үед электродын температур, хөргөлт,-зүүний элэгдэл, бүрхүүлийн хуримтлал болон цахилгааны холболтыг шалгана уу.
Зөвшөөрөгдсөн процессыг зөвхөн тусгаарлагдсан дээжийн гагнуураар бус хүлээгдэж буй үйлдвэрлэлийн мөчлөгийн дагуу турших ёстой.
Гагнасан самарыг хэрхэн шалгах вэ?
Харааны үзлэгээр буруу байрлал, цацрах, утас бохирдох, дутуу проекц нурах зэргийг тодорхойлох боломжтой боловч зөвхөн гадаад төрх нь үений бат бөх байдлыг баталгаажуулж чадахгүй.
Туршилтын арга ба хүлээн авах шалгуур нь бүтээгдэхүүний зураг, хэрэглэгчийн шаардлага эсвэл холбогдох үйлдвэрлэлийн стандартаас гаралтай байх ёстой.
| Хяналтын арга | Юуг шалгадаг | Хязгаарлалт |
| Харааны үзлэг | Зохицуулах, цацах, гадаргуугийн гэмтэл, утас бохирдох | Үе мөчний бүрэн хүчийг баталгаажуулдаггүй |
| Моментийн туршилт | Тодорхойлогдсон туршилтын нөхцөлд эргэлтийн эсэргүүцэл | Үр дүн нь боолт, утас, бэхэлгээнээс хамаарна |
| Туршилтыг түлхэх- | Самар дундуур эсвэл түүний эргэн тойронд үүссэн ачааллын эсэргүүцэл | Ачаалах чиглэл, бэхэлгээг тодорхойлсон байх ёстой |
| Хальслах эсвэл устгах туршилт | Хувь хүний төсөөлөл дэх холболтын нөхцөл | Туршилтын дээжийг гэмтээдэг |
| Үйл явцын хяналт | Гүйдэл, цаг хугацаа, хүчдэл эсвэл хүчний өөрчлөлт | Гагнуурын физик туршилтыг орлохгүй |
Ижил нэрлэсэн хэмжээтэй самар бүрийн хувьд эргүүлэх момент эсвэл түлхэлтийн-утгыг бүх нийтийн шаардлага болгон нийтлэх ёсгүй. Самар, хуудас, туршилтын бэхэлгээ, туршилтын аргыг үр дүнгийн хамт тэмдэглэнэ.
Самар гагнуурын машин сонгох
Гагнуурын гагнуурын машиныг зөвхөн трансформаторын хүчин чадлаар биш, харин хамтарсан болон үйлдвэрлэлийн процессоос сонгох хэрэгтэй.
Тоног төхөөрөмж нийлүүлэгчид дараахь мэдээлэл хэрэгтэй.
- Самрын хэмжээ ба проекцын загвар
- Хуудасны материал, бүрэх, зузаан
- Гагнуурын байрлал
- Шаардлагатай электродын хүч
- Ажлын хэсгийн хэмжээ ба ачаалах чиглэл
- Үйлдвэрлэлийн хэмжээ
- Шаардлагатай туршилтын арга
- Гараар, хагас{0}}автомат эсвэл автомат ажиллагаатай
Гар аргаар эсвэл бага{0}}эзэлхүүнтэй үйлдвэрлэлийн хувьд тохиромжтой электрод, байршил тогтоох хэрэгсэл бүхий суурин гагнуурчин хангалттай байж болно. Илүү их хэмжээний{2}}үйлдвэрлэлийн хувьд автомат самар тэжээх, самар-байдлыг илрүүлэх, ажлын хэсгийн байрлал тогтоох, гагнуурын-өгөгдлийг хянах шаардлагатай.
MFDC спот гагнуурын машиныг самрын проекцын гагнууртай харьцуулахдаа уг машин дараахь зүйлийг хангаж чадах эсэхийг шалгана уу.
- Тогтвортой, тохируулгатай гагнуурын гүйдэл
- Тохиромжтой электродын хүч ба дагах-
- Хатуу, зэрэгцүүлсэн багаж хэрэгсэл
- Үйлдвэрлэлийн мөчлөгт тохирсон хөргөлт
- Бодит ажлын хэсэгт нэвтрэх
- Шаардлагатай хяналт, хяналтын функцууд
Тогтмол{0}}гүйдлийн удирдлага нь цахилгаан гаралтыг удирдахад тусалж болох боловч тэгш бус самар, хуучирсан байрлал тогтоох зүү эсвэл буруу тохируулагдсан электродыг засдаггүй.
Автомат самар тэжээлийг хэзээ нэмэх вэ
Автомат тэжээл нь самрын чиг баримжаа, мөчлөгийн хугацаа, гар ажиллагаа зэрэг нь үйлдвэрлэлийн тогтвортой байдалд нөлөөлөх үед ашигтай байдаг.
Бүрэн систем нь дараахь зүйлийг агуулж болно.
- Самар тэжээгч
- Самар хүргэх толгой
- Байршлыг тогтоох зүү
- Самар{0}}байдлыг илрүүлэх
- Ажлын хэсгийн бэхэлгээ
- Гагнуурын станц
- Гэмтлийн дохиолол болон хэвийн бус-хэсгийг зохицуулах
Гагнуур эхлэхээс өмнө систем нь зөв самар зөв байрлалд хүрсэн эсэхийг шалгах ёстой. Зөвхөн тэжээлийн хурд нь автомат шугамыг үнэлэхэд хангалтгүй юм.
Самар гагнуурын тухай түгээмэл асуултууд
А: Гагнуурын самарыг ямар төрлийн гагнуураар хийдэг вэ?
Х: Гагнуурын самарыг ихэвчлэн эсэргүүцлийн проекц гагнуураар бэхэлдэг. Самар баяжмал гүйдэл дээр босгосон төсөөлөл, хуудасны эсрэг хэд хэдэн гагнуур үүсгэдэг.
А: Спот гагнуурын машин самар гагнах боломжтой юу?
Х: Тохиромжтой гүйдэл, хүч, электрод, байршил тогтоох, үйл явцын хяналтыг хангасан тохиолдолд суурин спот гагнуурыг самартай гагнуур хийхээр тохируулж болно. Бүх спот гагнуурчин самар бүрт тохирохгүй.
А: Гагнасан самар юунаас болж хагардаг вэ?
Х: Нийтлэг шалтгаанууд нь тэгш бус төсөөлөл, тааруулалт, дулааны хангалтгүй оролт, буруу электродын хүч, хязгаарлагдмал дагаж мөрдөх-болон самар ба хуудасны хоорондох бохирдол зэрэг орно.
Асуулт: Самар гагнуур яагаад цацдаг вэ?
Х: Хэт их дулаан оруулах, хангалтгүй хүч, тааруу-байх, тэгш бус төсөөлөл эсвэл эд ангиудыг бүрэн хавчихаас өмнө гүйдэл эхэлснээс үүдэн цацарч болно.
А: Самар гагнуурын үед утсыг хэрхэн хамгаалах вэ?
Х: Зөв суурилуулсан тээглүүр ашиглаж, самрын зөв байрлалыг барьж, гадагшлуулах ажиллагааг хянах. Зүү болон түүний эргэн тойрон дахь багаж хэрэгслийг элэгдэл, гэмтлийг тогтмол шалгаж байх ёстой.
А: Самрын гагнуурын бат бөх чанарыг хэрхэн шалгадаг вэ?
Х: Бүтээгдэхүүний онцлогоос хамааран гагнасан самарыг эргүүлэх хүч, түлхэх-гаргах, сугалах-сурах, хальслах эсвэл өөр тодорхойлсон эвдэх туршилтаар шалгаж болно.
Дүгнэлт
Найдвартай самар гагнуур нь зөвхөн машины тохиргооноос биш, харин холболтоос эхэлдэг. Самарны проекцын загвар, хуудасны байдал, тэгшитгэх, электродын хүч, гүйдэл, гагнуурын хугацаа болон механик дагалт-хамтдаа ажиллах ёстой.
Согог илэрсэн тохиолдолд гагнуурын програмыг өөрчлөхийн өмнө бэхэлгээ, багаж хэрэгсэл, холбоо барих нөхцөлийг шалгана уу. Эцсийн хуваарийг бодит бүрэлдэхүүн хэсэгт шаардагдах туршилтын аргыг ашиглан батлах ёстой.
Машины зөвлөмж авахын тулд самрын зураг, хуудасны материал, бүрээс, зузаан, гагнуурын байрлал, үйлдвэрлэлийн зорилт, шаардлагатай туршилтын аргыг HAIFEI-д илгээнэ үү. Дараа нь гагнуурын дээжийг процесс болон багаж хэрэгслийг үнэлэхэд ашиглаж болно.
Самрын гагнуурын дээжийн туршилтыг хүсэх