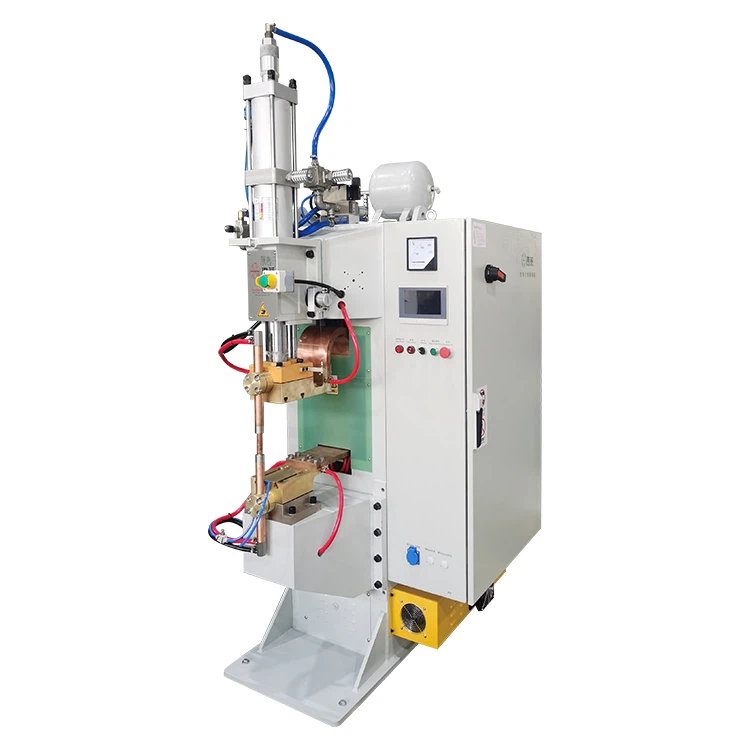
Самрын проекц гагнуур нь нийтлэг хэрэглээ юмMFDC спот гагнуурын машинавтомашины эд анги, барилгын машин механизм, хуудас металл угсралт, цахилгаан хэрэгслийн эд анги, цахилгаан шүүгээний үйлдвэрлэлд өргөн хэрэглэгддэг. Энэ нь үр ашигтай, давтагдах боломжтой бөгөөд их хэмжээний үйлдвэрлэлд тохиромжтой, ялангуяа гагнуурын самар эсвэл шонг металл хуудастай холбох шаардлагатай үед.
Гэсэн хэдий ч бодит үйлдвэрлэлд олон үйлдвэрүүд байнга тохиолддог хоёр асуудалтай тулгардаг:самар гагнуурын салангидболонгагнуурын хагарал эсвэл хүчтэй цацалт. Гагнуурыг салгах нь эргэлтийн моментийн туршилт амжилтгүй болох, самар сулрах, угсралтын асуудал, эд ангиудыг татгалзах зэрэгт хүргэдэг. Хагарах, цацах нь утсыг бохирдуулж, хуудасны гадаргууг гэмтээж, электродын ашиглалтын хугацааг богиносгож, үйлдвэрлэлийг удаашруулдаг.
Эдгээр асуудлыг зүгээр л гүйдлийг нэмэгдүүлэх эсвэл илүү их даралтыг нэмэх замаар шийдвэрлэх боломжгүй юм. Самрын проекцын гагнуур нь гагнуурын гүйдэл, гагнуурын хугацаа, электродын хүч, проекцын загвар, хуудасны нөхцөл, электродын нөхцөл, бэхэлгээний нарийвчлал, хөргөлтийн гүйцэтгэлийн тэнцвэрт байдлаас хамаарна.
Энэхүү гарын авлагад самрын проекц гагнуурын үед гагнуурын салалт, хагарлын нийтлэг шалтгаан, тэдгээрийг хэрхэн шийдвэрлэх, худалдан авагчид сонгохдоо юуг анхаарах ёстойг тайлбарласан болно.MFDC спот гагнуурын машин, эсэргүүцэл гагнуурын машин, эсвэлзахиалгат гагнуурын автоматжуулалтсамар гагнуурын төслүүдэд зориулсан систем.

Самрын проекц гагнуур гэж юу вэ?
1. Самрын проекцийн гагнуурын үндсэн зарчим
Самрын проекц гагнуур нь эсэргүүцлийн гагнуурын нэг төрөл юм. Гагнуурын явцад самар дээрх төсөөлөл нь металл хуудастай холбогддог. Холбоо барих талбараар гүйдэл дамжих үед проекцын цэгүүдэд эсэргүүцлийн дулаан үүсдэг. Электродын хүчний нөлөөгөөр төсөөлөл нь нурж, хуудастай гагнасан холбоос үүсгэдэг.
Ердийн спот гагнуураас ялгаатай нь проекцийн гагнуур нь төлөвлөсөн проекцын цэгүүдэд дулааныг төвлөрүүлдэг. Энэ нь гагнуурын байрлалыг хянахад хялбар болгож, үйл явцыг самар, шон, бусад бэхэлгээнд тохиромжтой болгодог.
Хамгийн гол нь самар, хуудсыг бүхэлд нь хэт халаахгүй байх явдал юм. Зорилго нь төсөөлөлд хангалттай дулааныг бий болгож, тэдгээрийг зохих ёсоор нурааж, хэт их шүрших, хэв гажилтгүйгээр хүчтэй холбоос үүсгэх явдал юм.
2.Яагаад MFDC спот гагнуурын машин нь самарны проекц гагнуур хийхэд тохиромжтой вэ?
АнMFDC спот гагнуурын машиндунд{0}}давтамжийн инвертер тэжээлийн хангамжийг ашигладаг. Уламжлалт хувьсах гүйдлийн гагнуурын төхөөрөмжтэй харьцуулахад энэ нь ихэвчлэн илүү тогтвортой гүйдлийн гаралт, хурдан хариу үйлдэл, илүү сайн гүйдлийн хяналтыг хангадаг.
Гагнуурын гагнуурын хувьд гагнуурын чанар нь гүйдлийн тогтвортой байдал, электродын хүч, цаг хугацааны хувьд маш мэдрэмтгий байдаг тул энэ нь чухал юм. Тогтвортой MFDC систем нь гүйдлийн хэлбэлзлийг бууруулж, багц үйлдвэрлэлд гагнуурын тууштай байдлыг сайжруулахад тусална.
Автомашины эд анги, хуудас металл эд анги, цахилгаан угсралтын хувьд самрын проекц гагнуур нь ихэвчлэн тогтвортой гагнуурын бат бэх, цэвэр утас, хязгаарлагдмал цацрах, хяналттай догол, давтагдах үйлдвэрлэлийн мөчлөг шаарддаг. MFDC спот гагнуурын машин нь зөв хянагч, электрод, бэхэлгээ, хөргөлтийн систем, самар тэжээгчтэй хослуулсан нь энэ төрлийн үйлдвэрлэлд тохиромжтой.
Самрын проекц гагнуурын нийтлэг чанарын асуудал
1.Гагнуурын салга
Гагнуурын салгах нь самрын проекцын гагнуурын хамгийн түгээмэл бэрхшээлүүдийн нэг юм. Самар нь хуудсан дээр гагнаж байгаа мэт харагдах боловч татах туршилт, эргүүлэх хүчийг шалгах эсвэл эцсийн угсралтын үед энэ нь сулардаг.
Энэ нь ихэвчлэн проекцууд нь хүчтэй гагнуур үүсгээгүй эсвэл металл хуудастай зөв холбогдоогүй гэсэн үг юм. Үйлдвэрлэлийн хувьд энэ асуудал эрсдэлтэй байдаг, учир нь гагнуурын бодит бат бэх нь хэтэрхий бага байхад гадаргуу нь хүлээн зөвшөөрөгдөхүйц харагдаж болно.
Хэрэв эхний{0}}хэсгийг шалгах эсвэл тогтмол дээж авахгүй бол сул хэсгүүд дараагийн угсралтын процесст шилжиж болно.
2. Хагарах, хагарах, эсвэл хүчтэй цацах
Хагарах, хагарах нь ихэвчлэн хэт их оч, металл цацрах, хуудасны гадаргууд шатах, самрын утас дотор цацах, эсвэл хэт их нуралт зэрэгт илэрдэг. Зарим тохиолдолд хуудас нь орон нутгийн хэмжээнд шатаж эсвэл самар гажигтай байж болно.
Хүчтэй шүрших нь гадаад төрхөөс илүү нөлөөлдөг. Энэ нь утсыг гэмтээж, угсралтын чанарыг бууруулж, электродын элэгдлийг нэмэгдүүлж, гагнуурын процессыг цаг хугацааны явцад тогтворгүй болгодог.
3. Хүйтэн гагнуур эсвэл сул холболт
Хүйтэн гагнуур гэдэг нь тухайн хэсэг нь гагнуурын тэмдгийг харуулсан боловч дотоод холболт хангалттай хүчтэй биш гэсэн үг юм. Энэ нь тэр дороо бүтэлгүйтэж магадгүй ч чичиргээ, чангалах, удаан ашиглах-үед бүтэлгүйтэж болзошгүй.
Хүйтэн гагнуур нь ихэвчлэн хангалтгүй дулаан, тохиромжгүй электродын хүч, гадаргуугийн бохирдол, электродын элэгдэл, самрын төсөөлөл зэргээс үүсдэг.
4. Thread бохирдол буюу самар деформаци
Хэрэв самрын утас руу шүршиж байвал боолт жигд угсарч чадахгүй. Хэрэв гагнуурын хугацаа хэт урт эсвэл электродын хүч тохиромжгүй бол самрын бие нь мөн гажигтай байж болно.
Үйлдвэрлэлийн эд ангиудын хувьд гагнуурын дараа утас чанарыг шалгах хэрэгтэй, ялангуяа гагнасан самарыг автомашин, машин механизм эсвэл бүтцийн угсралтад ашиглах үед.
Самрын проекцийн гагнуурын гагнуурын салалтын үндсэн шалтгаанууд
1. Гагнуурын гүйдэл хэтэрхий бага байна
Гагнуурын гүйдэл нь эсэргүүцлийн гагнуурын дулааны гол эх үүсвэр юм. Хэрэв гүйдэл хэтэрхий бага байвал проекцууд нь дулаацаж, зөв нурж чадахгүй, гагнуурын хэсэг үүсэхгүй байж болно.
Энэ тохиолдолд гагнуурын хугацааг зүгээр л нэмэгдүүлэх нь асуудлыг шийдэж чадахгүй. Гүйдэл, цаг хугацаа, электродын хүчийг самрын хэмжээ, хуудасны зузаан, материалын төрөл, гадаргуугийн бүрээс дээр үндэслэн тохируулах шаардлагатай.
2. Гагнуурын хугацаа хэт богино байна
Хэрэв гагнуурын хугацаа хэтэрхий богино байвал төсөөлөл нь халааж эхлэх боловч тогтвортой холболт үүсэхээс өмнө зогсох болно. Энэ нь ихэвчлэн сул холболт эсвэл гагнуурын салалт үүсгэдэг.
Зузаан хуудас, том самар, цайрдсан ган зэрэг бүрсэн материалыг гагнах үед энэ асуудал гарах магадлал өндөр байдаг.
Гэсэн хэдий ч гагнуурын хугацааг сохроор нэмэгдүүлж болохгүй. Хэт их гагнуурын хугацаа нь хэт халалт, цацрах, самар деформаци эсвэл хуудасны эвдрэлд хүргэж болзошгүй.
3.Электродын хүч хэт өндөр эсвэл хэт бага байна
Электродын хүч нь проекцын гагнуурын чанарт шууд нөлөөлдөг. Хэрэв хүч хэт бага байвал контактын эсэргүүцэл тогтворгүй болж, орон нутгийн хэт халалт үүсч, шүрших, хагарч болно. Хэрэв хүч хэт өндөр байвал гүйдлийн нягт буурч, дулаан үүсэх нь буурч, гагнуурын хэсэг хэтэрхий жижиг болж болзошгүй.
Энэ нь проекцын гагнуур нь "илүү их даралт үргэлж сайн байдаг" үйл явц биш гэсэн үг юм. Зөв хүч нь самрын төсөөлөл нь тогтвортой холбоо барих, зөв халаах, хяналттай нөхцөлд нурах боломжийг олгоно.
4. Самрын төсөөллийн хэмжээ эсвэл хэлбэр нь таарахгүй байна
Самар дээрх төсөөлөл нь дулааныг төвлөрүүлдэг гол цэгүүд юм. Хэрэв хэт жижиг, дутуу, тэгш бус, эвдэрсэн, өндөр нь таарахгүй байвал дулааны хуваарилалт тогтворгүй болно.
Энэ тохиолдолд гагнуурын салалт нь зөвхөн гагнуурын машинаас үүдэлтэй байж болохгүй. Энэ нь тогтворгүй самрын чанараас үүдэлтэй байж болно.
Масс үйлдвэрлэхээс өмнө самрын проекцын өндөр, тоо, хэлбэр, тууштай байдлыг шалгах хэрэгтэй.
5.Тос, исэл эсвэл бүрээс нь контактын гадаргууд нөлөөлдөг
Газрын тос, зэв, исэлдүүлэгч давхарга, тосолгооны материал, зузаан бүрээс, тогтворгүй цайрдсан давхарга нь контактын эсэргүүцэл ба дулаан дамжуулалтад нөлөөлдөг.
Хэрэв гадаргуугийн байдал нь багцаас багцад өөрчлөгдвөл ижил гагнуурын параметрүүд өөр өөр үр дүнд хүрч болно. Ийм учраас самрын проекцын гагнуурын ажилд материалыг цэвэрлэх, ирж буй шалгалт, гадаргуугийн төлөв байдлыг хянах нь чухал юм.
6. Бэхэлгээний байрлал муу эсвэл самар буруу тохируулагдсан
Хэрэв самар голд ороогүй, бэхэлгээний зүү хуучирсан, хуудасны нүхний байрлал буруу эсвэл бэхэлгээ нь хэсгийг зөв хавчаагүй бол төсөөлөл нь хуудастай жигд хүрэхгүй байж болно.
Үүний үр дүнд зарим проекцууд сайн гагнаж байхад зарим нь бэхлэгдэж чадахгүй. Энэ нь гагнуурын салгах, муу эргэлтийн үр дүн эсвэл тогтворгүй гагнуурын бат бөх байдалд хүргэдэг.
Автоматжуулсан самрын проекцын гагнуурын хувьд байрлуулах зүү, самар тэжээх систем, бэхэлгээний лавлагаа, илрүүлэх мэдрэгчийг тогтмол шалгаж байх ёстой.
Хагарах, хагарах, цацах гол шалтгаанууд
1. Гагнуурын гүйдэл хэт өндөр байна
Хэт их гагнуурын гүйдэл нь тэсрэлт, хүчтэй цацрах нийтлэг шалтгаан болдог. Төлөвлөлт нь хэт хурдан халдаг тул үеийг тогтворжуулахаас өмнө хайлсан металлыг гадагшлуулж болно.
Хэрэв гагнуурын оч хэт том, дуу чимээ хурц, хуудас шатсан эсвэл самрын утас нь шүршигчээр бохирдсон бол эхлээд одоогийн тохиргоог шалгах хэрэгтэй.
2.Шахах хугацаа хэт богино байна
Шахах хугацаа нь электродын контакт ба одоогийн урсгалын хоорондох хугацаа юм. Хэрэв самар, хуудсыг бүрэн хавчихаас өмнө гүйдэл эхэлвэл контактын байдал тогтворгүй бөгөөд орон нутгийн хэт халалт үүсч болно.
Энэ нь ихэвчлэн хагарахад хүргэдэг, ялангуяа хуудас хавтгай биш, бэхэлгээ удаан хаагдах эсвэл хийн систем тогтворгүй байх үед.
3. Төлөвлөгөө нурах үед-Дагах чадвар муу
Самрын проекцын гагнуурын үед проекцууд нь халах үед нурж унадаг. Энэ нуралтын үед гагнуурын толгой нь даралтыг хадгалах ёстой. Хэрэв машин хариу үйлдэл муутай-бол хайлсан металл үе мөчний хэсгээс гадагшилж, шүршиж болно.
Энэ нь хуучин машинууд эсвэл удаан пневматик системүүд нь самрын проекц гагнуурын үед тогтворгүй гагнуур үүсгэдэг нэг шалтгаан юм.
4.Хөргөлт муу байгаа нь электродын хэт халалтыг үүсгэдэг
Тасралтгүй үйлдвэрлэлд хөргөлтийн систем сул, бөглөрсөн, тогтворгүй бол электродын температур нэмэгддэг. Электрод хэт халуун болмогц контактын байдал өөрчлөгдөж, электродын элэгдэл нэмэгдэж, гагнуурын чанар тогтвортой биш болдог.
Хөргөх нь зөвхөн туслах функц биш юм. Энэ нь MFDC спот гагнуурын машины тогтвортой ажиллагааны гол хэсэг юм.
5.Электродын элэгдэл эсвэл тэгш бус электродын нүүр
Элсэн, бохир, тэгш бус электродын нүүр нь гүйдлийн хуваарилалт, даралтын хуваарилалтыг өөрчилдөг. Хэрэв ижил гагнуурын параметрүүд нь эхэндээ сайн ажилласан боловч үйлдвэрлэлийн хугацааны дараа цацрах нь нэмэгддэг бол гагнуурын параметрүүдийг өөрчлөхийн өмнө электродын байдал, хөргөлтийн системийг шалгах хэрэгтэй.
Самрын проекц гагнуурын гагнуурын салалтыг хэрхэн шийдвэрлэх вэ?
1. Тогтвортой гүйдэл, цаг хугацаа, хүчний цонхыг бий болгох
Гагнуурын салалтыг зөвхөн нэг параметрийг өөрчлөх замаар шийдэж болохгүй. Илүү сайн арга бол одоо байгаа гагнуурын гүйдэл, гагнуурын хугацаа, электродын хүч, шахах хугацаа, барих хугацаа, электродын нөхцөл зэргийг бүртгэж, дараа нь үйл явцыг алхам алхмаар тохируулах явдал юм.
Самрын хэтийн гагнуурын олон хэрэглээнд "илүү их гүйдэл, богино хугацаа, тогтвортой хүч" аргыг ихэвчлэн ашигладаг боловч яг тохируулга нь самрын хэмжээ, хуудасны зузаан, бүрэх, машины чадвараас хамаарна.
Цайрдсан гангийн хувьд давхар{0}}импульсийн гагнуурын процессыг авч үзэж болно. Эхний импульс нь контактын нөхцөлийг бэлтгэхэд тусалдаг ба хоёр дахь импульс нь үндсэн гагнуур үүсгэдэг.
2. Самрын проекцийн чанар болон хуудасны тохирох байдлыг шалгана уу-Дээш
Параметр тохируулсны дараа гагнуурын салгах ажил үргэлжилж байвал самар өөрөө шалгах шаардлагатай. Төлөвлөлтүүд бүрэн хийгдсэн эсэх, өндөр нь нийцэж байгаа эсэх, гэмтэл, исэлдэлт, хэмжээсийн өөрчлөлт байгаа эсэхийг хар.
Хуудасны нүх, тэгш байдал, холбоо барих нөхцөл зэргийг мөн шалгах хэрэгтэй. Хэрэв самар ба хуудасны хооронд зай завсар байвал гагнуурын тогтвортой байдлыг хангахад хэцүү байх болно.
3.Тос, исэл, гадаргуугийн бохирдлыг арилгана
Гагнуурын өмнө самар, хуудас нь илэрхий тос, зэв, ислийн давхарга, гадны материалаас ангид байх ёстой. Цайрдсан эсвэл бүрсэн гангийн хувьд бүрэх нөхцөл нь сонгосон гагнуурын процесстой тохирч байх ёстой.
Хэрэв тамга дарах тос эсвэл зэвнээс хамгаалах тосноос бохирдол үүссэн бол гагнуурын өмнө цэвэрлэгээ эсвэл процессын хяналтыг нэмж оруулах шаардлагатай.
4.Элэгдсэн электродыг хувцаслах эсвэл солих
Электродын элэгдэл нь даралт ба гүйдлийн хуваарилалтыг өөрчилдөг. Гагнуурын эвдрэл гарах хүртэл хүлээхийн оронд электродын боолтыг ердийн хуваарь ашиглана.
Самрын проекцын гагнуурын хувьд электродын нүүр, байрлуулах зүү, хөргөх суваг, электродын тэгш байдлыг хамтад нь шалгах шаардлагатай.
5.Бэхэлгээний байрлал, бэхэлгээг сайжруулах
Хэрэв самар шилжиж, хуудас хөдөлж, бэхэлгээ тогтворгүй байвал төсөөлөл нь жигд ачаалалгүй болно. Байршуулах зүү нь элэгдэлд орсон эсэхийг шалгаж, бэхэлгээг чангалж, хэсэг бүрийг ижил байрлалд байрлуулна.
Илүү их хэмжээний-эзэлхүүнтэй үйлдвэрлэлийн хувьд самар байгаа эсэхийг илрүүлэх, чиг баримжаа илрүүлэх, нүхний байрлал илрүүлэх, гагнуурын дараах-шалгалт зэрэг алдаа{1}}баталгаажуулалтыг нэмж болно.
Хагарах, хагарах, цацах зэргийг хэрхэн шийдвэрлэх вэ?
1. Хүйтэн гагнуур үүсгэхгүйгээр хэт их гүйдлийг багасгах
Хэрэв гагнуурын үйл явц нь их хэмжээний оч, хурц дуу чимээ, хүчтэй цацрах, утас бохирдвол гүйдэл хэт өндөр байж болно. Гагнуурын хүчийг хадгалахын тулд гагнуурын хугацаа болон электродын хүчийг тохируулах үед гүйдлийг бага зэрэг бууруулж болно.
Гүйдлийг хэт их бууруулж болохгүй, учир нь хангалтгүй дулаан нь хүйтэн гагнуур эсвэл гагнуурын салалт үүсгэж болзошгүй.
2. Одоогийн урсгалын өмнө шахах хугацааг нэмэгдүүлнэ
Тогтмол цацагдах асуудлуудын хувьд шахах хугацааг уртасгах нь гүйдэл эхлэхээс өмнө самар, төсөөлөл, хуудсыг бүрэн хавчихад тусална.
Энэ нь ялангуяа хуудас жигд бус, бэхэлгээ удаан хаагдах эсвэл хийн хариу үйлдэл тогтворгүй байх үед ялангуяа ашигтай байдаг.
3.Электродын хүчийг шалгаж,-хариултыг дага
Хэрэв электродын хүч хэт бага байвал контактын эсэргүүцэл хэт өндөр болж, орон нутгийн хэт халалт, цацрах шалтгаан болдог. Агаарын даралт, цилиндрийн хөдөлгөөн, гагнуурын толгойн хариу үйлдэл, чиглүүлэгч төмөр зам, даралт мэдрэгч зэргийг шалгана уу.
Чанарын хатуу шаардлага бүхий төслүүдийн хувьд серво даралтын хяналт нь илүү сайн хариу үйлдэл, үйл явцын тогтвортой байдлыг хангаж чадна.
4.Хөргөх усны урсгал болон электродын температурыг шалгана
Машиныг хэсэг хугацаанд ажиллуулсны дараа хөргөлтийн асуудал ихэвчлэн гарч ирдэг. Усны урсгал, усны даралт, усны температур, хаагдсан суваг, электродын дотоод хөргөлт зэргийг шалгана уу.
Муу хөргөлт нь электродын хурдан элэгдэх, илүү их цацрах, илүү гүн догол, гагнуурын бат бөх чанар зэрэгт хүргэдэг.
5. Самар болон хуудасны хоорондох зайг багасгах
Том цоорхой нь тогтворгүй контакт үүсгэдэг. Гүйдэл нь зөвхөн нэг эсвэл хоёр төсөөлөл дээр төвлөрч, тэсрэлт эсвэл тэгш бус холболт үүсгэдэг.
Бэхэлгээ нь самар болон хуудсыг хооронд нь чанга барих ёстой. Байршуулах зүү нь самарыг зөв чиглүүлж, хуудасны нүхний төвд байрлуулна.
Үйлдвэрлэлийн шугамын алдааг олж засварлах практик үйл явц
Алхам 1: Гагнуурын согогийг ажигла
Асуудал нь гагнуурын салангид байвал дулаан хангалтгүй, даралт тохиромжгүй эсвэл проекц нь зохих гагнуур үүсгээгүй эсэхийг шалгана уу. Хэрэв асуудал хагарч, асгарч байвал гүйдэл хэт өндөр, даралт хэт бага, шахах хугацаа хэт богино, хөргөлт хэвийн бус байгаа эсэхийг шалгана уу.
Ашигтай ажиглалтууд нь очны хэмжээ, гагнуурын дуу чимээ, утаснуудын бохирдол, гагнуурын өнгө, доголын гүн, самрын байрлал, хуудасны хэв гажилт зэрэг орно.
Алхам 2: Самар болон хуудасны материалыг шалгана уу
Самрын хэмжээ, проекцын өндөр, проекцын дугаар, хуудасны зузаан, бүрэх, гадаргуугийн цэвэр байдлыг баталгаажуулна уу. Машинтай холбоотой гагнуурын олон асуудал- материалын өөрчлөлт эсвэл гадаргуугийн бохирдлоос үүдэлтэй байдаг.
Алхам 3: Электрод, бэхэлгээ, хөргөлтийг шалгана уу
Электродын нүүр, байрлуулах зүү, бэхэлгээний битүүмжлэл, хөргөх усыг шалгана. Үйлдвэрлэлийн хугацаа дууссаны дараа асуудал улам дордвол эхлээд электродын элэгдэл, хөргөлтийн ажиллагааг шалгах хэрэгтэй.
Алхам 4: Гагнуурын параметрүүдийг болгоомжтой тохируулна уу
Материал, электрод, бэхэлгээ, хөргөлтийг хүлээн зөвшөөрөх боломжтой гэдгийг баталгаажуулсны дараа гүйдэл, цаг, хүч, шахах, барих хугацааг тохируулна.
Нэг гол хувьсагчийг тохируулж, үр дүнг бүртгэх нь дээр. Хэд хэдэн параметрийг нэг дор өөрчлөх нь жинхэнэ шалтгааныг тодорхойлоход хэцүү болгодог.
Алхам 5: Үр дүнг зөвхөн гадаад үзэмжээр бус туршилтаар баталгаажуулна уу
Гагнуурын самарыг зөвхөн гадаад төрхөөр нь дүгнэж болохгүй. Гагнуурын чанарыг баталгаажуулахын тулд эргүүлэх хүчийг турших, татах туршилт, хальслах туршилт, эвдэх сорилт, утас шалгах зэргийг ашиглана.
Автомашины эд анги, чухал угсралтын хувьд эхний-хэсгүүдийн зөвшөөрөл болон тогтмол дээж авах нь үйлдвэрлэлийн процессын нэг хэсэг байх ёстой.
MFDC спот гагнуурын машин сонгохдоо юуг шалгах вэ
1. Тогтвортой цахилгаан гаралт
Самрын проекц гагнуурын хувьд тогтвортой гүйдлийн гаралт зайлшгүй шаардлагатай. Уг машин нь тогтмол{1}}гүйдлийн хяналтыг дэмжиж, тэжээлийн хангамжийн хэлбэлзэл, материалын өөрчлөлт, контактын төлөвийн өөрчлөлтийн нөлөөг багасгах ёстой.
Худалдан авахдаа aспот гагнуурын машин, зөвхөн нэрлэсэн хүчийг бүү хар. Мөн хянагчийн хариу үйлдэл, параметрийн хүрээ, өгөгдөл бичих чадвар, дохиоллын функцийг шалгана уу.
2. Найдвартай хүчний хяналт
Самрын проекцын гагнуур нь электродын хүчинд маш мэдрэмтгий байдаг. Уг машин нь проекц нурах үед тогтвортой даралт, сайн дагаж мөрдөх-болно.
Шаардлагатай үйлдвэрлэлийн шугамын хувьд даралт, нүүлгэн шилжүүлэлт эсвэл процессын муруй хяналтаар дамжуулан тогтвортой байдлыг сайжруулахын тулд серво даралтын хяналтыг авч үзэж болно.
3. Зөв электрод ба байршлын бүтэц
Самрын проекцын гагнуурын системд тохирох дээд электродууд, доод электродууд, байршлыг тогтоох зүү, тусгаарлагчийн загвар шаардлагатай. Байршуулах зүү нь гүйдэл алдагдах, хэт элэгдэл, буруу тохируулга үүсгэхгүйгээр самарыг зөв байрлуулах ёстой.
Янз бүрийн хэмжээтэй самрын хувьд электрод ба байршлын бүтцийг солих эсвэл тохируулахад хялбар байх ёстой.
4.Тасралтгүй үйлдвэрлэл явуулах хөргөлтийн хүчин чадал
Тасралтгүй гагнуурын үед хөргөлт нь электрод, трансформатор, дамжуулагч эд ангиудыг тогтвортой температурт байлгахад хангалттай хүчтэй байх ёстой.
Хэрэв хөргөх хүчин чадал хангалтгүй бол машин эхэндээ сайн гагнах боловч тасралтгүй ажилласны дараа тогтворгүй болно.
5.Давхар-Пульс ба олон{2}}Үе шаттай параметрийн хяналт
Цайрдсан ган, бүрсэн материал эсвэл шүрших хяналтын хатуу шаардлага бүхий эд ангиудын хувьд давхар{0}}импульс эсвэл олон{1}}шатлалт гагнуурын хяналт нь тустай.
Урьдчилан халаах импульс нь холбоо барих нөхцлийг сайжруулдаг бол гагнуурын гол импульс нь үеийг үүсгэдэг. Худалдан авагчид хянагч нь олон үе шаттай гүйдэл, шахах хугацаа, саатуулах хугацаа, жор хадгалах, параметрийг хурдан солих-хийг дэмждэг эсэхийг баталгаажуулах ёстой.
6. Автоматжуулалтын нийцтэй байдал
Их хэмжээний үйлдвэрлэлд-гагнуурын системд автомат самар тэжээх, хэсгийн байрлал тогтоох, самар байгаа эсэхийг илрүүлэх,-гагнуурын дараах шалгалт, роботын удирдлага эсвэл MES-ийн өгөгдлийг хянах шаардлагатай байж болно.
Хайфэйгийн бүтээгдэхүүний төрөлд эсэргүүцэлтэй гагнуурын машин, гагнуурын гагнуурын машин, гагнуурын автоматжуулалт, захиалгат машин, гагнуурын дагалдах хэрэгсэл, хянагч, самар дамжуулагч, ус хөргөгч, трансформатор болон бусад холбогдох системүүд нь самрын проекцын автоматжуулсан гагнуур болон эсэргүүцлийн гагнуурын үйлдвэрлэлд хамааралтай.
Масс үйлдвэрлэхээс өмнө ямар туршилт хийх ёстой вэ?
1.Анхны-хэсэг гагнуурын туршилт
Багц үйлдвэрлэхээс өмнө эхний хэсгийг гагнуурын харагдах байдал, самрын байрлал, утаснуудын байдал, гагнуурын үндсэн бат бэхийг шалгах шаардлагатай. Эхний-үр дүн батлагдсаны дараа л үйлдвэрлэл үргэлжилнэ.
2.Татах буюу эргүүлэх хүчийг шалгах
Самрын проекцын гагнуур нь ихэвчлэн бат бэхийн баталгаажуулалтыг шаарддаг. Татах туршилт эсвэл эргүүлэх моментийн туршилтыг хэрэглэгчийн угсралтын шаардлага эсвэл дотоод чанарын стандартын дагуу гүйцэтгэнэ.
3.Үйлдвэрлэх туршилт
Шинэ бүтээгдэхүүний танилцуулга эсвэл параметрийн өөрчлөлтийн үед эвдрэх туршилт нь уг төсөөлөл нь хуудастай үр дүнтэй наалдсан эсэхийг харуулж чадна. Хэрэв эвдэрсэн хэсэг нь төсөөлөх хэсэгт бага зэрэг наалдсан байвал процесс нь хүйтэн гагнуурын эрсдэлтэй хэвээр байна.
4.Тасралтгүй гагнуурын тогтвортой байдлын туршилт
Зөвхөн нэг эсвэл хоёр дээж дээр суурилсан машиныг бүү зөвшөөр. Эхний хэсгүүд болон дараагийн хэсгүүд нь нийцэж байгаа эсэхийг шалгахын тулд жижиг багц тест хийхийг зөвлөж байна.
Энэ туршилтын явцад электродын температур, цацралтын түвшин, доголын өөрчлөлт, утасны чанар, гагнуурын бат бэхийн өөрчлөлт зэрэгт анхаарлаа хандуулаарай.
Үнийн санал авахаасаа өмнө ямар мэдээлэл өгөх ёстой вэ?
1. Самар ба хуудасны дэлгэрэнгүй мэдээлэл
Самрын хэмжээ, проекцын дугаар, проекцын хэлбэр, хуудасны материал, хуудасны зузаан, гадаргуугийн боловсруулалт, хэсэг нь цайрдсан эсвэл бүрсэн эсэхийг зааж өгнө. Зураг болон бодит дээжийг ашиглахыг зөвлөж байна.
2.Гагнуурын байрлал ба угсралтад тавигдах шаардлага
Гагнуурын байрлал, нүхний хэмжээ, голчлох шаардлага, утас хамгаалах шаардлага, зөвшөөрөгдөх догол эсвэл гадаргуугийн тэмдэглэгээг өгнө. Эдгээр дэлгэрэнгүй мэдээлэл нь электрод, байрлуулах зүү, бэхэлгээний загварт нөлөөлдөг.
3.Чанарын туршилтын шаардлага
Хэрэв татах хүч, эргүүлэх хүч, хальслах, эвдэх туршилт, гадаад үзэмж, утас шалгах шаардлага байгаа бол үнийн санал авах үе шатанд хуваалцаарай. Энэ нь ханган нийлүүлэгчид бодит чанарын зорилтод тулгуурлан машин, процессыг зохион бүтээхэд тусалдаг.
4.Үйлдвэрлэлийн хүчин чадал ба автоматжуулалтын хэрэгцээ
Тухайн хэсэг нь олон хувилбартай эсэх, ачаалах гараар эсвэл автомат эсэх, самар тэжээх, роботтой харьцах, харааны хяналт эсвэл MES-ийн мэдээллийг хянах шаардлагатай эсэхийг ханган нийлүүлэгчиддээ хэлээрэй.
Хайфэй самрын проекцын гагнуурын төслийг хэрхэн дэмждэг вэ?
1.MFDC спот гагнуур ба автомат проекцийн гагнуурын шийдэл
Хайфэй нь шинэ эрчим хүч, эрчим хүчний тоног төхөөрөмж, автомашины үйлдвэрлэлд ашигладаг диффузын гагнуурын машин, спот гагнуурын машин, давхаргын гагнуурын машин, автомат гагнуурын төхөөрөмж зэрэг орчин үеийн үйлдвэрлэлд тэсвэртэй гагнуур болон автомат гагнуурын шийдлүүдийг санал болгодог.
Самрын проекцын гагнуурын хувьд Хайфэй самрын хэмжээ, хуудасны зузаан, гадаргуугийн байдал, гагнуурын байрлал, үйлдвэрлэлийн зорилтыг үнэлж, дараа нь тохирох MFDC спот гагнуурын машин, самрын проекц гагнуурын машин эсвэл захиалгат гагнуурын ажлын станцыг санал болгож болно.
2.Дээжийн гагнуур ба процессын баталгаажуулалт
Тоног төхөөрөмж захиалахын өмнө үйлчлүүлэгчид самар, металл хуудасны эд анги, зураг төсөл, дээж гагнуурын туршилтын шаардлагыг хангаж чадна. Энэ нь эцсийн машины тохиргоог батлахаас өмнө гагнуурын бат бэх, цацралтын түвшин, утаснуудын байдал, доголын гүн, үйлдвэрлэлийн мөчлөгийг баталгаажуулахад тусалдаг.
3.Электрод, бэхэлгээ, хөргөлт, автоматжуулалтын дэмжлэг
Самрын проекцын гагнуурын чанар нь зөвхөн гагнуурын машинаас гадна электрод, байршил тогтоох зүү, бэхэлгээ, хөргөх ус, самар тэжээгч, үйлдвэрлэлийн шугамын нэгдлээс хамаарна.
Хайфэй нь бодит бэлдэц дээр үндэслэн электродын бүтэц, бэхэлгээний байрлал, хөргөлтийн дизайн, автоматжуулалтыг нэгтгэх практик зөвлөмжийг өгч чадна.
Түгээмэл асуултууд
А: Самрын проекцын гагнуурын гагнуурын гагнуурын хамгийн түгээмэл шалтгаан юу вэ?
Х: Гагнуурын гүйдэл бага, электродын тохиромжгүй хүч, гагнуурын богино хугацаа, самрын проекцийн чанар муу, гадаргуугийн тос эсвэл исэл, бэхэлгээний буруу байрлал зэрэг нийтлэг шалтгаанууд орно. Параметрүүдийг тохируулахын өмнө материал, электрод, багаж хэрэгслийг шалгана уу.
А: Гагнуурын тэсрэлт нь дандаа хэт их гүйдлийн улмаас үүсдэг үү?
Хариулт: Хэт их гүйдэл нь нийтлэг шалтгаан боловч энэ нь цорын ганц шалтгаан биш юм. Бага даралт, шахах хугацаа богино, гагнуурын толгой муу-хөрсгөх, эд ангиудын цоорхой, муу хөргөлт зэрэг нь тэсрэлт, цацрах шалтгаан болдог.
А: Цайрдсан ган яагаад самрын проекц гагнуурын үед илүү их цацдаг вэ?
Х: Цайрын бүрээс нь контактын эсэргүүцэл ба дулааны хуваарилалтад нөлөөлдөг. Халаах үед бүрэх нь цацалтыг ихэсгэдэг. Тогтвортой хүчний хяналт, зөв электродууд болон давхар{2}}импульсийн гагнуурын параметрүүд нь үр дүнг сайжруулахад тусална.
А: MFDC спот гагнуурын машин нь самрын проекц гагнуур хийхэд тохиромжтой юу?
Х: Тийм ээ. MFDC спот гагнуурын машин нь тогтвортой гүйдлийн гаралтыг хангадаг бөгөөд самрын проекц гагнуур, проекцын гагнуур, багц металл эд ангиудыг гагнахад тохиромжтой. Машины хүч, хүчний хяналт, электродын загвар, бэхэлгээ нь бодит хэсэгтэй тохирч байх ёстой.
Асуулт: Самар гагнуур нь зөвшөөрөгдөх эсэхийг хэрхэн шалгах вэ?
Хариулт: Зөвхөн гадаад үзэмжинд найдаж болохгүй. Ялангуяа автомашины эд анги, бүтцийн эд ангиудын хувьд эргүүлэх момент, татах туршилт, эвдэх туршилт, утас шалгах, тасралтгүй гагнуурын туршилтыг ашиглана.
А: Самрын проекц гагнуурын машин худалдаж авахаасаа өмнө дээжийн гагнуур хийх хүсэлт гаргах ёстой юу?
Х: Тийм ээ. Бодит самар, хуудас металл эд анги, зураг, туршилтын стандартыг хангана. Дээж гагнуур нь машин захиалахаас өмнө гагнуурын бат бэх, цацарсан, доголдол, утаснуудын байдал, эргэлтийн хугацааг баталгаажуулахад тусалдаг.
Дүгнэлт
Гагнуурын гагнуурын гагнуурын салгах, хагарах, цацах зэрэг нь ихэвчлэн нэг хүчин зүйлээс шалтгаалдаггүй. Салгах нь ихэвчлэн хангалтгүй дулаан, тохиромжгүй хүч, тогтворгүй төсөөллийн чанар, гадаргуугийн бохирдол, бэхэлгээний буруу байрлалтай холбоотой байдаг. Тэсрэх, цацрах нь ихэвчлэн хэт их гүйдэл, бага хүч, богино шахах хугацаа, муу хөргөлт, муу дагаж мөрдөх-эсвэл хэсэгчилсэн цоорхойтой холбоотой байдаг.
Спот гагнуурын машин сонгох худалдан авагчдын хувьд гол зүйл бол зөвхөн машины хүч биш юм. Машин нь самрын хэмжээ, хуудасны зузаан, гадаргуугийн бүрээс, чанарын стандарт, үйлдвэрлэлийн мөчлөгт тохирсон байх ёстой.
Самрын проекц гагнуурт тохиромжтой MFDC спот гагнуурын машин нь тогтвортой гүйдлийн гаралт, найдвартай хүчний хяналт, зөв электрод ба байршлын дизайн, хангалттай хөргөлт, баталгаажсан дээжийн гагнуурын үр дүнг хангах ёстой.
Хэрэв та самар гагнуурын салгах, цацрах, тэсрэх, утас бохирдох, тогтворгүй гагнуурын бат бэх зэрэгтэй тулгарвал Хайфэй рүү самрын хэмжээ, хуудасны зузаан, материалын гадаргуу, зураг, үйлдвэрлэлийн хүчин чадал, туршилтын шаардлагыг илгээж болно. Хайфэй нь таны үйлдвэрлэлийн хэрэгцээнд тохирсон спот гагнуурын машин, самрын проекцийн гагнуурын систем эсвэл захиалгат гагнуурын автоматжуулалтын ажлын станцыг үнэлэхэд тусална.
Манай инженерүүдтэй холбогдоно уу