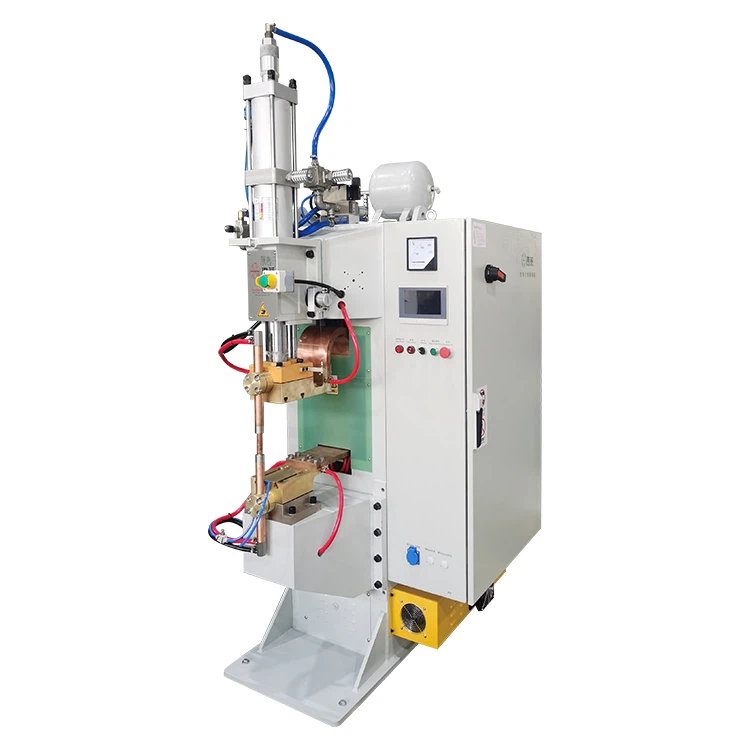
Шинэ эрчим хүч хадгалах систем, цахилгаан шинийн холболт, уян хатан дамжуулагчийн үйлдвэрлэл зэрэг хэрэглээнд,полимер диффузын гагнуурын машинөндөр найдвартай металл холболтыг бий болгоход зайлшгүй шаардлагатай тоног төхөөрөмж болсон. Үндсэн материалыг хайлуулахад тулгуурладаг уламжлалт хайлуулах гагнуураас ялгаатай нь диффузын гагнуур нь хатуу{1}}төлөвийн нэгдэх процесс бөгөөд температур ба даралт нь харилцан үйлчилж интерфэйс даяар атомын тархалтыг дэмжиж, тогтвортой металлургийн холбоог үүсгэдэг.
Зөв оновчтой болгосон нөхцөлд диффузын{0}}гагнасан холболт нь үндсэн материалын бат бэхийн 80%-100%-д хүрч чаддаг ба зарим зэс, зэс хайлшийн хэрэглээнд үений бат бэх нь үндсэн материалын өөрийнхтэй ойртож болно.
Гэсэн хэдий ч бодит үйлдвэрлэлийн орчинд зарим үйлдвэрлэгчид диффузийн гагнуурын технологийг нэвтрүүлсний дараа үе мөчний хүч чадал хангалтгүй тулгарсаар байна. Нийтлэг шинж тэмдгүүд нь суналтын туршилтын үед интерфэйсийн давхардал үүсэх, үе мөчний орон нутгийн хагарал, эсвэл багц үйлдвэрлэх явцад бат бэхийн мэдэгдэхүйц өөрчлөлт орно. Эдгээр асуудал нь үйлдвэрлэлийн гарцыг бууруулаад зогсохгүй урт хугацааны найдвартай байдлын эрсдэлийг- үүсгэж болзошгүй. Эрчим хүч хадгалах систем зэрэг өндөр-одоогийн хэрэглээнд үе мөчний найдвартай байдал хангалтгүй байгаа нь хэт халалт, гүйцэтгэл муудах эсвэл аюулгүй байдлын доголдолд хүргэж болзошгүй.
Практик инженерчлэлийн туршлагаас харахад тархалтын гагнуурын хүч хангалтгүй байх нь нэг хүчин зүйлээс үүдэлтэй байдаг. Ихэнхдээ энэ нь үйл явцын олон үе шат дахь жижиг хазайлтын хослолын үр дүнд үүсдэг. Жишээлбэл, бага зэрэг хангалтгүй параметрүүд, гадаргуугийн бүрэн бэлтгэлгүй байдал, тогтворгүй даралтын хяналт зэрэг нь тархалтын зөв холболтоос урьдчилан сэргийлэх боломжтой. Тиймээс, алдааг олж засварлах системтэй тогтолцоог бий болгох нь үндсэн шалтгааныг хурдан тодорхойлох төдийгүй үйл явцыг оновчтой болгох, тоног төхөөрөмжийг сонгох шийдвэрийг сайжруулахад чухал ач холбогдолтой юм.
Энэ нийтлэлд тархалтын гагнуурын хүч хангалтгүй байгаагийн үндсэн шалтгааныг задлан шинжилж, дэлхийн үйлдвэрлэлийн бодит туршлага дээр тулгуурлан практик оновчтой болгох стратегиудыг танилцуулж байна.


Үндэс шалтгааны шинжилгээ: Гагнуурын бат бэх хангалтгүй байдалд хүргэдэг таван үндсэн хүчин зүйл
Диффузын гагнуурын үед холболтын бат бэх нь атомын тархалтын зэрэг болон интерфэйс дээр үүссэн диффузийн давхаргын тогтвортой байдлаас ихээхэн хамаардаг. Температур, даралт, цаг хугацаа, гадаргуугийн нөхцөлийг зөв тохируулах үед хоёр материал аажмаар тасралтгүй болор бүтцийг бий болгож, үндсэн материалтай ойролцоо механик шинж чанарыг бий болгодог. Гэсэн хэдий ч, эдгээр чухал хүчин зүйлсийн аль нэг нь оновчтой хязгаараас гадуур байвал тархалтын процесс бүрэн бус болж, хүч чадал буурч, найдваргүй холболт үүсдэг.
Практикт алдааг олж засварлах нь параметрүүдийг сохроор тохируулахын оронд дараах таван гол хүчин зүйлийг судалж, бүтэцлэгдсэн арга барилыг баримтлах ёстой.
1. Гагнуурын параметрийг буруу тааруулах: Хүчийг бууруулах хамгийн шууд шалтгаан
Бүх нөлөөлөгч хүчин зүйлсийн дотроос гагнуурын параметрүүдийн тохиромжгүй байдал нь тархалтын гагнуурын бат бэхийн хангалтгүй байдлын хамгийн түгээмэл шалтгаан болдог. Диффузын гагнуурын үр нөлөө нь атомын хөдөлгөөнөөс хамаардаг бөгөөд энэ нь температурын хувьд ихээхэн нэмэгддэг. Температур нь материалын хайлах температурын ойролцоогоор 0.5-0.8 хүрэхэд (үнэмлэхүй температурт) атомын тархалт нь хэрэглэсэн даралтын дор металлургийн холбоо үүсгэх хангалттай идэвхтэй болдог.
Хэрэв температур хэт бага байвал тархалтын хурд мэдэгдэхүйц буурдаг. Удаан хугацаагаар бариулсан ч диффузийн давхарга нь хэт нимгэн хэвээр байж болох бөгөөд ингэснээр суналтын туршилтын үед холболтын хавтгайд тодорхой харагдах интерфэйс, эвдрэл үүсэх хандлагатай байдаг. Эсрэгээр, хэрэв температур хэт өндөр байвал тархалт хэт хурдасч, хэврэг металл хоорондын нэгдлүүд үүсэхийг дэмждэг. Энэ асуудал нь ялангуяа зэс-хөнгөнцагаан эсвэл никель{3}}фазууд нь уян хатан чанарыг бууруулж, ачааллын дор хугарах магадлалыг нэмэгдүүлдэг материалын нэгдэлд түгээмэл тохиолддог.
Даралт нь адилхан чухал үүрэг гүйцэтгэдэг. Тохиромжтой даралт нь контактын гадаргуу дээр бичил хуванцар хэв гажилтыг өдөөж, микроскопийн тэгш бус байдлыг тэгшлүүлж, бодит хүрэлцэх талбайг нэмэгдүүлдэг. Хэрэв даралт хангалтгүй бол гадаргуугийн хооронд бичил цоорхой үлдэж, тасралтгүй тархахаас сэргийлнэ. Хэт их даралт нь орон нутгийн хэв гажилт эсвэл гадаргуугийн эвдрэлийг үүсгэж, үе мөчний нийт бат бөх байдалд сөргөөр нөлөөлдөг.
Практик хэрэглээнд санал болгож буй параметрийн хүрээ нь материалын төрлөөс хамаарч өөр өөр байдаг. Жишээлбэл, зэс шинийн диффузийн гагнуур нь ихэвчлэн 500 градусаас 750 градусын температур, 5-20 МПа даралт шаарддаг. Зэс-хөнгөнцагаан гагнуур нь тогтвортой интерфэйс үүсэхийг хангахын тулд бага зэрэг өндөр даралт, нарийн оновчтой барих хугацааг шаарддаг.
Тиймээс хүч чадал хангалтгүй байгаа тохиолдолд зөвхөн өмнө нь ашиглаж байсан тохиргоонд тулгуурлахын оронд одоогийн параметрүүд нь материал болон бүтцийн шаардлагад үнэхээр нийцэж байгаа эсэхийг дахин-үнэлгээ хийх нь чухал юм.
2. Гадаргуугийн бэлтгэл хангалтгүй: Бонд үүсэхэд нөлөөлөх үндсэн хүчин зүйл
Гадаргуугийн байдал нь диффузийн гагнуурын гүйцэтгэлд үндсэн үүрэг гүйцэтгэдэг. Тархалтын холболт нь микроскопийн түвшинд гадаргуугийн хооронд ойр дотно холбоо тогтоохыг шаарддаг тул исэлдлийн давхарга, тосны үлдэгдэл, нарийн ширхэгтэй тоосонцор зэрэг бохирдуулагч нь физик саад болж, интерфэйс даяар атомын тархалтаас сэргийлдэг.
Зузаан ислийн давхарга байгаа бол тархалт нь зөвхөн тусгаарлагдсан хэсэгт тохиолдож, бусад хэсгүүд нь холбоогүй хэвээр үлдэнэ. Практикт энэ нь ихэвчлэн үеийг хэсэгчлэн холбодог бөгөөд зарим хэсэг нь хүчтэй мэт харагддаг бол зарим нь хугацаанаас нь өмнө бүтэлгүйтдэг. Суналтын туршилтын үед ийм согогууд нь ихэвчлэн жигд бус эвдрэлээс илүү жигд бус хугарлын хэв маягт хүргэдэг.
Гадаргуугийн барзгар байдал нь өөр нэг чухал үзүүлэлт юм. Хэт барзгар гадаргуу нь хаагдахад илүү их даралт шаарддаг том микроскопийн цоорхойг үүсгэдэг бол хэт гөлгөр гадаргуу нь үр дүнтэй холбоо барих цэгүүдийн тоог бууруулдаг. Ra 0.8-аас 1.6 μм-ийн гадаргуугийн тэгш бус байдлыг ихэвчлэн зөвлөдөг бөгөөд энэ нь контактын талбай болон хэв гажилтыг тэнцвэржүүлдэг.
Стандартчилагдсан гадаргууг бэлтгэх ажлын урсгал нь ихэвчлэн механик цэвэрлэгээ, химийн бодисоор тос арилгах, хяналттай хатаах зэрэг орно. Механик өнгөлгөө нь ислийн давхаргыг арилгаж, химийн цэвэрлэгээ нь газрын тосны бохирдлыг арилгаж, хатаах нь чийгийг холбоход саад учруулахаас сэргийлдэг. Үйлдвэрлэлийн өндөр-үйлдвэрлэлийн орчинд цэвэрлэх болон гагнуурын хоорондох саатал нь исэлдлийн шинэ давхаргууд үүсэх боломжийг олгодог тул эдгээр алхмуудын хоорондох зайг хянах шаардлагатай болдог.
Талбайн туршлагаас харахад бат бэхтэй холбоотой эвдрэлийн 30-40% нь гадаргуугийн бэлтгэл хангалтгүй байгаагаас шалтгаалж болох нь{2}} бөгөөд энэ нь хэдийгээр энгийн харагддаг ч түүний ач холбогдлыг онцолж байна.
3. Тоног төхөөрөмжийн тогтворгүй байдал: Хүч чадлын өөрчлөлтөд гол хувь нэмэр оруулдаг
Үйлдвэрлэлийн олон орчинд гагнуурын бат бэхийн томоохон өөрчлөлтүүд нь параметрийн тохиргоотой холбоотой байдаг ч гол шалтгаан нь төхөөрөмжийн тогтворгүй байдал байдаг. Диффузын гагнуурын машин нь өндөр тогтвортой температур, даралтын хяналтын системийг хадгалах ёстой. Параметрүүдийг зөв програмчилсан байсан ч гүйцэтгэлийн явцад хазайлт нь холболтын чанарт ихээхэн нөлөөлдөг.
Жишээлбэл, хэрэв програмчлагдсан температур нь 600 градус боловч шалгалт тохируулгын алдаанаас болж бодит халаалтын бүс нь зөвхөн 580 градус хүрч байвал тархалтын хурд хангалтгүй байж болно. Энэ ялгаа нь тоон хувьд өчүүхэн мэт харагдах боловч металлургийн холболтод ихээхэн нөлөөлдөг, ялангуяа дулааны хуваарилалт илүү төвөгтэй болдог зузаан зэс эд ангиудыг гагнах үед.
Үүний нэгэн адил даралтын хэлбэлзэл нь интерфэйс дэх контактын нөхцлийг өөрчилж болно. Тогтворгүй даралт нь диффузийн давхаргын жигд бус зузааныг бий болгож, гагнасан эд ангиудын хүч чадлын хэлбэлзлийг бий болгодог. Суналтын туршилтын хувьд энэ асуудал нь бүрэн эвдрэл гэхээсээ илүүтэй ижил үйлдвэрлэлийн багц доторх бат бэхийн утгууд нь үл нийцэх байдлаар илэрдэг.
Тогтмол хянаж байх ёстой тоног төхөөрөмжийн гол үзүүлэлтүүд нь:
- Температурын хяналтын нарийвчлал ±2 градусаас ±5 градусын хооронд байна
- ±2% дотор даралтын хэлбэлзэл
- Гагнуурын талбайд жигд халаалтын хуваарилалт
- Электрод эсвэл багаж хэрэгслийн элэгдлийн нөхцөл
Тогтмол шалгалт тохируулга, урьдчилан сэргийлэх засвар үйлчилгээ нь гагнуурын гүйцэтгэлийг тогтвортой байлгахад зайлшгүй шаардлагатай.
4. Гагнуурын процессын зохисгүй дизайн: Бүтцийн ялгаа нь процесст дасан зохицохыг шаарддаг.
Тоног төхөөрөмж, параметрүүдийг хүлээн зөвшөөрөх боломжтой байсан ч гагнуурын процессын загвар нь гүйцэтгэлийг хязгаарладаг. Материалын өөр өөр зузаан, бүтцийн тохиргоо нь тохирсон гагнуурын дарааллыг шаарддаг бөгөөд бүх бүтээгдэхүүнд нэг төрлийн процессыг ашиглах нь ихэвчлэн дутуу үр дүнд хүргэдэг.
Жишээлбэл, олон давхаргат уян холбогчдод ачаалахын өмнөх үе шат байхгүй байх нь давхаргууд хоорондын жигд анхны холбоо барихаас сэргийлж, тархалтын үр ашгийг бууруулдаг. Зузаан зэс шинийн хувьд хэт хурдан халах нь гадаргуу болон дотор талын хооронд температурын градиент үүсгэж, жигд бус тархалтын давхарга үүсэхэд хүргэдэг.
Өөр өөр материалын гагнуур нь нэмэлт төвөгтэй байдлыг бий болгодог. Зэс-хөнгөн цагааны холболтод хяналтгүй тархалт нь механик хэврэг металл хоорондын зузаан давхаргыг үүсгэдэг. Эдгээр давхаргууд нь механик ачааллын үед хагарах хандлагатай байдаг тул үе мөчний бат бөх чанарыг бууруулдаг.
Тиймээс процессын дизайныг дараахь зүйлд үндэслэн оновчтой болгох хэрэгтэй.
- Материалын төрөл
- Бүрэлдэхүүн хэсгүүдийн зузаан
- Хамтарсан тохиргоо
- Үйлдвэрлэлийн мөчлөгт тавигдах шаардлага
Зөвхөн эдгээр хүчин зүйлсийг тэнцвэржүүлж байж тогтвортой, найдвартай тархалтын давхаргад тууштай хүрч чадна.
5. Түүхий эдийн чанар муу: Хүч чадлын хязгаарлалтын далд эх үүсвэр
Материалын чанар нь эцсийн эцэст үе мөчний бат бэхийн дээд хязгаарыг тодорхойлдог. Гагнуурын параметрүүдийг оновчтой болгосон ч гэсэн үндсэн материал дахь хольц, дотоод хагарал, оруулга зэрэг согогууд нь холболтын интерфейсийг сулруулдаг.
Жишээлбэл, цэвэршилт хангалтгүй эсвэл хүчилтөрөгчийн агууламж өндөртэй зэс материал нь диффузын холболтын үед бичил согог- үүсгэж болно. Өөр өөр материалын хэрэглээнд тохирох завсрын давхарга байхгүй байх нь хэврэг металл хоорондын нэгдлүүд үүсэхийг хурдасгадаг бөгөөд энэ нь ихэвчлэн хагарал үүсэх цэг болдог.
Өргөн хүрээний бат бэхийн эвдрэл гарсан тохиолдолд түүхий эдийг дараахь үндэслэлээр үнэлнэ.
- Материалын цэвэр байдал
- Гадаргуугийн байдал
- Дотоод гажиг илрэх
- Давхарга хоорондын нийцтэй байдал
Түүхий эдийн чанарыг хянах нь найдвартай диффузын холболтын тогтвортой суурийг баталгаажуулдаг.
Зорилтот шийдэл: Гагнуурын бат бөх чанарыг сайжруулах практик аргууд
Үндсэн шалтгааныг олж тогтоосны дараа залруулах арга хэмжээг системтэйгээр хэрэгжүүлэх шаардлагатай. Нэг параметрийг тохируулах нь гагнуурын нарийн төвөгтэй асуудлыг шийдэх нь ховор байдаг. Үүний оронд үйл явц, тоног төхөөрөмж, үйл ажиллагааны сайжруулалтыг хамарсан зохицуулалттай арга барилыг санал болгож байна.
1. Стандартчиллаар дамжуулан гагнуурын параметрүүдийг оновчтой болгох
Сайн{0}}үйлдвэрлэлийн орчинд стандартчилагдсан параметрийн өгөгдлийн сангууд нь янз бүрийн бүтээгдэхүүний үр дүнг тогтвортой байлгахын тулд ихэвчлэн ашиглагддаг.
Энэ процесс нь ихэвчлэн хяналттай туршилтын гагнуур хийх, суналтын болон зүсэлтийн бат бэхийн үр дүнг үнэлэх, оновчтой параметрийн хослолыг бүртгэх явдал юм. Баталгаажуулсны дараа эдгээр тохиргоог стандарт горим болгон албан ёсоор боловсруулж, үйлдвэрлэлд тогтмол ашигладаг.
Зэсийн шинийн диффузын гагнуурын хувьд зөв оновчтой тохируулсан параметрүүд нь үе мөчний бат бэхийг давахад хүргэдэг.Үндсэн материалын бат бэхийн 85%, багцын тууштай байдал мэдэгдэхүйц сайжирсан.
2. Гадаргууг бэлтгэх журмыг бэхжүүлэх
Гадаргуугийн бэлтгэл нь диффузийн гагнуурын амжилтын хамгийн чухал боловч ихэнхдээ дутуу үнэлдэг хүчин зүйлүүдийн нэг хэвээр байна.
Механик болон химийн хосолсон аргыг ерөнхийд нь зөвлөж байна. Механик өнгөлгөө нь ислийн давхаргыг арилгадаг бол химийн цэвэрлэгээ нь газрын тосны үлдэгдэл, нарийн ширхэгтэй хэсгүүдийг арилгадаг. Цэвэрлэсний дараа гадаргуу нь гагнуурын өмнө хөндөгдөөгүй, бохирдолгүй байх ёстой.
Автоматжуулсан үйлдвэрлэлийн шугамд зориулалтын цэвэрлэх систем нь үр ашгийг дээшлүүлж, хувьсах чадварыг бууруулж, илүү тогтвортой үр дүнд хүргэдэг.
3. Урьдчилан сэргийлэх тоног төхөөрөмжийн засвар үйлчилгээг хэрэгжүүлэх
Цаг хугацаа өнгөрөхөд температур мэдрэгч, даралтын систем, халаалтын модулиуд нь тохируулсан утгаасаа хазайж болно. Тогтмол засвар үйлчилгээ хийхгүй бол эдгээр хазайлт нь хуримтлагдаж, гагнуурын чанарыг аажмаар доройтуулдаг.
Бүтэцлэгдсэн засвар үйлчилгээний хуваарийг санал болгож байна, тухайлбал:
- Температурын системийг гурван сар тутамд тохируулна
- Даралтын системийн үзлэгийг сар бүр хийнэ
- Тодорхой тооны мөчлөгийн дараа халаалтын модулийг шалгах
Урьдчилан сэргийлэх засвар үйлчилгээ нь гагнуурын гүйцэтгэлийг тогтворжуулахаас гадна тоног төхөөрөмжийн ашиглалтын хугацааг уртасгадаг.
4. Гагнуурын процесс болон туслах техникийг оновчтой болгох
Өөр өөр материалын хэрэглээнд тохирох давхаргын материалыг ашиглах нь интерфэйсийн тогтвортой байдлыг ихээхэн нэмэгдүүлэх боломжтой. Никель эсвэл мөнгө зэрэг материалыг хэврэг нэгдэл үүсэхийг багасгаж, бэхэлгээний бат бөх чанарыг сайжруулахад ихэвчлэн ашигладаг.
Нэмж хэлэхэд, өндөр{0}}температурт гагнуурын{1}}хамгаалалтын орчин эсвэл вакуум орчинд- дамжуулан исэлдэлтийг хянах нь холболтын найдвартай байдлыг нэмэгдүүлэх боломжтой.
5. Хүний алдааг багасгахын тулд үйл ажиллагааны журмыг стандартчилах
Үйл ажиллагааны зөрчил нь чанарын өөрчлөлтийн байнгын эх үүсвэр болдог. Харьцах практик, хавчих арга эсвэл бэлтгэх цаг хугацааны ялгаа нь интерфейсийн нөхцлийг өөрчилж, давтагдах чадварыг бууруулдаг.
Стандартчилсан үйл ажиллагааны журам (SOPs) боловсруулах, операторын сургалтанд хамруулах, гагнуурын нарийвчилсан бүртгэл хөтлөх зэрэг нь хүнээс шалтгаалсан өөрчлөлтийг багасгах үр дүнтэй стратеги{0}} юм.
Үйлдвэрлэлийн инженерүүдэд зориулсан алдааг олж засварлах практик
Гагнуурын бат бэхтэй холбоотой асуудал гарсан тохиолдолд алдааг олж засварлах логик дарааллыг дагаж мөрдөх нь шаардлагагүй туршилт хийхээс сэргийлнэ.
Зөвлөмж болгож буй арга нь гадаргуугийн цэвэр байдал, бэлтгэлийн чанарыг шалгахаас эхэлдэг. Хэрэв бохирдол илэрсэн бол дахин-цэвэрлэх шаардлагатай. Дараа нь параметрийн тохиргоог материалын шаардлагад нийцүүлэн шалгах хэрэгтэй. Хэрэв параметрүүд зөв харагдаж байвал температур, даралтын тогтвортой байдалд анхаарлаа хандуулж тоног төхөөрөмжийн гүйцэтгэлийг үнэлэх хэрэгтэй. Эцэст нь түүхий эдийн чанарыг шалгах хэрэгтэй.
Энэхүү -алхам{1}} үйл явц нь инженерүүдэд үндсэн шалтгааныг үр дүнтэй тодорхойлж, зогсолтыг багасгах боломжийг олгодог.
Тоног төхөөрөмжийн сонголт нь гагнуурын бат бэхийн найдвартай байдалд хэрхэн нөлөөлдөг вэ
Ихэнх тохиолдолд гагнуурын бат бэхийн асуудал нь зөвхөн процесс-холбоотой төдийгүй тоног төхөөрөмжийн хүчин чадалтай холбоотой байдаг. Тиймээс тоног төхөөрөмжийг сонгохдоо зөвхөн зардал гэхээсээ илүү техникийн үзүүлэлтэд анхаарлаа хандуулах хэрэгтэй.
Температурын хяналтын нарийвчлал нь хамгийн чухал үзүүлэлтүүдийн нэг юм. Дотор температурын нарийвчлалыг хадгалах чадвартай машинууд±2 градусилүү тогтвортой тархалтын нөхцлийг бүрдүүлнэ.
Даралтын тогтвортой байдал нь адилхан чухал юм. Доорх даралтын хэлбэлзэлтэй системүүд±2%Интерфэйсийн нэг төрлийн холбоо барихад илүү тохиромжтой.
Том эсвэл олон давхаргат бүрэлдэхүүн хэсгүүдийн хувьд халаалтын жигд байдал зайлшгүй шаардлагатай. Олон-бүсийн халаалтын систем нь температурын хуваарилалтыг сайжруулж, орон нутгийн сул хэсгүүдийг багасгах боломжтой.
Мэдээллийн автоматжуулсан бүртгэл, хянах боломжтой орчин үеийн тоног төхөөрөмж нь чанарын нарийвчилсан хяналтыг идэвхжүүлснээр үйлдвэрлэлийн менежментийг сайжруулдаг.
Дүгнэлт
Ганц параметрийн хазайлтаас болж диффузийн гагнуурын хүч хангалтгүй байх нь ховор байдаг. Үүний оронд энэ нь ихэвчлэн материал, тоног төхөөрөмж, үйл явцын дизайн, үйл ажиллагааны практикийн нэгдсэн нөлөөллөөс үүсдэг. Зөвхөн эдгээр элементүүдийн хооронд зөв зохицсоноор л урт-тогтвортой байдлыг хангах боломжтой.
Одоогийн байдлаар диффузийн гагнуурын системийг ажиллуулж буй үйлдвэрлэгчдийн хувьд стандартчилсан параметрийн мэдээллийн санг бий болгох, гадаргууг бэлтгэх ажлын урсгалыг сайжруулах, тоног төхөөрөмжийн найдвартай байдлыг хангах нь бүтээгдэхүүний чанарыг сайжруулах хамгийн үр дүнтэй арга юм. Шинэ тоног төхөөрөмжид хөрөнгө оруулахаар төлөвлөж буй компаниудын хувьд өндөр температурын нарийвчлалтай, тогтвортой даралтын хяналттай машинуудыг сонгох нь бат бөх-тэй холбоотой эвдрэлийн эрсдэлийг эрс бууруулна.
Тархалтын гагнуур нь эрчим хүчний хадгалалт, цахилгааны дэд бүтэц, дэвшилтэт үйлдвэрлэлийн салбарт өргөжин тэлсээр байгаа тул гагнуурын бат бөх чанарыг тогтвортой байлгах нь бүтээгдэхүүний найдвартай байдал, урт хугацааны гүйцэтгэлийг- хангах чухал хүчин зүйл хэвээр байх болно. Тасралтгүй үйл явцын оновчлол болон стандартчилагдсан удирдлагын арга барил нь өндөр чанартай үйлдвэрлэлийн үр дүнд хүрэхэд улам чухал үүрэг гүйцэтгэх болно.