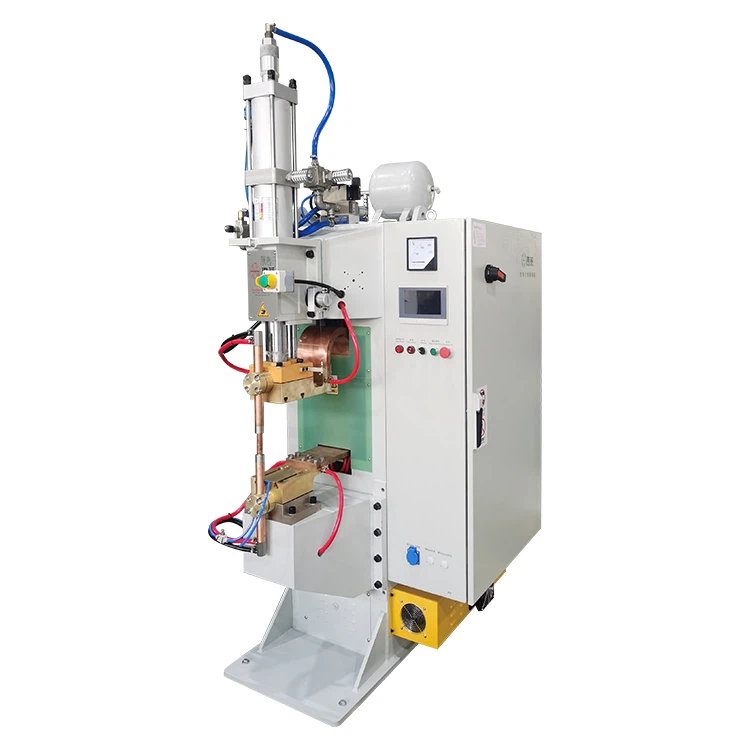
Полимер диффузын гагнуурын машинэрчим хүчний шинэ систем, цахилгаан эрчим хүчний тоног төхөөрөмж, эрчим хүчний хадгалалт, нарийн дамжуулагч эд анги зэрэг салбарт өргөн хэрэглэгддэг. Хатуу{1}}төлөв холболтын механизм, молекулын түвшний тархалт, бага дулааны оролтын ачаар эдгээр машинууд нь ердийн хайлуулах гагнуурын аргуудтай харьцуулахад хүчтэй, жигд холболтыг хамгийн бага цацалттай болгодог.
Гэсэн хэдий ч бодит үйлдвэрлэлийн орчинд гагнуурын хэв гажилт нь хэмжээсийн нарийвчлал, угсралтын тууштай байдал,-бүтээгдэхүүний урт хугацааны найдвартай байдалд нөлөөлдөг хамгийн чухал сорилтуудын нэг хэвээр байна.
Салбарын туршлагаас харахадзэс шинийн гагнуурын, олон давхаргат дамжуулагч хавтан, нарийн бүтцийн бүрэлдэхүүн хэсгүүд, угсралтын хазайлтын асуудлын ойролцоогоор 65% -80% нь гагнуурын явцад үүссэн үлдэгдэл стресстэй холбоотой байдаг. Хэрэв хэв гажилтыг хянах арга хэмжээг системтэйгээр хэрэгжүүлэхгүй бол дараа нь угсрах эсвэл засварлах явцад бага зэргийн гажуудал аажмаар нэмэгдэж, улмаар төхөөрөмжийн гүйцэтгэл болон ашиглалтын хугацаанд нөлөөлж болно.
Тиймээс гагнуурын хэв гажилтыг хянах нь хэмжээсийн тогтвортой байдлыг хадгалахад чухал ач холбогдолтой төдийгүй дахин боловсруулалтын хэмжээ, материалын хаягдлыг бууруулахад чухал ач холбогдолтой юм. Энэ нь бүтээмжийг дээшлүүлж, үйлдвэрлэлийн зардлыг бууруулахад шууд хувь нэмэр оруулдаг.
Дараах хэсгүүдэд гагнуурын өмнөх бэлтгэл,-процессын хяналт, гагнуурын дараах-боловсрол, байгаль орчин, үйл ажиллагааны стандартад анхаарлаа хандуулж, диффузийн гагнуурын процессын хэв гажилтыг багасгах практик, батлагдсан аргуудыг тоймлон харуулав.


I. -Гагнахын өмнөх бэлтгэл
Гагнуурын өмнөх бэлтгэл нь хэв гажилтын эрсдлийг бууруулах үндэс суурь болно. Энэ үе шатанд хангалтгүй бэлтгэл хийснээс болж хэв гажилтын олон асуудал үүсдэг. Хэрэв ажлын хэсгийн нөхцөл тогтворгүй эсвэл төхөөрөмжийн параметрүүд таарахгүй байвал сайн хяналттай{3}}гагнуурын циклүүд ч хэв гажилтаас бүрэн сэргийлж чадахгүй.
1. Ажлын хэсгийг бэлтгэх
Диффузын гагнуурын үед холболтын интерфейсийн цэвэр байдал, тэгш байдал нь тархалтын чанар, стрессийн тархалтад шууд нөлөөлдөг. Тиймээс үйл явцын тогтвортой байдлыг хангахын тулд гадаргууг зөв бэлтгэх нь чухал юм.
Ажлын хэсгийн гадаргуу нь газрын тосны бохирдол, оксидын давхарга, тоосонцороос бүрэн ангид байх ёстой. Гадаргууг бэлтгэх нийтлэг аргууд нь механик өнгөлгөө, уусгагчаар цэвэрлэх, хэт авианы цэвэрлэгээ юм. Зэс эсвэл хөнгөн цагаан шин зэрэг дамжуулагч материалын хувьд дахин исэлдэлтийг багасгахын тулд цэвэрлэсний дараа удалгүй гагнуур хийхийг зөвлөж байна.
Дэлхийн үйлдвэрлэлийн бодит- жишээн дээр батерейны холболт үйлдвэрлэгч механик өнгөлгөө болон спиртийн цэвэрлэгээг хослуулсан давхар{1}}цэвэрлэх процессыг нэвтрүүлсэн нь гагнуурын тууштай байдлыг мэдэгдэхүйц сайжруулсан. Үүний үр дүнд хэв гажилтын хурдыг ойролцоогоор 6% -иас 2.5% хүртэл бууруулж, гагнуурын дараах засвар-хэрэгцээг багасгасан.
Хавчихаас өмнө гадаргуугийн цэвэр байдлаас гадна хэмжээсийн нарийвчлал, контактын тэгш байдлыг шалгах шаардлагатай. Дулааны стрессийн улмаас гагнуурын явцад ямар нэгэн анхны эвдрэл, тэгш бус цоорхойг нэмэгдүүлэх боломжтой бөгөөд энэ нь мэдэгдэхүйц гажуудал үүсгэдэг.
2. Тоног төхөөрөмж ба параметрийн баталгаажуулалт
Тоног төхөөрөмжийн тогтвортой байдал ба параметрийн нийцтэй байдал нь гагнуурын найдвартай байдалд нөлөөлдөг хамгийн чухал хүчин зүйлүүдийн нэг юм. Үйлдвэрлэл эхлэхээс өмнө машин нь үйл ажиллагааны бүх нөхцөл нь гагнуурын шаардлагад нийцэж байгаа эсэхийг шалгахын тулд системчилсэн шалгалтанд хамрагдах ёстой.
Хяналтын гол зүйлүүд нь ихэвчлэн дараахь зүйлийг агуулдаг.
- Халаалтын системийн тогтвортой байдал
- Даралтын системийн гүйцэтгэл
- Температур мэдрэгчийг тохируулах
- Хяналтын параметрүүдийг баталгаажуулах
Урт хугацааны гүйцэтгэлийг хадгалахын тулд{0}}тогтмол тохируулгын хуваарь хийхийг зөвлөж байна. Үйлдвэрлэлийн ердийн нөхцөлд 500-1000 ажлын цаг тутамд температур, даралтын системийг тохируулах шаардлагатай бөгөөд энэ нь багцын түвшний хэв гажилтанд хүргэж болзошгүй гүйцэтгэлийн өөрчлөлтөөс сэргийлнэ.
Дараахь хүснэгтэд диффузийн гагнуурын гол үзүүлэлтүүдийн хяналтын стандартыг нэгтгэн харуулав.
| Параметр | Санал болгож буй муж | Деформацид үзүүлэх нөлөө |
|---|---|---|
| Температурын хяналтын нарийвчлал | ±2 градусын дотор | Нэг төрлийн дулааны оролтыг хангана |
| Даралтын хяналтын хазайлт | ±1%-иас бага буюу тэнцүү | Ачааллын жигд хуваарилалтыг хадгална |
| Халаалтын жигд байдал | ±5 градусаас бага буюу тэнцүү байна | Орон нутгийн дулааны стрессээс сэргийлнэ |
| Шалгалт тохируулгын интервал | 500-1000 цаг | Урт-тогтвортой байдлыг дэмждэг |
Тоног төхөөрөмжийг зөв шалгах нь үйлдвэрлэлийн явцад гэнэтийн хэв гажилт үүсэх магадлалыг эрс бууруулдаг.
II. -Процессын хяналт
Гагнуурын үе шат нь хамгийн их дулааны стресс ба хуванцар хэв гажилт үүсдэг. Температур ба даралтын хоорондох үр дүнтэй зохицуулалт нь гагнуурын дараах бүтцийн тогтвортой байдлыг шууд тодорхойлдог. Энэ үе шатанд зохих хяналт тавихгүй бол сайн бэлтгэсэн материал-хүртэл хэв гажилт үүсч болзошгүй.
1. Зохицуулсан температур ба даралтын хяналт
Диффузын гагнуурын хувьд температур, даралтыг бие даан биш харин хамтдаа зохицуулах ёстой. Тэнцвэртэй хяналт нь жигд тархалтыг баталгаажуулж, орон нутгийн стрессийн концентрацаас сэргийлдэг.
Хэрэв температур хэт өндөр байвал материал нь хэт зөөлөрч, даралтын дор орон нутгийн хуванцар деформацид хүргэдэг. Үүний эсрэгээр даралтын жигд бус хуваарилалт нь орон нутгийн стрессийн концентрацийг үүсгэж, гагнуурын дараа гулзайлгах эсвэл доголдлыг үүсгэдэг. Тиймээс гагнуурын мөчлөгийн туршид тогтвортой халаалт ба ачааллын муруйг хадгалах нь чухал юм.
Ердийн суурь хяналтын параметрүүд нь:
| Хяналтын параметр | Санал болгож буй муж | Зорилго |
|---|---|---|
| Халаалтын хурд | 5-15 градус / мин | Дулааны градиент стрессийг бууруулдаг |
| Температурын тогтвортой байдал | ±5 градусын дотор | Орон нутгийн хэт халалтаас сэргийлнэ |
| Баривчлах хугацаа | 10-60 минут | Хангалттай тархалтыг хангана |
| Даралтын жигд байдал | 95%-иас их буюу тэнцүү | Бүтцийн гажуудлыг багасгадаг |
Зузаан зэс шинийн угсралтын хувьд хэт халалтын хурд нь их хэмжээний температурын градиент үүсгэдэг бөгөөд энэ нь дотоод стрессийн хуримтлалыг нэмэгдүүлдэг. Тиймээс халаалтын муруйг тогтмол тохиргоог ашиглахаас илүүтэйгээр материалын зузаанаас хамааран тохируулах хэрэгтэй.
2. Процессын оновчтой болгох
Ажлын хэсгүүдийн янз бүрийн бүтэц нь гагнуурын стратеги шаарддаг. Бүтцийн шинж чанарыг үл тоомсорлох нь ихэвчлэн орон нутгийн дулааны хуримтлал эсвэл стрессийн концентрацийг бий болгож, деформацийн эрсдэлийг нэмэгдүүлдэг.
Жишээлбэл, олон давхаргат зэс шинийн гагнуурын хувьд тэгш хэмтэй хавчих бүтцийг ашиглах нь стрессийн тэнцвэргүй байдлыг үр дүнтэй бууруулах боломжтой. Хяналттай үйлдвэрлэлийн туршилтын үед тэгш хэмтэй бүтцийн хийц нь ялангуяа том талбайн цахилгаан дамжуулагч угсралтуудын эвдрэлийг ойролцоогоор 30%-иар багасгасан.
Том эсвэл нарийн төвөгтэй бүрэлдэхүүн хэсгүүдийн хувьд дулааныг аажмаар хуваарилах, бүтцийг тогтворгүй болгож болзошгүй гэнэтийн дулааны цочролын нөлөөг багасгахын тулд шаталсан халаалтын дарааллыг ашиглаж болно.
3. Бодит{1}}Цагийн хяналт
Орчин үеийн тархалтын гагнуурын машинууд нь ихэвчлэн температур, даралт, шилжилтийн өгөгдлийг хянадаг бодит-хяналтын системээр тоноглогдсон байдаг. Эдгээр систем нь хэвийн бус нөхцөл байдлыг эрт илрүүлж, параметрийг цаг тухайд нь тохируулах боломжийг олгодог.
Үйлдвэрлэлийн орчинд дараах өгөгдлийг сайтар хянаж байх ёстой.
- Температурын муруйн зан төлөв
- Даралтын тогтвортой байдал
- Ажлын хэсгийн шилжилтийн чиг хандлага
Жишээлбэл, температурын хэвийн бус хэлбэлзэл нь ихэвчлэн халаалтын системийн асуудлуудыг илтгэдэг. Хэрэв нэн даруй засч залруулахгүй бол эдгээр хэлбэлзэл нь үйлдвэрлэлийн олон багцад их хэмжээний -хуваарийн хэв гажилт үүсгэж болзошгүй. Тиймээс процессын найдвартай байдлыг сайжруулахын тулд автоматжуулсан дохиоллын босгыг хэрэгжүүлэхийг зөвлөж байна.
III. Дараах-Гагнуурын эмчилгээ
Гагнуурын дараа материалын бүтцэд үлдэгдэл стресс үлддэг. Хэрэв эдгээр стрессийг зохих ёсоор зохицуулаагүй бол хөргөх эсвэл үйлчилгээний явцад аажмаар суларч, хэв гажилт удааширч болзошгүй. Тиймээс гагнуурын дараах боловсруулалт нь урт хугацааны-хэмжээний тогтвортой байдалд шийдвэрлэх үүрэг гүйцэтгэдэг.
1. Хяналттай хөргөлт
Гагнуурын дараа хурдан хөргөх эсвэл албадан хөргөх аргуудаас зайлсхийх хэрэгтэй. Үүний оронд ажлын хэсэг нь өрөөний температурт хөргөх хүртэл хавчаартай байх ёстой. Энэхүү хяналттай хөргөлтийн процесс нь стрессийн жигд бус ялгаралтыг бууруулдаг.
Үйлдвэрлэлийн туршлагаас харахад хурдан хөргөх нь үлдэгдэл стрессийн түвшинг 40% -60% нэмэгдүүлж, хэв гажилтын эрсдэлийг ихээхэн нэмэгдүүлдэг. Нарийвчилсан бүрэлдэхүүн хэсгүүдийн хувьд хөргөлтийн үед бэхэлгээний дэмжлэгийг хадгалах нь онцгой чухал юм.
Материалын температур өндөр хэвээр байх үед бэхэлгээг хугацаанаас нь өмнө арилгах нь бүтцийн хөдөлгөөнийг үүсгэж, хэв гажилтыг нэмэгдүүлдэг.
2. Стресс тайлах эмчилгээ
Зузаан эсвэл нарийн төвөгтэй бүтцийн хувьд зөвхөн байгалийн хөргөлт нь үлдэгдэл стрессийг бүрэн арилгахгүй байж болно. Тиймээс стресс тайлах нэмэлт эмчилгээ шаардлагатай байж болно.
Нийтлэг аргууд нь:
- Бага-температур
- Чичиргээний стресс тайлах
- Орон нутгийн механик засвар
Цахилгаан түгээх шинийн нэг төсөлд бага{0}}температурын стресс тайлах нэмэлт шатыг нэвтрүүлснээр хэмжээсийн тогтвортой байдлыг мэдэгдэхүйц сайжруулж, урт хугацааны хэв гажилтын хэмжээг ойролцоогоор 20%-иар бууруулсан.
3. Нарийвчилсан үзлэг
Гагнуурын дараах-шалгалт нь зөвхөн гагнуурын чанарыг үнэлэхэд төдийгүй бага зэргийн хэв гажилтыг эрт үе шатанд илрүүлэхэд чухал ач холбогдолтой.
Хяналтын ердийн аргууд нь:
- Хавтгай байдлын хэмжилт
- Координат хэмжих машин (CMM) шалгалт
- Гагнуурын бүрэн бүтэн байдлыг шалгах
Жижиг хазайлтыг эрт илрүүлэх нь нэн даруй засварлах боломжийг олгодог бөгөөд энэ нь ерөнхийдөө үйлдвэрлэлийн мөчлөгийн дараа том хэмжээний дахин засвар хийхээс-ашигтай зардалтай- юм.
IV. Байгаль орчны болон үйл ажиллагааны стандартууд
Гагнуурын үр дүнг тогтвортой байлгахад тоног төхөөрөмж, үйл явцын хяналтаас гадна байгаль орчны тогтвортой байдал, үйл ажиллагааны стандартчилагдсан туршлага чухал үүрэг гүйцэтгэдэг. Үйлдвэрлэлийн олон зөрчил нь хүрээлэн буй орчны хяналтгүй хувьсагч эсвэл операторын хэлбэлзлээс үүдэлтэй.
1. Байгаль орчны хяналт
Байгаль орчны тогтвортой нөхцөл нь гагнуурын гүйцэтгэлийг тогтвортой байлгахад тусалдаг.
Санал болгож буй үйл ажиллагааны нөхцөл нь:
- Орчны температур: 20-28 хэм
- Харьцангуй чийгшил: 40% -60%
Өндөр чийгшил нь материалын гадаргуу дээрх исэлдэлтийг хурдасгаж, тархалтын үр ашгийг бууруулж, деформацийн эрсдэлийг нэмэгдүүлдэг. Өндөр чийгшилтэй бүс нутагт чийгшүүлэх системийг суурилуулахыг зөвлөж байна.
2. Стандартчилсан үйл ажиллагааны журам
Тогтвортой журам нь хүний алдааг багасгах, үйлдвэрлэлийн багц дахь давталтыг сайжруулахад тусалдаг.
Санал болгож буй үйл ажиллагааны практикт дараахь зүйлс орно.
- Тоног төхөөрөмжийг эхлүүлэх шалгалтын горимыг бий болгох
- Параметр шалгах журмыг тодорхойлох
- Гагнуурын дараах шалгалтыг- хийж байна
Операторууд хэвийн бус байдал үүсэх үед машины үндсэн эд ангиудыг задлахаас зайлсхийх хэрэгтэй. Үүний оронд мэргэшсэн техникийн ажилтнууд нэмэлт гэмтэл учруулахаас сэргийлж, шалгалт тохируулгын нарийвчлалыг хадгалахын тулд алдааг олж засварлах ёстой.
3. Гагнуурын болон засвар үйлчилгээний баримт бичиг
Гагнуурын болон засвар үйлчилгээний нарийвчилсан бүртгэл хөтлөх нь үйл явцыг тасралтгүй сайжруулахад тусалдаг.
Ердийн баримт бичиг нь дараахь зүйлийг агуулна.
- Үйлдвэрлэлийн багцын дэлгэрэнгүй мэдээлэл
- Параметрийн тохиргоо
- Деформацийн ажиглалт
- Засвар үйлчилгээний түүх
Цаг хугацаа өнгөрөхөд энэхүү хуримтлагдсан өгөгдөл нь үйлдвэрлэгчдэд процессын параметрүүдийг боловсронгуй болгох, давтагдах хэв маягийг тодорхойлох боломжийг олгодог бөгөөд эцэст нь хэв гажилтын эрсдлийг бууруулж, үйлдвэрлэлийн тогтвортой байдлыг сайжруулдаг.
Дүгнэлт
Полимер диффузын гагнуурын машиннайдвартай байдал, өндөр бүрэн бүтэн холболт хийх чадвартай тул орчин үеийн үйлдвэрлэлд улам чухал үүрэг гүйцэтгэж байна. Гэсэн хэдий ч деформацийн бага түвшинд хүрэхийн тулд зөвхөн дэвшилтэт тоног төхөөрөмжөөс илүү ихийг шаарддаг. Энэ нь бэлтгэл, үйл явцын гүйцэтгэл, эмчилгээний дараах-болон байгаль орчны менежмент зэрэгт зохицуулалттай хяналтыг шаарддаг.
Практикт, хэв гажилтын хурдыг тогтмол барьдаг үйлдвэрлэгчид хэд хэдэн нийтлэг шинж чанаруудтай байдаг: төхөөрөмжийн тогтвортой ажиллагаа,-тодорхойлогдсон процессын хяналт, сахилга баттай үйл ажиллагааны практик, байнгын параметрүүдийг оновчтой болгох. Эдгээр хосолсон чадавхи нь бүтээгдэхүүний чанарыг сайжруулаад зогсохгүй, диффузийн гагнуурын тохиромжтой төхөөрөмжийг үнэлэх, сонгоход илүү бат бөх суурь болж өгдөг.
Диффузын гагнуурын машинд хөрөнгө оруулахаар төлөвлөж буй компаниудын хувьд зөвхөн тоног төхөөрөмжийн өртөг төдийгүй температур, даралтын хяналтын нарийвчлал, бэхэлгээний дизайны чадвар, автоматжуулалтын онцлог, техникийн дэмжлэг зэрэг хүчин зүйлүүдэд анхаарлаа хандуулах нь зүйтэй. Тоног төхөөрөмж болон үйл явцын стратегийг зөв уялдуулсан тохиолдолд үйлдвэрлэгчид хэв гажилтын эрсдлийг эрс бууруулж, урт хугацаанд тогтвортой, өндөр чанартай гагнуурын үр дүнд хүрч чадна.