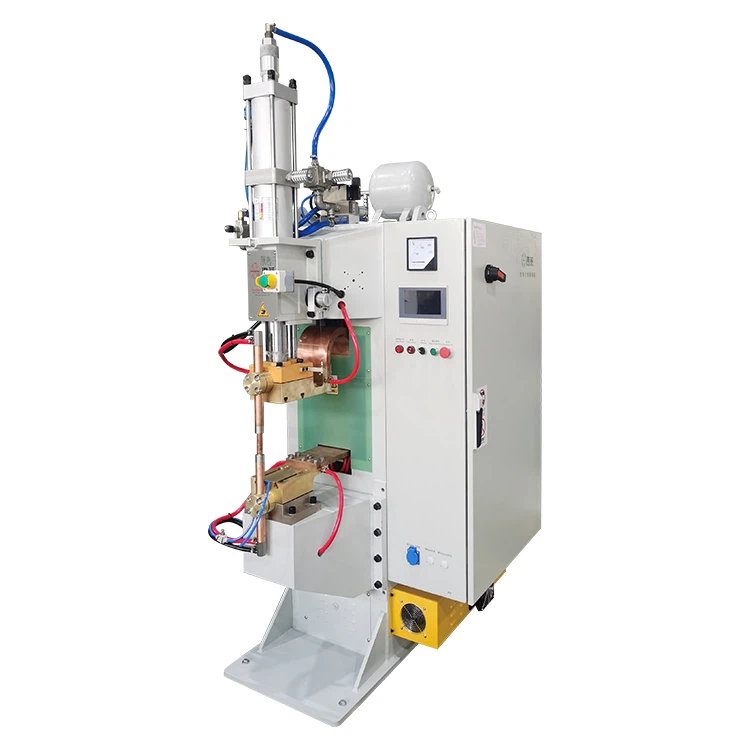
Зэс тугалган уян холбогч нь батерейны хайрцаг, эрчим хүч хадгалах систем, тэжээлийн хяналтын төхөөрөмж зэрэгт өргөн хэрэглэгддэг цахилгаан дамжуулагч чухал бүрэлдэхүүн хэсэг юм. Орчин үеийн цахилгаан системд тэдгээр нь чичиргээ болон дулааны тэлэлтээс үүдэлтэй механик ачааллыг шингээхийн зэрэгцээ өндөр гүйдэл дамжуулахад чухал үүрэг гүйцэтгэдэг. Хатуу дамжуулагчтай харьцуулахад зэс тугалган уян холбогч нь дээд зэргийн уян хатан чанар, маш сайн цахилгаан дамжуулах чанар, үр ашигтай дулаан ялгаруулалтыг санал болгодог тул цахилгаан машин, батерейны эрчим хүч хадгалах систем, инвертерийн угсралт зэрэг өндөр-найдвартай хэрэглээнд зайлшгүй шаардлагатай болгодог.
Боломжит үйлдвэрлэлийн процессуудын дунд полимер диффузийн гагнуур нь зэс тугалган уян холбогч гагнуурын хувьд илүүд үздэг шийдэл болсон, учир нь энэ нь дүүргэгч материал ашиглахгүйгээр хатуу{0}}төрийн металлургийн холболт хийх боломжийг олгодог. Энэ арга нь механик хүчийг өндөр байлгахын зэрэгцээ контактын эсэргүүцлийг ихээхэн бууруулдаг. Уламжлалт гагнах эсвэл механик хавчих аргуудтай харьцуулахад диффузийн гагнуур нь эрчим хүчний зарцуулалтыг бууруулж, урт{3}}холболтын тогтвортой байдлыг сайжруулдаг.
Гэсэн хэдий ч бодит үйлдвэрлэлийн явцад давхаргын задрал ба сул холболт (бүрэн бус тархалтын холболт) нь ургацын түвшин болон урт хугацааны найдвартай байдалд нөлөөлдөг хамгийн нийтлэг чанарын асуудал хэвээр байна. Хэрэв эдгээр асуудлуудыг системтэйгээр хянахгүй бол цахилгааны эсэргүүцэл нэмэгдэх, орон нутгийн хэт халалт, тэр ч байтугай удаан хугацааны -үйл ажиллагааны явцад системийн доголдолд хүргэж болзошгүй. Энэхүү нийтлэл нь эдгээр согогуудын үндсэн шалтгаан, практик шийдэл, тоног төхөөрөмжийг сонгох үндсэн шалгууруудын -гүнзгий тайлбарыг агуулсан бөгөөд процессыг оновчтой болгох эсвэл тохирох төхөөрөмжийг сонгохоор төлөвлөж буй инженер, үйлдвэрлэгчдэд үнэ цэнэтэй удирдамжийг санал болгодог.диффузын гагнуурын машин.


1. Зэс тугалган уян холбогч гагнуур дахь давхаргын задрал ба сул холболтын үндсэн шинжилгээ
Зэс тугалган уян холбогчийг гагнах үед холболтын чанар нь хяналттай температур, даралтын дор зэсийн давхаргын хоорондох атомын тархалтын зэргээс хамаарна. Эдгээр тархалтын нөхцөл хангалтгүй үед янз бүрийн холболтын согогууд үүсч болно. Деламинаци ба сул холбоо нь өөр өөр байдаг ч хоёулаа интерфэйс дэх бүрэн бус эсвэл жигд бус атомын тархалтаас үүдэлтэй.
Бодит{0}}дэлхийн үйлдвэрлэлийн орчинд эдгээр хоёр согог бие даан гарах нь ховор. Ихэнх тохиолдолд бүрэн бус холболтын хэсгүүд нь эхлээд сул холбоо мэт харагддаг ба дараа нь механик стресс эсвэл дулааны эргэлтэнд өртөх үед харагдахуйц давхарга болж хувирдаг. Тиймээс тэдгээрийн үүсэх механизмыг ойлгох нь үйл явцыг хянах үр дүнтэй стратеги боловсруулахад зайлшгүй шаардлагатай.
Деламинац ба сул холболтын ялгаа
Деламинаци
Деламинац нь ихэвчлэн гагнуурын дараа шууд илэрдэггүй боловч ашиглалтын сүүлийн үе шатанд, ялангуяа механик чичиргээ, гулзайлтын хүч эсвэл давтан дулааны мөчлөгийн үед илэрдэг. Үүний үндсэн шинж чанар нь давхарга хоорондын холболтын хүч чадал хангалтгүй бөгөөд энэ нь гадны стресст өртөх үед давхаргыг тусгаарлахад хүргэдэг.
Давхаргын хоорондох бичил харуурын агаарын цоорхой, зэсийн гадаргуу дээрх хэт исэлдэлт, бүрэн арилгаагүй бохирдол, гагнуурын явцад даралтын жигд бус хуваарилалт зэрэг нь давхаргын цоорхойг үүсгэдэг. Олон давхаргат зэс тугалган бүтцэд зузаан яндан нь ялангуяа эмзэг байдаг, учир нь дотоод давхарга нь шууд даралт багатай байдаг.
Зэсийн гадаргуу дээрх ислийн давхаргын зузаан ойролцоогоор 0.5-1 μм-ээс хэтрэх үед үр дүнтэй контактын талбай мэдэгдэхүйц буурч, тархалтын үр ашиг 20% -40% -иар буурч, давхарга задрах эрсдлийг ихээхэн нэмэгдүүлдэг болохыг үйлдвэрлэлийн туршилт харуулж байна. Тиймээс гадаргуугийн нөхцөл байдлыг хянах нь найдвартай холболтыг бий болгох хамгийн чухал алхамуудын нэг юм.
Сул холболт (бүрэн бус тархалтын холбоо)
Сул холболт нь ихэвчлэн гагнуурын явцад тохиолддог бөгөөд металлургийн бүрэн холбоо үүсээгүй нутаг дэвсгэрт хамаарах газруудад хамаарна. Хэдийгээр гагнасан холбоос нь нүдэнд харагдахуйц байж болох ч далд согогууд нь холбох интерфейс дотор үлддэг.
Ердийн шинж тэмдгүүд нь цахилгаан эсэргүүцэл ихсэх, үйл ажиллагааны явцад хэвийн бус температурын өсөлт, механик хүч чадал буурах зэрэг орно. Үйлдвэрлэлийн олон шугамд цахилгааны туршилт эсвэл хальслах бат бэхийн туршилтын явцад сул холболтын согогийг илрүүлдэг.
Зэс тугалган уян холбогчийн стандарт хэрэглээний хувьд зөв холбосон холболтын контактын эсэргүүцэл нь ихэвчлэн дараах хүрээнд байх шаардлагатай:
5-20 μΩ-ээс бага буюу тэнцүү байна
Хэрэв эсэргүүцлийн утгууд энэ хязгаараас хэтэрвэл бүрэн бус тархалтын холбоо үүсэх магадлал өндөр байна. Үүний нэгэн адил, суналтын туршилтын үед холболтын бат бэх нь дизайны бат бэхийн дор хаяж 80% хүрч чадахгүй бол сул холболтыг боломжит шалтгаан гэж үзэх хэрэгтэй.
2. Зэс тугалган уян холбогч гагнуурын давхаргыг арилгах системчилсэн шийдэл
Деламинац нь ихэвчлэн ганц бие даасан асуудлаас илүү харилцан үйлчилдэг олон хүчин зүйлээс үүсдэг. Тиймээс үр дүнтэй урьдчилан сэргийлэх нь материал, үйл явцын параметрүүд, тоног төхөөрөмжийн нөхцлийг уялдуулан оновчтой болгохыг шаарддаг. Стандартчилагдсан журам, тогтвортой үйл явцын хяналтын системийг бий болгох нь давхаргыг задлах магадлалыг эрс багасгадаг.
Цоорхой болон исэлдэлтийн эрсдэлийг арилгахын тулд давхаргын өмнөх эмчилгээг оновчтой болгох-
Полимер диффузийн гагнуурын машины хэрэглээнд давхаргын өмнөх боловсруулалтын чанар-холбох амжилтыг шууд тодорхойлдог. Салбарын үйлдвэрлэлийн статистик мэдээллээс харахад давхаргыг задлах тохиолдлын 60 гаруй хувь нь гадаргууг буруу цэвэрлээгүй эсвэл давхарга хоорондын холбоо муутай холбоотой байдаг.
Зэс тугалган давхарга бүрийг гагнуурын үе шатанд хамгийн оновчтой нөхцөлд оруулахын тулд стандартчилсан цэвэрлэгээний процедурыг хийхийг зөвлөж байна. Ердийн журамд үйлдвэрлэлийн{1}} зэрэглэлийн уусгагчаар тос арилгах, оксидын давхаргыг механик болон химийн аргаар зайлуулах, үлдэгдэл хэсгүүдийг холбох хэсэгт нөлөөлөхөөс сэргийлэхийн тулд-хөөсгүй даавуугаар эцсийн цэвэрлэгээ хийх зэрэг орно.
Мөн хүрээлэн буй орчны нөхцөл байдлыг харгалзан үзэх шаардлагатай. Орчны чийгшил 60%-иас хэтэрсэн тохиолдолд зэсийн гадаргуу нь илүү хурдан исэлдэж, тархалтын үр ашгийг бууруулдаг. Ийм тохиолдолд вакуум савлагаа эсвэл хуурай хадгалах системийг ашиглахыг зөвлөдөг бөгөөд дахин исэлдэлтээс сэргийлэхийн тулд цэвэрлэх болон гагнуурын хоорондох хугацааг багасгах хэрэгтэй.
Атомын тархалтыг хангалттай байлгахын тулд гагнуурын параметрүүдийг нарийн тохируулна уу.
Температур, даралт, барих хугацаа нь диффузийн гагнуурын амжилтыг тодорхойлдог гурван үндсэн үзүүлэлт юм. Найдвартай металлургийн холболтыг бий болгохын тулд эдгээр хувьсагчдыг зохих ёсоор тэнцвэржүүлсэн байх ёстой.
Зэс тугалган зөөлөн холболтын гагнуурын ердийн параметрийн хүрээ нь дараах байдалтай байна.
| Параметр | Санал болгож буй муж |
|---|---|
| Температур | 350-500 градус |
| Даралт | 8-25 МПа |
| Цаг барих | 5–30 s |
Олон давхаргат зэс тугалган цаасны угсралтад дотоод давхаргууд нь бүрэн холболтыг бий болгохын тулд илүү их цаг хугацаа, даралтыг шаарддаг. Тиймээс давхаргын тоо ихсэх үед яндан дээр тогтвортой холболтыг хадгалахын тулд барих хугацааг уртасгах эсвэл даралтыг нэмэгдүүлэх шаардлагатай байдаг.
Төрөл бүрийн бүтээгдэхүүний тохиргоонд зориулсан параметрийн мэдээллийн сан үүсгэхийг зөвлөж байна, учир нь энэ нь үйлдвэрлэгчдэд батлагдсан тохиргоог хурдан хэрэгжүүлэх, туршилтын{0}}болон{1}}үйлдвэрлэлийн тохиргоо хийх явцад гарах хугацааг багасгах боломжийг олгодог.
Үлдэгдэл стрессийг багасгахын тулд гагнуурын процессын замыг оновчтой болгох
Үлдэгдэл стресс нь давхаргын саатал үүсэх гол хүчин зүйлүүдийн нэг юм. Температурын огцом өөрчлөлт эсвэл тогтворгүй даралтын хэрэглээ нь холболтын интерфейс дотор стрессийн концентрацийг үүсгэж, урт хугацааны найдвартай байдлыг алдагдуулдаг.
Энэ асуудлыг шийдэхийн тулд зорилтот тархалтын температурт хүрэхээс өмнө жигд температурын хуваарилалтыг хангахын тулд аажмаар халаах стратегийг хэрэгжүүлэх шаардлагатай. Гагнуурын дараа хурдан хөргөхийн оронд хяналттай хөргөлтийг санал болгож, дотоод стрессийг аажмаар арилгах боломжтой.
Судалгааны мэдээлэл нь хяналттай хөргөлт нь үлдэгдэл стрессийн түвшинг ойролцоогоор бууруулж болохыг харуулж байна20%–35%, холболтын тогтвортой байдлыг мэдэгдэхүйц сайжруулж, давхаргыг тусгаарлах эрсдэлийг бууруулдаг.
Даралт ба халаалтын системийг тогтмол шалгаж байх
Тоног төхөөрөмжийн тогтвортой байдал нь цоорхойжилтоос урьдчилан сэргийлэхэд чухал үүрэг гүйцэтгэдэг боловч ихэнхдээ дутуу үнэлдэг. Ихэнх тохиолдолд согогууд нь буруу параметрээс бус харин цаг хугацааны явцад тоног төхөөрөмжийн гүйцэтгэлийн доройтлоос үүдэлтэй байдаг.
Тогтмол шалгалт нь даралтын гаралтын тогтвортой байдлыг хянах, халаалтын жигд гүйцэтгэлийг шалгах зэрэг багтана. Даралтын гэнэтийн хэлбэлзэл эсвэл температурын жигд бус хуваарилалт нь холболтын чанарт ихээхэн нөлөөлдөг.
Ерөнхийдөө ±2%-иас дээш даралтын хэлбэлзэл эсвэл ±3 хэмээс дээш температурын хэлбэлзэл нь гагнуурын тууштай байдлыг алдагдуулж болзошгүй. Тиймээс үйлдвэрлэлийн найдвартай ажиллагааг хангахын тулд тоног төхөөрөмжийн хуваарьт засвар үйлчилгээг хэрэгжүүлэх нь чухал юм.
3. Зэс тугалган уян холбогч гагнуурын сул холболтын гол шийдлүүд
Давхаргатай харьцуулахад сул холболтын согогийг эрт үе шатанд илрүүлэхэд илүү хэцүү байдаг, учир нь гагнуурын гаднах байдал нь хүлээн зөвшөөрөгдөхүйц харагдах боловч дотоод холболт бүрэн бус хэвээр байна. Олон үйлдвэрлэлийн орчинд aполимер диффузын гагнуурын машинтөлөөзэс тугалган уян холбогч гагнуур, бүтээгдэхүүнүүд эхлээд харааны хяналтанд хамрагдах боловч дараа нь орон нутгийн холболтын согогийн улмаас цахилгаан эсвэл механик туршилтанд амжилтгүй болно.
Процессын үүднээс авч үзвэл, тархалтын нөхцөл нь металлургийн бүрэн холболтод шаардлагатай эгзэгтэй босго хэмжээнд хүрээгүй үед сул холболт үүсдэг. Энэ нөхцөл байдал нь ихэвчлэн параметрийн зохисгүй тохируулга, давхарга хоорондын холбоо хангалтгүй эсвэл үйл ажиллагааны горимд нийцэхгүй байгаатай холбоотой байдаг. Тиймээс сул холболтын асуудлыг шийдэхийн тулд параметрийн оновчлол, үйл явцын сахилга бат, хяналт шалгалтын хяналтыг сайтар анхаарч үзэх шаардлагатай.
Тогтвортой тархалтын нөхцлийг хадгалахын тулд параметрийн тохируулгыг хатуу хянах
Зэс тугалган зөөлөн холболтын гагнуурын үед янз бүрийн зэс тугалган зузаан, давхаргын тоо, бүтцийн загвар нь өөр өөр тархалтын нөхцлийг шаарддаг. Бүтээгдэхүүний тусгай баталгаажуулалтгүйгээр ерөнхий параметрийн тохиргоог-хэрэглэх нь ихэвчлэн нутагшуулсан хэсэгт хангалтгүй тархалтад хүргэдэг бөгөөд энэ нь эцэстээ сул холболт үүсгэдэг.
Практикт үйлдвэрлэгчдэд тугалган цаасны зузаан, яндангийн тохиргоонд үндэслэн параметрийн загварыг бий болгохыг зөвлөж байна, дараа нь оновчтой нөхцлийг тодорхойлохын тулд хяналттай туршилтын гагнуур хийдэг. Нийтлэг зэс тугалган зузаантай даралтын ердийн зөвлөмжүүд нь:
| Зэсийн тугалган цаасны зузаан | Санал болгож буй даралтын хүрээ |
|---|---|
| 0.05 мм | 8-12 МПа |
| 0.1 мм | 10-18 МПа |
| 0.2 мм | 15-25 МПа |
Давхаргын тоо нэмэгдэхийн хэрээр дотоод давхаргууд нь үр дүнтэй холбоход хэцүү болдог гэдгийг анхаарах нь чухал юм. Ийм тохиолдолд яндан даяар бүрэн тархалтыг хангахын тулд хадгалах хугацааг уртасгах эсвэл дулааны хуваарилалтын жигд байдлыг сайжруулах шаардлагатай байдаг.
Салбарын туршлагаас харахад параметрийн тохируулгыг оновчтой болгох үед сул холболтын хувь хэмжээг ихэвчлэн 1% -иас доош хянаж болно. Гэсэн хэдий ч параметрүүд нь санал болгож буй хязгаараас хэтэрсэн тохиолдолд согогийн хэмжээ 5% -10% хүртэл нэмэгдэж, үйлдвэрлэлийн тогтвортой байдалд ихээхэн нөлөөлдөг. Ийм учраас аливаа тархалтын гагнуурын машиныг массаар үйлдвэрлэж эхлэхээс өмнө бүтцийн параметрийн баталгаажуулалтын процессыг бий болгох нь чухал юм.
Үр дүнтэй холболтын талбайг нэмэгдүүлэхийн тулд давхарга хоорондын холбоо барих чанарыг сайжруулна
ондзэс тугалган уян холбогч гагнуур, давхаргын контактын чанар нь тархалтын үр ашгийг тодорхойлоход чухал үүрэг гүйцэтгэдэг. Овоолгын явцад бага зэрэг гажиг эсвэл орон нутгийн хэв гажилт нь үр дүнтэй контактын талбайг багасгаж, температур, даралтын зөв тохируулгыг үл харгалзан дутуу холбоход хүргэдэг.
Давхарга хоорондын контактын чанарыг сайжруулахын тулд овоолох үед нарийн байрлалыг хадгалахын тулд тусгай зориулалтын тэгшлэх бэхэлгээг ашиглах хэрэгтэй. Эдгээр бэхэлгээ нь гарын авлагын өөрчлөлтийг багасгаж, давхаргын жигд байдлыг хангахад тусалдаг. Ихэнх хэрэглээнд давхарга хоорондын офсет хүлцлийг дараах хүрээнд хянах ёстой.0.2 мм-ээс бага буюу тэнцүү байна
20-оос дээш давхаргын олон давхаргат байгууламжийн хувьд төвийн давхаргын далд холболтын согогоос урьдчилан сэргийлэхийн тулд механик туслалцаа улам бүр чухал болж байна.
Урт хугацааны найдвартай байдал чухал байдаг цахилгаан тээврийн хэрэгслийн батерейны үйлдвэрлэл зэрэг салбарт давхаргын тэгш байдлын тогтвортой байдал нь системийн аюулгүй байдалд шууд нөлөөлдөг. Тиймээс сонгохдоо аполимер диффузын гагнуурын машин, үйлдвэрлэгчид тоног төхөөрөмжийн үнэлгээний үйл явцын нэг хэсэг болгон бэхэлгээний дизайн болон хавчих системийн гүйцэтгэлийг үнэлэх ёстой.
Хүний хувьсах чадварыг бууруулахын тулд үйл ажиллагааны журмыг стандартчилах
Тоног төхөөрөмжийн гүйцэтгэл найдвартай байсан ч үйл ажиллагааны тогтворгүй горим нь холболтын сул доройтолд хүргэдэг хэлбэлзлийг бий болгодог. Олон үйлдвэрлэлийн байгууламжид овоолго, зөөвөрлөх, бэхэлгээг ачих үйл явц нь гар ажиллагаатай хэвээр байгаа нь процедурын сахилга батыг чухалчилдаг.
Гагнуурын ажлын үе шат бүрийг овоолгын дараалал, бэхэлгээний ачааллын дараалал, даралтын хэрэглээний дараалал, машиныг эхлүүлэх горимыг тодорхойлохын тулд стандарт ажиллагааны журам (SOP) бий болгох ёстой. Тодорхой баримт бичиг нь тогтвортой гүйцэтгэлийг баталгаажуулж, үйл явцын хазайлтын магадлалыг бууруулдаг.
Нэмж дурдахад диффузийн гагнуурын машины хяналтын системд параметр түгжих функцийг хэрэгжүүлэх нь үйлдвэрлэлийн тогтвортой байдалд нөлөөлж болзошгүй зөвшөөрөлгүй өөрчлөлтөөс сэргийлдэг.
Хэд хэдэн үйлдвэрлэлийн үйл ажиллагааны үйлдвэрлэлийн өгөгдөл нь стандартчилсан журмыг хэрэгжүүлэх нь сул холболтын хэмжээг ойролцоогоор 15% -25% -иар бууруулж, бүтээгдэхүүний ерөнхий тогтвортой байдлыг сайжруулж чадна гэдгийг харуулж байна.
Дараах{0}}гагнуурын шалгалт, скринингийн системийг бэхжүүлэх
Сул холболтын согог нь зөвхөн харааны үзлэгээр ховор харагддаг тул чанарын баталгаажуулалтад системчилсэн туршилт хийх нь чухал юм. Сайн зохион бүтээгдсэн{1}}хяналтын систем нь гэмтэлтэй бүтээгдэхүүнийг илрүүлээд зогсохгүй үйл явцыг тасралтгүй сайжруулахад үнэ цэнэтэй санал хүсэлтийг өгдөг.
Хяналтын нийтлэг аргууд нь харааны хяналт, эсэргүүцлийн туршилт, суналтын туршилт, хэт авианы хяналт зэрэг орно. Эдгээрээс цахилгаан эсэргүүцлийн туршилт нь бүрэн бус холболтыг илрүүлэх хамгийн өргөн хэрэглэгддэг арга юм.
Батерейны шинийн холболт зэрэг өндөр-найдвартай хэрэглээний хувьд дараах шалгалтын стратегийг өргөнөөр ашиглахыг зөвлөж байна:
100% эсэргүүцлийн туршилтыг дээж авах-байдалтай эвдэх сорилттой хослуулсан
Энэхүү хосолсон арга нь шалгалтын үр ашиг, найдвартай байдлыг тэнцвэржүүлдэг. Цаашилбал, үйл явцын хазайлт, тоног төхөөрөмжийн тогтворгүй байдлыг илтгэх чиг хандлагыг илрүүлэхийн тулд шалгалтын үр дүнг бүртгэж, дүн шинжилгээ хийх шаардлагатай.
4. Давхарга ба сул холболтоос урьдчилан сэргийлэх нийтлэг арга хэмжээ
Үйлдвэрлэлийн практик орчинд давхаргыг задлах, сул холбох нь ихэвчлэн материалын чанар, тоног төхөөрөмжийн засвар үйлчилгээ хангалтгүй, процессын сахилга бат зэрэг нийтлэг нийтлэг шалтгаантай байдаг. Тиймээс эдгээр хуваалцсан хүчин зүйлсийг шийдвэрлэх урьдчилан сэргийлэх стратегийг хэрэгжүүлэх нь урт хугацааны үйлдвэрлэлийн тогтвортой байдалд- нэн чухал юм.
Удирдлагын системчилсэн арга нь эх үүсвэр дээр гарч буй согогийг бууруулж, дахин ажлын зардлыг бууруулж, үйлдвэрлэлийн нийт үр ашгийг дээшлүүлэхэд тусалдаг.
Түүхий эдийн чанарын хатуу хяналтыг хэрэгжүүлнэ
Түүхий материалын чанар нь диффузийн гагнуурын найдвартай гүйцэтгэлийн үндэс суурийг бүрдүүлдэг. Зэс тугалган цаас нь зузаанын хэлбэлзэл, исэлдэлт, механик гэмтэлтэй байвал гагнуурын дэвшилтэт технологи ашигласан ч тогтвортой холболтыг бий болгоход илүү хэцүү болно.
Зэс тугалган цаас авахдаа хянах чанарын гол үзүүлэлтүүд нь:
- ±5% дотор зузаанын хүлцэл
- Зэсийн цэвэршилт 99.9%-иас их буюу тэнцүү
- Исэлдэлтийн толбо харагдахгүй
- Үрчлээ, механик гэмтэл байхгүй
Эрчим хүч хадгалах эсвэл цахилгаан тээврийн хэрэгслийн хэрэглээнд ашигладаг зэс тугалган уян холбогчдод үйлдвэрлэлийн явцад жигд гүйцэтгэлийг хангахын тулд багцын тууштай байдлыг шалгахыг зөвлөж байна.
Тоног төхөөрөмжийн байнгын засвар үйлчилгээний хөтөлбөрүүдийг бий болгох
Полимер диффузийн гагнуурын машины найдвартай ажиллагаа нь байнгын засвар үйлчилгээнээс ихээхэн хамаардаг. Цаг хугацаа өнгөрөх тусам механик элэгдэл, эд ангиудын хөгшрөлт нь системийн нарийвчлалыг бууруулж, гагнуурын гүйцэтгэл аажмаар буурдаг.
Санал болгож буй засвар үйлчилгээний интервалд дараахь зүйлс орно.
| Засвар үйлчилгээний зүйл | Санал болгож буй интервал |
|---|---|
| Пневматик системийн үзлэг | Долоо хоног бүр |
| Температурын тохируулга | Сар бүр |
| Даралтын системийн баталгаажуулалт | Сар бүр |
| Хувцасны эд ангиудыг солих | Улирал бүр |
Халаалтын үр ашиг буурах нь ихэвчлэн температурын жигд бус хуваарилалтад хүргэдэг тул дулааны элементүүдэд онцгой анхаарал хандуулах хэрэгтэй бөгөөд энэ нь сул холболт, давхарга үүсэх магадлалыг нэмэгдүүлдэг.
Судалгаанаас үзэхэд{0}}арчилгаа сайтай тоног төхөөрөмж нь үйл ажиллагааны тогтвортой байдлыг 10%-20%-иар сайжруулахын зэрэгцээ нийт бүтээгдэхүүний гарцыг мэдэгдэхүйц нэмэгдүүлэх боломжтой.
Операторуудад тасралтгүй сургалт явуулах
Хэдийгээр орчин үеийн диффузын гагнуурын машинууд автоматжуулалтын дэвшилтэт боломжуудыг санал болгодог ч үйл явцын тогтвортой байдлыг хангахад чадварлаг операторууд чухал хэвээр байна. Зэс тугалган цаасыг овоолох, параметрүүдийг тохируулах, хэвийн бус байдлыг оношлох зэрэг ажил нь техникийн мэдлэг, практик туршлага шаарддаг.
Сургалтын хөтөлбөрүүд нь дараахь зүйлийг анхаарч үзэх ёстой.
- Зэсийн тугалган цаасны диффузийн гагнуурын үндэс
- Параметрийг тохируулах зарчим
- Нийтлэг согогийг тодорхойлох
- Тоног төхөөрөмжийн засвар үйлчилгээний үндсэн техник
Байнгын техникийн сургалтад хөрөнгө оруулалт хийдэг компаниуд хэмжигдэхүйц гүйцэтгэлийн сайжруулалтад хүрдэг. Зарим тохиолдолд операторын сургалтыг системтэй хэрэгжүүлсний дараа үйлдвэрлэлийн гарц ойролцоогоор 92% -иас 97% хүртэл өссөн байна.
Чанарын удирдлагын битүү-системийг бий болгох
Урт -процессын тогтвортой байдал нь бүтэцлэгдсэн өгөгдөл цуглуулах, дүн шинжилгээ хийх шаардлагатай. Чанарыг тогтвортой сайжруулахад зөвхөн операторын туршлагад найдах нь хангалтгүй юм.
Санал болгож буй өгөгдөл хянах элементүүд нь:
- Материалын багцын мэдээлэл
- Гагнуурын параметрийн бүртгэл
- Эмчилгээний өмнөх- дэлгэрэнгүй мэдээлэл
- Хяналт шалгалт, туршилтын үр дүн
Согог гарсан үед энэ өгөгдөл нь шалтгааныг хурдан шинжлэх-болон залруулах арга хэмжээ авах боломжийг олгодог. Цаг хугацаа өнгөрөхөд битүү{2}}хөгжлийн чанарын менежмент нь дахин давтагдах согогийг эрс багасгаж, үйлдвэрлэлийн үр ашгийг дээшлүүлдэг.
5. Зэс тугалган уян холбогчдод зориулсан зөв диффузын гагнуурын машиныг хэрхэн сонгох вэ
Худалдан авахаар төлөвлөж буй үйлдвэрлэгчдэд aдиффузын гагнуурын машинэсвэл одоо байгаа үйлдвэрлэлийн шугамыг шинэчлэх тохиолдолд тоног төхөөрөмжийн сонголт нь урт хугацааны бүтээмж, бүтээгдэхүүний найдвартай байдалд- шууд нөлөөлдөг. Зөвхөн анхны худалдан авалтын үнэд анхаарлаа төвлөрүүлэх нь ихэвчлэн дараа нь үйл ажиллагааны зардал нэмэгдэхэд хүргэдэг.
Зөвийг сонгохполимер диффузын гагнуурын машингүйцэтгэлийн үзүүлэлтүүд, бүтцийн дизайн, хэрэглээний чадавхийг сайтар үнэлэхийг шаарддаг.
Өндөр даралтын хяналтын нарийвчлалыг эрэмбэлэх
Даралт бол хамгийн чухал үзүүлэлтүүдийн нэг юмзэс тугалган уян холбогч гагнуур. Даралтын хэлбэлзэл нь гагнуурын гадаргуу дээр тогтворгүй холбоход хүргэдэг.
Даралтын хяналтын нарийвчлал бүхий төхөөрөмж:
±1% ба түүнээс дээшхүчтэй зөвлөж байна. Хаалттай давталтын даралтын хяналтын системээр тоноглогдсон машинууд нь ашиглалтын явцад даралтын өөрчлөлтийг автоматаар нөхөж, үйлдвэрлэлийн мөчлөгийн туршид тогтвортой үр дүнг баталгаажуулдаг.
Энэ чадвар нь дотоод давхаргууд нь даралтын хуваарилалтын өөрчлөлтөд маш мэдрэмтгий байдаг олон давхаргат зэс тугалган бүтцэд онцгой ач холбогдолтой юм.
Температурын хяналтын тогтвортой байдлыг үнэлэх
Температурын тогтвортой байдал нь өндөр хүчин чадалтай диффузын гагнуурын-тодорхойлох шинж чанар юм. Температурын жижиг хэлбэлзэл ч гэсэн тархалтын үйл ажиллагаанд ихээхэн нөлөөлдөг.
Өндөр чанартай{0}}тоног төхөөрөмжид ихэвчлэн дараахь зүйлс орно:
- Олон-цэгт температурын хяналт
- Автомат температурын нөхөн олговор
- ±3 градусын температурын хэлбэлзлийг хянах
Температурын жигд хуваарилалт нь гагнуурын бүх хэсэгт металлургийн тогтвортой холболтыг баталгаажуулдаг бөгөөд энэ нь зэс тугалган цаасны том хэсгүүдэд онцгой чухал юм.
Нэг төрлийн халаалтын бүтцийн дизайныг баталгаажуулах
Халаалтын системийн загвар нь зэс тугалган зөөлөн холболтын гагнуурын үед дулааны тархалтад шууд нөлөөлдөг. Халаалтын буруу загвар нь ихэвчлэн орон нутгийн температурын зөрүүг үүсгэдэг бөгөөд энэ нь бүрэн бус холболтын эрсдлийг нэмэгдүүлдэг.
Өндөр хүчин чадалтай{0}} машинууд ерөнхийдөө:
- Нэг төрлийн халаалтын хавтангийн бүтэц
- Олон-бүсийн температурын хяналт
- Дулаан дамжуулах замыг оновчтой болгосон
Эдгээр шинж чанарууд нь дулааныг илүү тогтвортой хуваарилах боломжийг олгодог бөгөөд гагнуурын найдвартай байдлыг сайжруулдаг.
Үйлдвэрлэлийн туршлагатай үйлдвэрлэгчдийг сонго
Тоног төхөөрөмжийн техникийн үзүүлэлтээс гадна үйлдвэрлэгчийн туршлага нь амжилттай хэрэгжүүлэхэд чухал үүрэг гүйцэтгэдэг. Хэрэглээний туршлагатай ханган нийлүүлэгчид процессын хөгжил, алдааг олж засварлахад илүү сайн тоноглогдсон байдаг.
Санал болгож буй үнэлгээний шалгуурт дараахь зүйлс орно.
- Зай эсвэл эрчим хүч хадгалах салбарт батлагдсан туршлагатай
- Дээжийн гагнуурын үйлчилгээний хүртээмж
- Үйл явцыг оновчтой болгоход дэмжлэг үзүүлэх чадвар
Техникийн дэмжлэгийн хүчирхэг чадавхитай үйлдвэрлэгчид нь хэрэглэгчдэд тогтвортой үйлдвэрлэлийг хурдан шуурхай хийж, ашиглалтад оруулах хугацааг багасгаж, үйл ажиллагааны эрсдэлийг багасгахад тусалдаг.
Дүгнэлт: Зэс тугалган уян хатан холбогч гагнуурын тогтвортой байдалд хүрэх үндсэн зарчмууд
-ийн практик хэрэглээндполимер диффузын гагнуурын машин, давхаргыг задлах, сул холбоо барих нь нийтлэг бэрхшээл боловч тэдгээрийг системтэй хяналтаар зохицуулж болно. Процессын зөв төлөвлөлт, тоног төхөөрөмжийг сонгох замаар ихэнх согогийг эрт үе шатанд багасгах боломжтой.
Найдвартай зэс тугалган уян холбогч гагнуурын гүйцэтгэл нь ихэвчлэн нэг хувьсагчаас илүү олон хүчин зүйлийн нөлөөллийн үр дүнд үүсдэг. Өндөр чанартай түүхий эд,-урт хугацааны найдвартай байдалд хүрэхийн тулд-өндөр чанартай түүхий эд, тогтмол{2}}эмчилгээний журам, параметрийн үнэн зөв хяналт, тоног төхөөрөмжийн тогтвортой гүйцэтгэл нь хамтдаа ажиллах ёстой.
Үйлдвэрлэлийн шинэ шугам төлөвлөж байгаа эсвэл одоо байгаа диффузын гагнуурын машины системийг шинэчлэх үйлдвэрлэгчдийн хувьд эдгээр үндсэн зарчмуудыг урьдчилан ойлгох нь тохируулгын хугацаа болон үйл ажиллагааны зардлыг мэдэгдэхүйц бууруулж, бүтээгдэхүүний тогтвортой байдлыг сайжруулж чадна.
Хөрөнгө оруулалтын үүднээс авч үзвэл, тогтвортой удирдлагын чадвартай, өндөр хүчин чадалтай диффузын гагнуурын машиныг сонгох нь үйлдвэрлэлийн үр ашгийг дээшлүүлэхээс гадна чанарын хэлбэлзэлтэй холбоотой далд зардлыг бууруулдаг. Тиймээс, тоног төхөөрөмжийн үнэлгээний явцад зөвхөн анхны худалдан авалтын зардалд анхаарлаа хандуулахаас илүүтэйгээр урт{2}}хүний найдвартай байдлыг гол хүчин зүйл болгон авч үзэх хэрэгтэй.