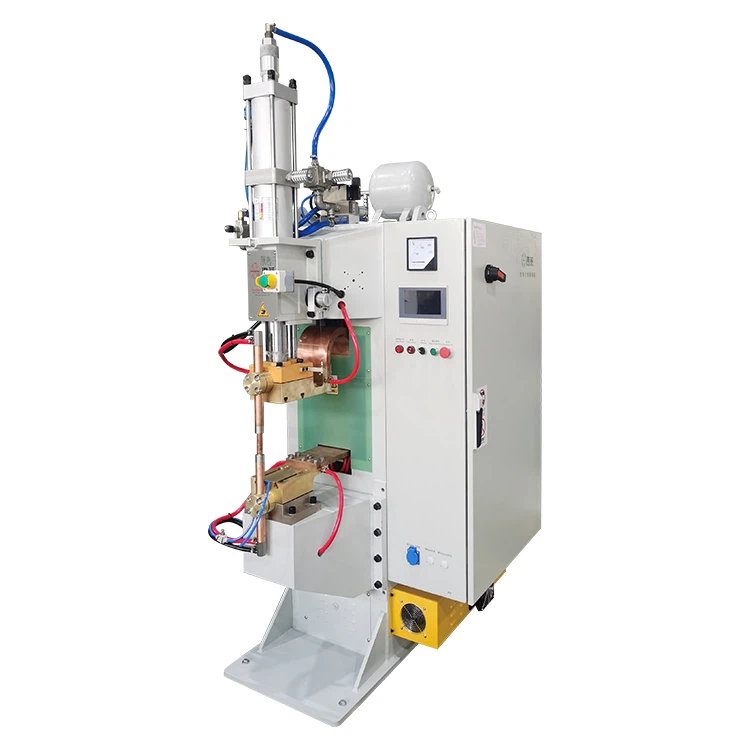
Орчин үеийн үйлдвэрлэлийн үйлдвэрлэлд Resistance Spot Welding (RSW) технологи нь үр ашиг, найдвартай байдлын улмаас автомашин, сансар, гэр ахуйн цахилгаан хэрэгсэл зэрэг салбарт зэвэрдэггүй ган эд ангиудыг холбох үндсэн процесс болсон.
Гэсэн хэдий ч спот гагнуурын чанар нь процессын явцад үүссэн гагнуурын хэмжээ, хэлбэр, дотоод бүрэн бүтэн байдлаас ихээхэн хамаардаг. Гагнуурын гагнуур нь хоёр ба түүнээс дээш металл хуудсыг холбодог чухал "хайлуулах бүс" бөгөөд түүний чанар нь холболтын бат бөх, бүтцийн найдвартай байдлыг шууд тодорхойлдог.


Энэхүү гарын авлага нь инженер техникийн ажилтнуудад зэвэрдэггүй ган гагнуурын гагнуурын чанарыг үнэлэх системтэй, практик арга зүйгээр хангах зорилготой юм. Энэ нь үндсэн үзүүлэлтүүд болон үл эвдэх сорилтоос эхлээд параметрийг оновчтой болгох-хүртэл цогц стратегийг хамарч, гагнасан холболтыг салбарын хамгийн өндөр стандартад нийцүүлэхийг баталгаажуулдаг.
I. Гагнуурын гагнуурын чанарын үндсэн үзүүлэлтүүд ба үйлдвэрлэлийн стандартууд
Зэвэрдэггүй ган гагнуурын чанарыг үнэлэхийн тулд эхлээд хэмжилтийн тодорхой стандартыг бий болгох шаардлагатай. Бөмбөлөгний чанарыг ихэвчлэн дараах гурван үндсэн үзүүлэлтээр тодорхойлдог.
1. Бөмбөлөг диаметр
Бөөм диаметр нь холбоосын даацыг- үнэлэх хамгийн чухал үзүүлэлт юм. Хангалтгүй диаметр нь үе мөчний бат бөх чанарыг бууруулж, стрессийн үед эвдрэлд хүргэдэг.
| Үнэлгээний үзүүлэлт | Үйлдвэрийн ерөнхий стандарт (лавлагаа) | Практик зөвлөмж |
| Хамгийн бага диаметр | Ерөнхийдөө $D \\ge 4\\sqrt{t}$ шаарддаг ($t$ нь нэг хуудасны зузаан, мм-ээр) | 1.0 мм зузаантай зэвэрдэггүй ган хуудасны хувьд хамгийн бага диаметр нь 4.0 мм-ээс багагүй байх ёстой. |
| Металлографийн стандарт | Металлографийн шинжилгээний чанарын стандарт: 3мм-ийн зузаантай, диаметр нь $\\ge 4\\text{mm}$. | Энэ нь консерватив лавлагаа утга юм; Бодит үйлдвэрлэлийн хувьд материал, хуудасны зузаан дээр суурилсан тусгай стандартыг заана. |
2. Nugget Penetration Rate
Нэвтрэх хурд нь гагнасан хуудасны нийт зузаантай харьцуулахад бөөмийн зузаанын хувь юм.
- Стандарт шаардлага: Хамгийн тохиромжтой нэвтрэлтийн түвшин 20% -аас 80% хооронд байх ёстой.
- Бага нэвтрэлт (<20%): Small contact area between the nugget and the base metal, resulting in insufficient strength.
- High Penetration (>80%): Хагацах (цацрах), гадаргууд хэт их хонхорхой үүсэх, бүр түлэгдэх-тэмдэг бөгөөд энэ нь гадаад төрх болон ядрах гүйцэтгэлд нөлөөлдөг.
3. Дотоод гажиг
Гагнуурын цоорхойн доторх гэмтэл нь үе мөчний эвдрэлд хүргэж болзошгүй далд аюул юм. Үүнд юуны түрүүнд:
- Сүвэрхэг чанар: Гагнуурын явцад хий хангалттай гадагшилдаггүй үед үүссэн хоосон зай.
- Хагарал: Голчлон гагнуурын дулааны ачаалал эсвэл хэт хурдан хөргөлтийн хурдаас үүсдэг.
- Агшилтын хоосон зай: Хайлсан бөөм хатуурч, агших үед үүссэн хөндий.
- Гэмтлийн талбайн хязгаар: Аж үйлдвэрийн стандартууд ихэвчлэн нийт согогийн талбайг нийт бөөмийн талбайн 20% -иас хэтрэхгүй байхыг шаарддаг.
II. -Үйлдэлгүй сорил (NDT): Үр дүнтэй бөгөөд бодит-цаг хугацааны чанарын үнэлгээ
Үл эвдэх сорилтын-аргууд нь эд ангийг гэмтээхгүйгээр гагнуурын бөөмийг 100% хурдан шалгах боломжийг олгодог бөгөөд энэ нь өндөр хэмжээний үйлдвэрлэлийн-онлайн чанарын хяналтад онцгой тохиромжтой болгодог.
1. Хэт авианы шинжилгээ (UT)
UT нь спот гагнуурын хамгийн түгээмэл NDT арга юм. Энэ нь бөөмийн хэмжээ, бүрэн бүтэн байдлыг үнэлэхийн тулд янз бүрийн материалын интерфэйс дэх хэт авианы долгионы тусгалыг ашигладаг (цөм ба үндсэн металлын хоорондох хайлуулах шугам, согог гэх мэт).
| Техникийн тал | Дэлгэрэнгүй тайлбар ба практик лавлагаа |
| зарчим | Гагнуурын цул ба үндсэн металлын хоорондох ромбо хэлбэрийн шинж чанарын бүсэд (хайлмал шугам) хэт авианы долгионоор үүсгэгдсэн тусгай цуурай дохиог ашигладаг. |
| Нислэгийн цаг (TOF) шинжилгээ | Хэт авианы долгионы Нислэгийн Хугацаа (TOF) дохиог шинжилснээр бөөмийн зузаан ба диаметрийг нарийн тооцоолох боломжтой. |
| Өгөгдлийн лавлагаа | Жишээлбэл, тодорхой материал, давтамжийн хувьд 0.38μs-ийн TOF нь ойролцоогоор 4мм-ийн диаметртэй таарч болно. Практик хэрэглээний хувьд шалгалт тохируулга хийх стандарт номын санг бий болгох шаардлагатай. |
| Давуу тал | Өндөр хурдтай,{0}}шугаман шалгах боломжтой; бөөмийн диаметр болон хайлуулах шугамын согогуудад мэдрэмтгий. |
2. Радиографийн шинжилгээ (RT)
RT нь гагнуурыг нэвтлэхийн тулд X-туяаг ашигладаг. Янз бүрийн нягтралтай хэсэгт рентген туяаны дифференциал шингээлтийг ашигласнаар дотоод согогийг дүрслэн харуулах боломжийг олгодог дүрсийг бүтээдэг.
- Хэрэглэх боломж: Ялангуяа нүхжилт, хагарал, агшилтын хоосон зай зэрэг дотоод эзэлхүүний согогийг илрүүлэхэд үр дүнтэй.
- Давуу тал: Тогтвортой чанарын бичлэгийг хангаж, чанарын согогийн шинжилгээнд ойлгомжтой дүрсийг санал болгодог.
- Хязгаарлалтууд: UT-тэй харьцуулахад бөөмийн диаметрийг тоон хэмжихэд өндөр өртөгтэй, нарийвчлал багатай.
III. Эвдрэлийн үнэлгээ: Хамтарсан бат бэх ба бичил бүтцийг шалгах
Гагнуурын гагнуурын чанар болон холбоосын механик гүйцэтгэлийг шалгах эцсийн арга бол эвдэх туршилт юм. Энэ нь ихэвчлэн процессын параметрүүдийг үе үе баталгаажуулах, шинэ бүтээгдэхүүн боловсруулахад ашиглагддаг.
1. Механик туршилт
Механик туршилтууд нь гагнуурын цулын ачаалал-даац болон бүрэн бүтэн байдлыг шууд үнэлдэг.
| Туршилтын төрөл | Үнэлгээний зорилго | Хүлээн авах шалгуур (гол) |
| Хальсны сорил | Гагнуурын гагнуурын гадаргуугийн хүч ба диаметрийг үнэлдэг. | Тохиромжтой үр дүн: гагнуурын гагнуурын интерфэйс дээр биш харин үндсэн металлд (эцэг эх материал) урагдалт үүсдэг. Хэрэв бөөм нь интерфэйсээс салвал (интерфэйсийн гэмтэл) үүнийг хүлээн зөвшөөрөх боломжгүй гэж үзнэ. |
| Суналтын зүсэлтийн туршилт | Холболтын хамгийн их ачаалал{0}}даацыг баталгаажуулна. | Хэмжсэн зүсэлтийн хүч нь дизайны шаардлагад нийцэх буюу давсан байх ёстой бөгөөд эвдрэлийн горим нь үндсэн металлын урагдсан байх ёстой. |
2. Металлографийн шинжилгээ
Металлографийн шинжилгээ нь гагнуурын гагнуурын микро бүтэц, хэмжээсийг үнэлэх хамгийн нарийн арга бөгөөд гагнуурын үйл явцын параметрүүдийг тогтоох, баталгаажуулах үндэс суурь болдог.
Процедур:
- Гагнуурын хэсгээс дээжийг хайчилж ав.
- Дээжийг холбох, нунтаглах, өнгөлөх.
- Бөмбөлөг ба үндсэн металлын хоорондох бичил бүтэц, хайлуулах шугамыг тодорхой харуулахын тулд 2% Nital (архи дахь азотын хүчил) гэх мэт нунтаглагчийг ашиглан химийн сийлбэр хийнэ.
Чанарын шалгуур:
- Хэмжээст хэмжилт: Цөмийн диаметр ба нэвтрэлтийн хурдыг нарийн хэмжих бөгөөд энэ нь процессын параметрийн тохируулга хийх үндэс болдог.
- Бичил бүтэц: Бөмбөлөг доторх том ширхэгтэй, хагарал, хайлуулж чадаагүй хэсгүүдийг шалгах.
IV. Спот гагнуурын параметрийг оновчтой болгох стратеги: Тогтвортой, өндөр{1}}чанартай үр дүнд хүрэх
Гагнуурын гагнуурын чанарын тогтвортой байдал нь гүйдэл, цаг хугацаа, хүч гэсэн гурван үндсэн параметрийн нарийн хяналтаас хамаардаг.
1. Гүйдэл ба цаг хугацааны хяналт (гагнуурын гүйдэл ба цаг)
Гүйдэл нь хайлсан бөөмийг үүсгэдэг дулааны эх үүсвэр бөгөөд цаг хугацаа нь дулааны хуримтлалыг тодорхойлдог.
- Гүйдлийн эрчим: Санал болгож буй оновчтой хязгаар нь ихэвчлэн 7.5 кА-аас 8.5 кА хооронд байдаг (нийтлэг зэвэрдэггүй ган зузааны хувьд). Хэт бага гүйдэл нь хангалттай том бөөм үүсгэхгүй; хэт өндөр гүйдэл нь гадагшлах, хэт халах хандлагатай байдаг.
- Гагнуурын үргэлжлэх хугацаа: Санал болгож буй хязгаар нь 400 миллисекундээс 500 миллисекунд хүртэл байна. Энэ нь хэт халалтаас урьдчилан сэргийлэх замаар бөөмийн хурдыг тэнцвэржүүлэхийг шаарддаг. Зузаан хуудасны хувьд жигд өсөлтөд хүрэхийн тулд олон-импульс эсвэл шаталсан гүйдлийн өсөлтийн стратеги шаардлагатай байж болно.
2. Хүчний тохируулга (Электродын хүч/Даралт)
Электродын хүч (даралт) -ын зорилго нь электрод ба ажлын хэсгүүдийн хооронд болон ажлын хэсгүүдийн хооронд сайн цахилгаан холбоо барих, гагнуурын явцад гадагшлуулахаас урьдчилан сэргийлэх явдал юм.
- Нимгэн материал (жишээ нь, 0.5 мм-ээс бага): Хэт их доголдол үүсгэхгүйн тулд контактын даралтыг 0.3 МПа зэрэг бага байлгахыг зөвлөж байна.
- Зузаан хэсэг (жишээ нь 1.0 мм-ээс дээш): Интерфэдийн хангалттай контакт, тогтвортой гүйдлийн хуваарилалтыг хангахын тулд 0.5 МПа ба түүнээс дээш даралт шаардагдана.
- Практик зөвлөгөө: Хангалтгүй даралт нь контактын өндөр эсэргүүцэл, гадагшлуулахад хүргэдэг; хэт их даралт нь маневрыг нэмэгдүүлж, электродын элэгдлийг хурдасгадаг.
V. Электродын менежмент ба чанарын баталгааны хэрэгжилт
Электрод нь спот гагнуурын машины "зүрх" юм. Түүний нөхцөл нь гүйдлийн нягт ба дулааны хуваарилалтад шууд нөлөөлдөг бөгөөд энэ нь гагнуурын гагнуурын чанарыг хангахад чухал үүрэг гүйцэтгэдэг.
1. Электродын материал ба засвар үйлчилгээ
| Аспект | Практик зөвлөмж, журам |
| Материалын сонголт | Зэс-Гянт болд нийлмэл электродууд эсвэл Хромын Цирконийн Зэс (CuCrZr) электродуудыг ашиглахыг зөвлөж байна. Зэсийн матриц нь өндөр цахилгаан дамжуулах чанарыг хангадаг бол вольфрамын хайлш буюу CuCrZr нь өндөр-температур болон элэгдэлд тэсвэртэй байдлыг нэмэгдүүлдэг. |
| Засвар үйлчилгээний журам | Бохирдуулагч болон ислийг арилгахын тулд гадаргууг тогтмол цэвэрлэх. Электродын нүүр нь жигд байх ёстой. |
| Орлуулах босго | Электродын нүүрний диаметр нь анхны хэмжээнээс 20% -иас илүү элэгдэж, гажигтай үед гүйдлийн нягтрал буурах, тогтворгүй бөөмийн хэмжээ буурахаас сэргийлж хувцаслах эсвэл солих шаардлагатай. |
| Хөргөлтийн систем | Электродын хөргөлтийн систем зөв ажиллаж байгаа эсэхийг шалгаарай. Электродын хэт халалт, дулааны хэв гажилтаас сэргийлэхийн тулд оролтын усны температурыг 5 градусаас 30 градусын хооронд байлгахыг зөвлөж байна. |
2. Чанарын баталгаажуулалтын систем
Тогтвортой үйлдвэрлэлийг хангахын тулд чанарын хяналтын цогц системийг бий болгох нь чухал юм.
- Параметрийн харьцуулалт: Зэвэрдэггүй ган материал (жишээ нь, 304/316L, өөр өөр зузаан) бүрд гагнуурын параметрийн стандартчилсан хүснэгтийг бий болгох.
- Процессын статистик хяналт (SPC): Бодит цаг хугацаанд гүйдэл, хүчдэл, хүчний чиг хандлагыг хянаж, дүн шинжилгээ хийх SPC аргуудыг хэрэгжүүлснээр процессын бага зэргийн хазайлтыг цаг тухайд нь илрүүлж, залруулах боломжийг олгоно.
- Тоног төхөөрөмжийн шалгалт тохируулга: Өгөгдлийн нарийвчлалыг баталгаажуулахын тулд амперметр, даралт мэдрэгч зэрэг хяналтын төхөөрөмжийг тогтмол тохируулна.
- Боловсон хүчний сургалт: Операторуудыг согог илрүүлэх чадвар, параметрийн тохируулгын мэдлэгтэй болгоход тасралтгүй сургах.
Дүгнэлт
Зэвэрдэггүй ган спот гагнуурын хэрэглээнд гагнуурын гагнуурын чанарыг үнэлэх нь стандарт тохиргоо, нарийн хяналт, үйл явцын хяналтыг багтаасан системчилсэн инженерийн процесс юм. Үйлдвэрлэгчид үе үе баталгаажуулах зорилгоор хэт авианы шинжилгээ,-хөт авианы шинжилгээ зэрэг-хөхөөгүй аргуудыг ашиглаж, параметрийн оновчлол болон электродын удирдлагын протоколыг чанд мөрдсөнөөр чанарын хяналтын тогтолцоог бий болгож чадна.
Зөвхөн гагнуурын бөөмийн хэмжээ, нэвтрэлтийн хурд, дотоод согогийг нарийн хянах замаар зэвэрдэггүй ган холболтууд нь дээд зэргийн бат бөх, удаан эдэлгээтэй бүтцийн бүрэн бүтэн байдлыг хангаж, улмаар үйлдвэрлэлийн хэрэглээний хамгийн хатуу шаардлагыг хангаж чадна.