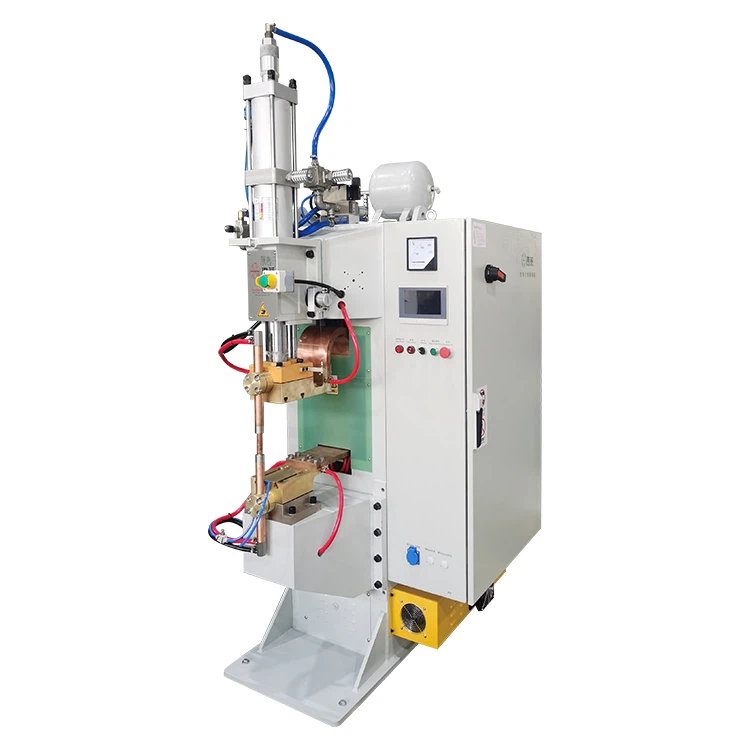
Зэвэрдэггүй ган-аар үр дүнтэйгээр нэгдэж болноэсэргүүцлийн спот гагнуургагнуурын гүйдэл, гагнуурын хугацаа, электродын хүч, электродын нөхцөл зэргийг материалын зэрэг болон хуудасны давхаргыг-дээр нь тохируулах үед. Уг процессыг зэвэрдэггүй ган шүүгээ, цахилгаан хэрэгслийн эд анги, автомашины хаалт, яндангийн эд анги, гал тогооны тоног төхөөрөмж болон бусад{2}}металл угсралтад өргөн ашигладаг.
Зэвэрдэггүй ган нь нүүрстөрөгчийн бага-гантай харьцуулахад өндөр цахилгаан эсэргүүцэлтэй, дулаан дамжуулалт багатай байдаг. Тиймээс дулаан нь үе мөчний хэсэгт амархан үүсдэг боловч хурдан алга болдоггүй. Энэ нь үр ашигтай гагнуур үүсэхийг дэмжих боловч хэт их дулааны оролт, электродын муу холбоо, үл нийцэх хэсгүүдийн -тохиролцоонд процессыг мэдрэмтгий болгодог.
Найдвартай зэвэрдэггүй ган спот гагнуурыг нэг бүх нийтийн параметрийн хүснэгтээс гаргаж авах боломжгүй. Гагнуурын хуваарийг бодит агуулга, зузааны хослол, гадаргуугийн байдал, электродын геометр, шаардлагатай холболтын бат бэхийн хувьд баталгаажуулсан байх ёстой.


Зэвэрдэггүй ганг спот гагнах боломжтой юу?
Тиймээ. Остенит ба феррит зэвэрдэггүй ганг ихэвчлэн эсэргүүцлийн спот гагнуураар холбодог. Ердийн зэрэглэлд дараахь зүйлс орно.
- 304 ба 304L зэвэрдэггүй ган;
- 316 ба 316 л зэвэрдэггүй ган;
- 409 ба 430 феррит зэвэрдэггүй ган;
- Сонгосон хоёр талт болон хур тунадасны-хатуужилтын зэрэглэлийг процессын туршилтад хамруулна.
Процессын тохиромжтой байдал нь ангийн нэрнээс илүү хамаарна. Хуудасны зузаан, хатуулаг, гадаргуугийн өнгөлгөө, бүрэх, давхаргын тоо, дээд ба доод хуудасны зузаан хоорондын ялгаа зэрэг нь гагнуур үүсэхэд нөлөөлдөг.
Эсэргүүцлийн цэгийн гагнуур нь ихэвчлэн дараах тохиолдолд хамгийн тохиромжтой байдаг.
- Эд ангиудыг давхцсан холбоосоор байрлуулж болно;
- Электродууд нь үе мөчний хоёр талд хүрч болно;
- Хуудаснууд нь том агаарын цоорхойгүйгээр хоорондоо тохирно;
- Гагнуурын бие даасан байрлалыг тодорхой тодорхойлж болно;
- Шаардлагатай хүчийг нэг буюу хэд хэдэн гагнуурын тусламжтайгаар олж авах боломжтой;
- Гадаргуугийн догол нь бүтээгдэхүүний тодорхойлолтод зөвшөөрөгдөх боломжтой.
Хэрэв зөвхөн нэг талаас нэвтрэх боломжтой бол эсвэл холбоос тасралтгүй, битүүмжтэй байх шаардлагатай-бол өөр гагнуурын процесс эсвэл тусгайлан боловсруулсан шууд бус гагнуурын зохион байгуулалт шаардлагатай байж болно.
Спот гагнуурын зэвэрдэггүй ган нь нүүрстөрөгчийн гангаас яагаад ялгаатай вэ?
Илүү өндөр цахилгаан эсэргүүцэл
Зэвэрдэггүй ган нь гүйдлийн урсгалыг бага-нүүрстөрөгчийн гангаас илүү хүчтэй эсэргүүцдэг. Тиймээс энэ нь ижил гүйдлийн түвшинд их хэмжээний дулаан үүсгэж чаддаг.
Энэ нь зэвэрдэггүй гангийн хэрэглээ бүр илүү өндөр гүйдэл ашиглах ёстой гэсэн үг биш юм. Олон хуудасны хослолуудад бага эсвэл илүү болгоомжтой хянагддаг гүйдэл тохиромжтой байж болно. Шаардлагатай тохиргоо нь хуудасны зузаан, электродын диаметр, хүч, гагнуурын хугацаа зэргээс хамаарна.
Дулаан дамжуулалт бага
Зэвэрдэггүй ган дулааныг нүүрстөрөгчийн гангаас илүү удаан дамжуулдаг. Гагнуурын интерфейсийн эргэн тойронд дулаан төвлөрч, бөөм үүсэхэд тусалдаг боловч дараахь эрсдлийг нэмэгдүүлдэг.
- Металл хөөх;
- Гадаргуугийн хэт их тэмдэглэгээ;
- электрод наалдсан;
- Шаардлагагүй их халуунд- өртсөн бүс;
- Нимгэн бүрэлдэхүүн хэсгүүдийн гажуудал.
Илүү богино, нарийн хяналттай гагнуурын хуваарь нь ихэвчлэн ашигтай байдаг ч эцсийн хуваарийг туршилтаар баталгаажуулах ёстой.
Гадаргуугийн байдал нь контактын эсэргүүцэлд нөлөөлдөг
Тос, исэл, хурууны хээ, өнгөлгөөний үлдэгдэл болон гадаргуугийн өнгөлгөөний өөрчлөлт нь контактын анхны эсэргүүцлийг өөрчилдөг. Гагнуурын програм өөрчлөгдөөгүй байсан ч жигд бус гадаргуу нь бөөмийн хэмжээ, шүрших, электродын ашиглалтын хугацааг өөрчлөхөд хүргэдэг.
Эд анги нь цэвэр, хуурай байх ёстой, гэхдээ процесст шаардлагагүй бол түрэмгий нунтаглахаас зайлсхийх хэрэгтэй. Нунтаглах нь хуудасны зузаан болон гадаргуугийн барзгар байдлыг өөрчилж, өөр өөрчлөлтийн эх үүсвэрийг бий болгодог.
Зэвэрдэггүй ган нь өндөр температурт бат бөх чанарыг хадгалдаг
Зэвэрдэггүй ган нь дотно холбоо барих, хайлсан бөөмийг хадгалахад хангалттай электродын хүч шаарддаг. Гэсэн хэдий ч хэт их хүч нь контактын эсэргүүцлийг бууруулж, доголтыг нэмэгдүүлэх эсвэл нимгэн бүрэлдэхүүн хэсгийг деформацид хүргэдэг.
Зөв тохиргоо нь процессын цонх-хэрэглэгчийн өгч чадах хамгийн өндөр хүч биш юм.
Зэвэрдэггүй гангаар хийсэн гагнуурын үндсэн параметрүүд
| Тайзны нэр | Үндсэн үйл ажиллагаа | Зорилго ба чиг үүрэг | Хяналтын үндсэн параметрүүд |
| 1. Цагийг шахах | Электродууд доошоо бууж, ажлын хэсгүүдийг тогтоосон хүчээр хавчдаг. | Хуудасны хоорондох агаарын цоорхойг арилгаж, дотно харилцааг баталгаажуулдаг; гагнуурын явцад гадагшлуулахаас (цацрах) сэргийлж, гүйдлийн жигд тархалтыг баталгаажуулдаг. | Электродын хүч: Ихэвчлэн 0.3-0.5 МПа (ба түүнээс дээш); Шахах хугацаа: 0.1-0.3 секунд, материалын зузаан болон машины хариу үйлдэл зэргээс хамаарна. |
| 2. Гагнуурын цаг ба гүйдэл | Өндөр эрчимтэй гагнуурын гүйдэл -хэрэглэгддэг. | Хайлсан металлын бүс (гагнуурын бөөм) үүсгэхийн тулд интерфэйс дээр Joule дулааныг үүсгэдэг. | Гагнуурын гүйдэл: 7.5-15.5 кА (хуудасны зузаанаас хамаарч); Гагнуурын хугацаа: 0.2-0.5 секунд (эсвэл 3-20 цикл), хурдан дуусгахын тулд HCST хуваарийг ашиглан. |
| 3. Цаг барих | Гүйдэл зогсох боловч электродын хүчийг хадгална. | Гагнуурын бөөмийг хяналттай даралтын дор хатууруулах боломжийг олгож, агшилтын согог, ан цав үүсэхээс сэргийлнэ; нягт бичил бүтцийг баталгаажуулдаг. | Барих хугацаа: Ихэвчлэн гагнуурын хугацаанаас 1.5-2 дахин их байдаг тул бөөмийг бүрэн хөргөж, хатууруулна. |
| 4. Унтраах цаг | Электродууд анхны байрлал руугаа буцаж, дараагийн гагнуурын ажилд бэлтгэдэг. | Электродууд болон ажлын хэсгүүдийг хөргөх, оновчтой температурыг хадгалах боломжийг олгодог; дараагийн гагнуурын мөчлөгт системийг дахин тохируулна. | Унтраах хугацаа: Электрод болон ажлын хэсгийн температурыг зөвшөөрөгдсөн хязгаарт байлгахын тулд хангалттай урт байх ёстой. |
Зэвэрдэггүй ган гагнуурын туршилтыг эхлүүлж байна
Нийтлэгдсэн параметрийн хүснэгтүүд нь анхны лавлагаа өгөх боломжтой боловч гагнуурын туршилтыг орлож чадахгүй. Практик суулгах журам нь дараах байдалтай байна.
Алхам 1: Ажлын хэсгийн мэдээллийг тэмдэглэ
Машиныг тохируулахын өмнө тэмдэглэнэ үү:
- Зэвэрдэггүй ган зэрэг;
- хуудас бүрийн зузаан;
- Давхаргын тоо;
- Гадаргуугийн өнгөлгөө эсвэл бүрэх;
- Хамтарсан давхцал;
- Шаардлагатай гагнуурын зай;
- Зөвшөөрөгдөх догол мөр;
- Шаардлагатай хальслах, зүсэх эсвэл суналтын бат бэх;
- Үйлдвэрлэлийн мөчлөг ба өдөр тутмын бүтээгдэхүүн.
Стекийг{0}}зөвхөн "2 мм зэвэрдэггүй ган" гэж бичихээс зайлсхий. 1 мм-ийн хоёр хуудаснаас хийсэн холболт нь 0.5 мм ба 1.5 мм-ийн хуудаснаас ялгаатай.
Алхам 2: Хэсгийн тохируулга-Дээш болон багаж хэрэгслийг шалгана уу
Гагнуурын өмнө хуудаснууд нь тогтмол хамт байх ёстой. Тогтвортой гүйдлийн урсгал эхлэхээс өмнө их хэмжээний цоорхой нь электродуудыг эд ангиудыг деформацид оруулахыг шаарддаг.
Үүнийг шалгана уу:
- Ажлын хэсгүүд нь бэхэлгээнд бүрэн суусан;
- Дээд ба доод электродууд зэрэгцсэн;
- Электродын нүүр нь зэрэгцээ байна;
- Хүчний нөлөөн дор бэхэлгээ бөхийлгөдөггүй;
- Ямар ч burr эсвэл тамга тэмдэг нь холбоо барихаас сэргийлдэг;
- Гагнуурын байрлал нь эд ангиудын хооронд тогтмол хэвээр байна.
Алхам 3: Тогтвортой электродын хүчийг бий болгох
Гагнуурын өмнөх хүлээн зөвшөөрөгдөөгүй хэв гажилт үүсгэхгүйгээр холбоосыг хааж, гагнуурыг барихад хангалттай хүч тохируулна.
Хэд хэдэн дээж гаргаж, электродын тэмдэг нь ижил байрлалд гарч, ижил гүнтэй болохыг баталгаажуулна. Хэрэв гүйдлийг тохируулахаас өмнө тэмдэглэгээ өөр өөр байвал эхлээд багаж хэрэгсэл, гагнуурын толгойг шалгана уу.
Алхам 4: Одоогийн болон гагнуурын цагийг тогтооно
Тоног төхөөрөмж нийлүүлэгчийн шалгасан хуваарь, холбогдох гагнуурын техникийн үзүүлэлт эсвэл мэргэшсэн лавлах хүснэгтийг эхлэлийн цэг болгон ашигла.
Дулааны орцыг хяналттай алхамаар нэмэгдүүлнэ. Гүйдэл, цаг хугацаа, хүчийг нэгэн зэрэг өөрчилж болохгүй. Тохируулга бүрийн дараа тэмдэглэнэ үү:
- Гагнуурын гүйдэл;
- Гагнуурын хугацаа;
- электродын хүч;
- Цагийг шахаж, барих;
- Электродын үзүүрийн нөхцөл;
- Гадаргуугийн харагдах байдал;
- Бөмбөлөг эсвэл товчлуурын хэмжээ;
- Хор хөнөөлтэй туршилтын үр дүн.
Зорилго нь зөвхөн нэг зөвшөөрөгдөх түүврийг үүсгэдэг нэг тохиргоо биш{0}}бүрэн бус нэгдэх болон хөөх хоёрын хоорондох тогтвортой хязгаарыг олох явдал юм.
Алхам 5: Процессын цонхыг шалгана уу
Зөвшөөрөгдөх төв тохиргоог хийсний дараа түүний эргэн тойрон дахь хяналттай өөрчлөлтүүдийг туршина.
Жишээлбэл, дараах тохиолдолд гагнуурыг хүлээн зөвшөөрөх боломжтой эсэхийг үнэл.
- Гүйдэл нь зорилтот хэмжээнээс арай дээгүүр эсвэл доогуур байна;
- Машины хүлцлийн хүрээнд электродын хүч өөр өөр байдаг;
- Электрод нь хүлээгдэж буй үйлдвэрлэлийнхээ нэг хэсгийг дуусгасан;
- Материал нь өөр батлагдсан багцаас ирдэг;
- Үйлдвэрлэл нь төлөвлөсөн мөчлөгийн хурдаар ажилладаг.
Ашиглах боломжтой үйлдлийн цонхтой процесс нь зөвхөн нэг нарийн тохиргоонд ажилладаг процессоос илүү найдвартай байдаг.
Зэвэрдэггүй ган гагнуурын параметрийн лавлагаа
Дараах хүснэгтэд үйл явцыг хэрхэн тохируулахыг тайлбарласан болно. Энэ нь бүх нийтийн гагнуурын хуваарь биш юм.
| Процессын нөхцөл | Одоогийн | Гагнуурын цаг | Электродын хүч | Баталгаажуулах эхний зүйл |
|---|---|---|---|---|
| Цасгүй жижиг бөөм | Хэт бага байж магадгүй | Хэт богино байж магадгүй | Хэт өндөр байж магадгүй | Гадаргуугийн контакт ба бодит гүйдэл |
| Хүнд хөөгдөж | Хэт өндөр байж магадгүй | Хэтэрхий урт байж магадгүй | Хэт бага байж магадгүй | Хэсэг суулгах-ба электродын хүч |
| Гүн догол | Хэт өндөр байж магадгүй | Хэтэрхий урт байж магадгүй | Хэт их байж магадгүй | Электродын нүүрний диаметр |
| Электрод наалддаг | Ихэнхдээ хэт халалт | Ихэнхдээ хэт их | Тогтворгүй байж болно | Хөргөх ба электродын материал |
| Хувьсах гагнуурын хүч | Тогтворгүй байж болно | Хянагч-хамааралтай | Тогтворгүй байж болно | Гадаргуу, тэгшлэх, электродын элэгдэл |
| Нэг тал нь хэт халдаг | Одоогийн замын тэнцвэргүй байдал | Энэ нь ихэвчлэн эхний шалтгаан биш юм | Тэгш бус хүч боломжтой | Электродын зэрэгцүүлэх, давхарлах- |
Эцсийн тохиргоог зураг, хэрэглэгчийн тодорхойлолт эсвэл холбогдох эсэргүүцлийн-гагнуурын стандартын дагуу хүлээн зөвшөөрөх ёстой.
Зэвэрдэггүй ган гагнуурын нийтлэг гэмтэл
Сул буюу бүрэн бус гагнуур
Сул гагнуур нь дараахь шалтгааны улмаас үүсч болно.
- Гүйдэл эсвэл гагнуурын хугацаа хангалтгүй;
- Электродын нүүрний хэт их талбай;
- Тохиромжгүй механик холбоо;
- Сонгосон дулааны оролтод электродын хэт их хүч;
- Бохирдсон материалын гадаргуу;
- Ойролцоох гагнуураар дамжин гүйдэл хийх;
- Элэгдсэн кабель эсвэл цахилгааны холболт.
Гүйдлийг нэн даруй нэмэгдүүлж болохгүй. Эхлээд машин програмчлагдсан гүйдлийг хүргэж байгаа эсэх, эд ангиуд нь зөв холбогдож байгаа эсэхийг тодорхойлно.
Хэт их цацах эсвэл хөөх
Гагнуурын интерфэйсээс хайлсан металл гадагш гарах үед хөөгдөнө.
Нийтлэг шалтгаанууд нь:
- Хэт их гүйдэл;
- Хэт их гагнуур хийх хугацаа;
- Электродын хүч хангалтгүй буюу тогтворгүй;
- Хэсэг нь тааруухан-дэв;
- Буруу тохируулсан электродууд;
- Жижиг эсвэл гэмтсэн электродын нүүр;
- Хуудасны хоорондох бохирдол.
Тогтвортой үйлдвэрлэлийн дараа гэнэт шүршиж үүсвэл гагнуурын програмыг дахин бичихийн өмнө электрод, материалын багц, бэхэлгээг шалгана уу.
Гүн электродын доголдол
Доголд дараахь зүйлс нөлөөлж болно.
- Хэт их дулаан оруулах;
- Хэт их хүч;
- Хэт жижиг электродын зөвлөмжүүд;
- Зөөлрүүлсэн эсвэл хэт халсан электродууд;
- Тохиромжгүй хөргөлт;
- Зузаан хосолсон бүрэлдэхүүн хэсгийн доор нимгэн хуудас.
Эсэргүүцлийн спот гагнуурын үед зарим доголдол хэвийн байна. Зөвшөөрөгдөх түвшинг бүрэлдэхүүн хэсгийн гадаад байдал, хэмжээст шаардлагаар тодорхойлно.
Гадаргуугийн өнгө алдагдах
Гагнуурын эргэн тойрон дахь дулааны өнгө нь хэт их дулаан тархалт, хангалтгүй хөргөлт эсвэл гадаргуугийн бохирдлыг илтгэнэ. Өнгөний өөрчлөлт нь дотоод холбоос гэмтэлтэй болохыг нотлохгүй ч харагдахуйц эд анги эсвэл зэврэлтэнд мэдрэмтгий-мэдрэмтгий бүтээгдэхүүний хувьд энэ нь хүлээн зөвшөөрөгдөхгүй.
Гагнуурын чанарыг тодорхойлохын тулд механик туршилт, шаардлагатай бол металлографийн хяналтыг ашиглана.
Электрод наалдуулах
Электрод наалдсан нь электродын хавтан дээрх-хуудасны- хэт халалт, бохирдсон гадаргуу, электродын тохиромжгүй материал эсвэл усны хөргөлт хангалтгүй зэргээс шалтгаалж болно.
Давтан наалт нь гадаргууг гэмтээж, электродын нүүрийг өөрчилдөг бөгөөд энэ нь цаашдын өөрчлөлтөд хүргэдэг. Электрод ороох давтамжийг үргэлжлүүлэн нэмэгдүүлэхийн оронд үйлдвэрлэлээ зогсоож, шалтгааныг нь засаарай.
Тогтворгүй гагнуурын бат бэх
Машины ижил тохиргоо нь өөр үр дүн гаргах үед хяналтгүй хувьсагчдыг шалгана уу:
Хуудасны зузаан эсвэл зэрэглэлийн өөрчлөлт;
- Гадаргуугийн өнгөлгөөний өөрчлөлт;
- Газрын тос эсвэл ислийн бохирдол;
- Электродын элэгдэл;
- Хөргөх{0}}усны температур ба урсгал;
- Агаарын-даралтын хэлбэлзэл;
- бэхэлгээний хөдөлгөөн;
- Кабель эсвэл хоёрдогч{0}}хэлхээний эсэргүүцэл;
- Одоо байгаа гагнууртай хэт ойрхон гагнах.
Зэвэрдэггүй ган гагнуурыг хэрхэн шалгах вэ?
Зөвхөн харааны хяналт нь гагнуурын бат бөх чанарыг баталгаажуулж чадахгүй. Гагнуур нь бага хэмжээтэй дотоод бөөмтэй байхад цэвэрхэн харагдаж болно.
Бүрэлдэхүүн хэсгүүдээс хамааран шалгалт нь дараахь зүйлийг агуулж болно.
- хальслах туршилт;
- Цүүц турших;
- Суналтын-хэсгэлтийн туршилт;
- Хөндлөн-хүчдэлийн туршилт;
- Гагнуурын товчлуурын хэмжилт;
- Металлографийн хөндлөн огтлолын-хяналт;
- Доголын хэмжилт;
- Хэт авианы хяналт,{0}}эзэлхүүн ихтэй чухал үйлдвэрлэл.
Бөмбөлөг эсвэл гагнуурын-товчийг хүлээн авахдаа холбогдох хэрэглэгчийн зураг, гагнуурын журам эсвэл стандартыг дагаж мөрдөх ёстой. Зэвэрдэггүй гангийн агуулга, зузаанын хослол бүрт нэг томъёог хэрэглэхээс зайлсхий.
Үйлдвэрлэлийн бүртгэлд гагнуурын батлагдсан хуваарь, материалын овоолгын-дээш, электродын тодорхойлолт, туршилтын арга, электродын засвар үйлчилгээний- интервалыг багтаасан байх ёстой.
АС эсвэл MFDC: Зэвэрдэггүй гангаар ямар спот гагнуур илүү дээр вэ?
АС болон MFDC машин хоёулаа зэвэрдэггүй ган гагнах боломжтой. Сонголт нь хэсгийн нарийн төвөгтэй байдал, шаардагдах тууштай байдал, үйлдвэрлэлийн хэмжээ, автоматжуулалтын шаардлагаас хамаарна.
Хувьсах гүйдлийн спот гагнуурын машин
Хувьсах гүйдлийн гагнуурчин нь дараахь зүйлд тохиромжтой.
- Шулуун хуудас -металл холбоос;
- Процессын харьцангуй өргөн цонх;
- Дунд зэргийн үйлдвэрлэлийн хэмжээ;
- Процессын хяналт бага шаарддаг програмууд;
- Тоног төхөөрөмжийн өртөг нь хамгийн түрүүнд анхаарал хандуулдаг төслүүд.
MFDC спот гагнуурын машин
MFDC спот гагнуурын машин нь хурдан гүйдлийн зохицуулалт болон -Тогтмол гүйдлийн гаралтын ойролцоо байдаг. Энэ нь ихэвчлэн сонгогддог:
- Нимгэн зэвэрдэггүй ган эд анги;
- Их хэмжээний-үйлдвэрлэл;
- Олон-давхарга эсвэл тэгш бус стек-;
- Цусны цацалтыг багасгах шаардлагатай програмууд;
- Автомат гагнуурын станцууд;
- Одоогийн хяналт, өгөгдөл бүртгэх шаардлагатай хөтөлбөрүүд;
- Харьцангуй нарийн гагнуурын цонхтой хэсгүүд.
MFDC технологи нь зөв хүч, багаж хэрэгсэл, электродын засвар үйлчилгээ хийх хэрэгцээг арилгадаггүй. Үүний гол давуу тал нь эрчим хүчний дамжуулалтыг илүү нарийвчлалтай, давтагдах хяналт юм.
HAIFEI-ийн спот гагнуурын машин болон зориулалтын зэвэрдэггүй ган спот гагнуурын талаар илүү ихийг мэдэж аваарай.
Спот гагнуурын машины тухай түгээмэл асуултууд
А: 304 зэвэрдэггүй ган нь спот гагнуур хийхэд тохиромжтой юу?
Х: Тийм. 304 зэвэрдэггүй ганг ихэвчлэн эсэргүүцлийн спот гагнуураар холбодог. Гүйдэл, цаг хугацаа, хүч, электродын геометрийг хуудасны зузаан, холболтын загварт тохирсон байх ёстой.
А: 316 зэвэрдэггүй ганг спот гагнах боломжтой юу?
Х: Тийм. 316 ба 316L зэвэрдэггүй ганг спот гагнах боломжтой. Гагнуурын цонхонд материалын байдал, гадаргуугийн өнгөлгөө болон давхаргын давхаргууд- нөлөөлдөг тул процессын туршилт шаардлагатай хэвээр байна.
А: Зэвэрдэггүй ганг спот гагнуурын өмнө цэвэрлэх шаардлагатай юу?
Х: Гагнуурын талбай нь хүнд тос, исэл, өнгөлгөөний үлдэгдэл болон бусад бохирдлоос ангид байх ёстой. Цэвэрлэх арга нь үлдэгдэл үлдээхгүй, хуудасны гадаргууг мэдэгдэхүйц өөрчлөх ёсгүй.
А: Зэвэрдэггүй ган нь зөөлөн гангаас илүү гагнуурын гүйдэл шаарддаг уу?
Х: Заавал биш. Зэвэрдэггүй ган нь илүү өндөр цахилгаан эсэргүүцэлтэй, дулаан дамжуулалт багатай байдаг тул өөр өөр гүйдэл-болон-цаг хугацааны хослолоор хангалттай дулаан үүсгэж болно. Зөөлөн-ган хуваарийг шууд хуулбарлахыг зөвлөдөггүй.
А: Зэвэрдэггүй ганг спот гагнуур хийх үед цацрах шалтгаан юу вэ?
Х: Нийтлэг шалтгаанууд нь хэт их гүйдэл, гагнуурын хугацаа хэтэрсэн, хүч хангалтгүй, хэсэг-заавал таараагүй, электродын буруу тохируулга, хуучирсан үзүүр, гадаргуугийн бохирдол орно.
А: Зэвэрдэггүй ган спот гагнуур хангалттай бат бөх эсэхийг яаж мэдэх вэ?
Х: Хулгалах, цүүц, суналтын-хүсэлт, хөндлөн{1}}суналт эсвэл хөндлөн огтлолын шалгалт гэх мэт тодорхойлогдсон эвдэх эсвэл үл эвдэх туршилтыг ашиглана. Зөвхөн гадаргуугийн харагдах байдал хангалтгүй.
Зөвийг баталгаажуулах хэрэгтэйЗэвэрдэггүй ган спот гагнуурПроцесс?
Ажлын хэсгийн зураг, зэвэрдэггүй ган зэрэг, хуудасны зузаан, шаардлагатай гагнуурын хүч, үйлдвэрлэлийн зорилтыг HAIFEI-д илгээнэ үү. Манай инженерүүд холболтыг үнэлж, гагнуурын дээжийг зохион байгуулж, тохирох машин, багаж хэрэгслийн тохиргоог санал болгож чадна.
Зэвэрдэггүй ган дээжийн гагнуурын туршилтыг хүсэх