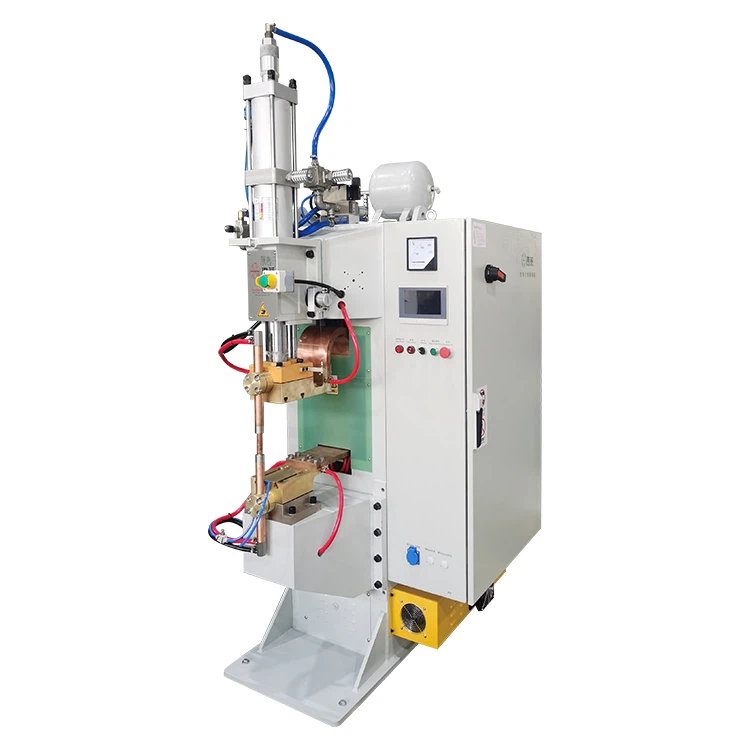
Орчин үеийн металл үйлдвэрлэлд, ялангуяа автомашин, гэр ахуйн цахилгаан хэрэгслийн үйлдвэрлэл, барилга зэрэг салбартКонденсаторын эрчим хүч хадгалах гагнуурын машинөндөр үр ашигтай, тогтвортой байдлын улмаас цайрдсан ган хуудсыг гагнахад чухал үүрэг гүйцэтгэдэг. Гэсэн хэдий ч цайрдсан ган дахь цайрын давхарга нь өндөр температурт электродын материалтай (хром цирконий зэс) амархан хайлдаг бөгөөд энэ нь электродын үзүүрийг хурдан элэгдэж, бохирдуулдаг.
Энэ нь гагнуурын чанар, төхөөрөмжийн ашиглалтын хугацаанд шууд нөлөөлдөг. Тиймээс электродын системчилсэн, нарийн засвар үйлчилгээ нь гагнуурын үйл явцын тогтвортой байдал, тууштай байдлыг хангахад маш чухал юм.


Энэхүү гарын авлага нь цайрдсан материалыг боловсруулахдаа CD спот гагнуурчдад зориулсан электрод боолт хийх практик арга техник, засвар үйлчилгээний стратегийн талаар иж бүрэн тоймыг өгдөг. Энэ нь техникийн ажилтнуудад стандартчилсан засвар үйлчилгээний журмыг тогтоох, электродын ашиглалтын хугацааг мэдэгдэхүйц уртасгах, өндөр чанартай гагнуурын хэсгүүдийг тогтмол үйлдвэрлэхэд туслах зорилготой юм.
I. Электродыг системчилсэн хувцаслах журам: Геометрийн нарийвчлалыг хангах
Электродын боолт нь электродын үзүүрийн геометрийг сэргээх, гадаргуугийн бохирдлыг арилгах, хайлшийн давхаргыг арилгах үндсэн үйл явц юм. Нарийн боолт хийх журам нь гагнуурын чанарыг баталгаажуулах үндэс суурь юм.
1. Аюулгүй байдлын бэлтгэл ба электродын бэхэлгээ
Аюулгүй байдал бол засвар үйлчилгээ хийхээс өмнө хамгийн чухал зарчим юм.
- Эрчим хүчийг бүрэн салгах, тусгаарлах:CD гагнуурын үндсэн тэжээлийн эх үүсвэрийг бүрэн салгасан байх ёстой бөгөөд төхөөрөмжийг санамсаргүйгээр асаахаас сэргийлж-энерги тэг төлөвт байлгахын тулд анхааруулах тэмдэг байрлуулсан байх ёстой.
- Электродын байрлал:Машины "агаарын хавхлага" эсвэл гарын авлагын горимыг ажиллуулж, дээд ба доод электродыг зохих завсарт байрлуулж, боолтыг жигд оруулах боломжийг олгоно.
- Багаж тохируулга:Боолтыг электродын тэнхлэгтэй нарийн коаксиаль тохируулгатай байлгахын тулд тусгай электрод боолт ба багаж хэрэгслийг ашиглана уу. Өнцгийн нарийвчлал нь жигд бус элэгдэл, тэгш бус хүрэлцэхээс урьдчилан сэргийлэх түлхүүр юм.
2. Нарийвчлалтай электродын үзүүрийг хувцаслах арга
Электродын үзүүрийн профайлыг (жишээ нь, хавтгай, бөмбөрцөг, конус хэлбэртэй) байх ёстойтэгш хэмтэй, тууштайгүйдлийн нягт ба даралтын жигд хуваарилалтыг хангах.
| Электродын профайл | Санал болгож буй хувцас солих хэрэгсэл | Үйл ажиллагааны гол цэгүүд | |
| 1 | Хавтгай электрод | Хэвтээ файл эсвэл хавтгай шүүгээ | Үзүүрийн гадаргууг төгс тэгш байлгахын тулд хонхор, цухуйхаас зайлсхийхийн тулд хэвтээ эргэлдэх хөдөлгөөнийг ашиглана. |
| 2 | Домны электрод | Контур нунтаглах хэрэгсэл (Мэргэшсэн зүсэгч) | Тогтвортой контактын талбайг хангахын тулд боолтыг электродын тэнхлэгийн дагуу жигд эргүүлнэ. |
| 3 | Конус электрод | Өнцөгтэй хувцасны шүүгээ | Буцах өнцгийг хатуу хянаж, хоёр электродын конусыг тааруулж, өнцгийн зөрүүгээс болж муу холбоо барихаас сэргийлнэ. |
Хувцаслалтын үед багажийг электродын тэнхлэгийн дагуу жигд эргүүлэх хэрэгтэй. Гагнуурын чанар буурах үндсэн шалтгаан болох тэгш хэмт бус элэгдлээс зайлсхийхийн тулд хөдөлгөөнийг хянах нь чухал юм.
3. Хяналттай материалыг зайлуулах, солих стандартууд
Электродын боолт нь угаасаа материалыг зайлуулахтай холбоотой тул электродын ашиглалтын хугацааг нэмэгдүүлэхийн тулд зайлуулсан хэмжээг хатуу хянах ёстой.
- Ганц-нэвтрүүлэх хасах хязгаар:Нэг боолтоор арилгасан материалыг электродын диаметрээс 5% -иар хязгаарлахыг зөвлөж байна. Хэт их хувцаслах нь электродын хэрэглээг хурдасгадаг.
- Хром циркониум зэс (Cr-Zr-Cu) солих стандарт:Cr-Zr-Cu нь спот гагнуурын хамгийн түгээмэл электродын материал юм. Аж үйлдвэрийн стандартад электродын үзүүрийн диаметр нь боолттой холбоотойгоор 20% -иар багассан тохиолдолд солих шаардлагатай гэж үздэг. Жишээлбэл, 16 мм диаметртэй электродын диаметрийг 12.8 мм болгон багасгах үед солих шаардлагатай.
- Баримтжуулалт ба таамаглал:Хувцаслалтын мөчлөг болон материалын зайлуулах хэмжээг бүртгэхийн тулд засвар үйлчилгээний нарийвчилсан баримт бичгийн системийг бий болгох. Энэ өгөгдөл нь урьдчилан таамагласан засвар үйлчилгээний төлөвлөгөө боловсруулах, электродыг солих хуваарийг үнэн зөв тооцоолоход чухал ач холбогдолтой юм.
4. -Хувцаслалттай холбоо барих загварыг баталгаажуулах
Хувцаслалтын дараа даралт ба гүйдлийг жигд шилжүүлэхийн тулд электродын үзүүрийн контактын байдлыг шалгах шаардлагатай.
- Нүүрстөрөгчийн цаастай холбоо барих тест:Контакт хэлбэрийн туршилтыг хийхийн тулд дээд ба доод электродын хооронд нүүрстөрөгчийн цаас эсвэл даралтад мэдрэмтгий хальс-ашиглаарай.
- Нэгдмэл байдлыг шалгах:Дардас нь жигд, бүрэн бүтэн, цоорхой, зөрчилгүй эсэхийг шалгаарай. Аливаа-нэг жигд бус дардас нь электродын буруу тохируулга эсвэл профайлын согогийг илтгэнэ.
- Холбоо барих нүүрний диаметр стандарт:Холбоо барих нүүрний диаметрийг гагнаж буй материалын зузаанаар тодорхойлно. Ерөнхийдөө контактын нүүрний оновчтой диаметр нь материалын зузаанаас 3-5 дахин их байх ёстой. Жишээлбэл, 1.0 мм зузаантай хуудсыг гагнах үед электродын контактын талбайн диаметрийг 3.0-аас 5.0 мм-ийн хооронд тохируулж, зохих хэмжээтэй гагнуурын бөөм үүсэхийг баталгаажуулна.
II. Электродын ашиглалтын хугацааг уртасгах ба урьдчилан сэргийлэх засвар үйлчилгээний стратеги
Цайрдсан ган гагнуурын гол бэрхшээл нь "наалдах" буюу "наалдац" бөгөөд цайрын давхарга нь өндөр температурт зэс электродтой бага-хайлах-цэцэт хайлш үүсгэж, электродын ашиглалтын хугацааг хурдан богиносгодог. Энэ асуудлыг үндсэнд нь шийдвэрлэхийн тулд дараах стратегиудыг боловсруулсан болно.
1. Наалдацаас урьдчилан сэргийлэх, гадаргуугийн эмчилгээ
- -Stick эсрэг бүрхүүл хэрэглэх:Электродын үзүүрт бал чулуу эмульс зэрэг наалдахаас хамгаалах-бүрээсийг түрхэх нь электродын гадаргууг үр дүнтэй хамгаалж, ажлын хэсгээс цайрын дамжуулалтыг бууруулж, боолт хийх хугацааг мэдэгдэхүйц уртасгана.
- Тогтмол цэвэрлэгээний мөчлөг:Наалдамхай бүрхүүлтэй байсан ч үйлдвэрлэлийн нөхцлөөс хамааран 50-100 гагнуурын цикл тутамд электродын гадаргууг хурдан цэвэрлэх шаардлагатай.
- Цэвэрлэх хэрэгслийн сонголт:Электродын гадаргуугаас исэл ба цайрын хайлшны үлдэгдлийг зөөлөн арилгахын тулд зэс сойз эсвэл нарийн зүлгүүр (нарийн зүлгүүр эсвэл тусгай цэвэрлэгээний блок гэх мэт) ашиглана. Тайлбар: Цэвэрлэгээг электродын геометрийг өөрчлөхгүйгээр хийх ёстой.
2. Дулааны удирдлага ба хөргөлтийн системийг оновчтой болгох
Электродын температур нь наалдамхай, элэгдэлтийн хурдад нөлөөлдөг чухал хүчин зүйл юм. Үр дүнтэй хөргөлтийн систем нь электродын ашиглалтын хугацааг уртасгах хамгийн чухал хүчин зүйл юм.
- Электродын температурын хяналт:Электродын үзүүрийн температурыг 80 хэмээс доош байлгах ёстой. Хэт их температур нь цайрын{2}}зэс хайлш үүсэхийг хурдасгаж, электродын хурдан эвдрэлд хүргэдэг.
- Хөргөх усны температурын стандарт:Хөргөх усны гаралтын температурыг 15 хэмээс 25 хэм хүртэл оновчтой байлгахыг зөвлөж байна.
- Хөргөлтийн системийн засвар үйлчилгээ:Хөргөлтийн усны урсгалын хурд, чанарыг тогтмол шалгаж, хөргөлтийн шугамыг бөглөрөлгүй, гоожсон эсэхийг шалгаарай. Усны урсгалын хурд нь электродын дотоод хэсгээс дулааныг хурдан зөөвөрлөхөд хангалттай байх ёстой.
- Цас арилгах:Ээлж бүрийн төгсгөлд электрод болон бэхэлгээний эргэн тойронд цацагдсан шороог сайтар зайлуулж, цахилгаан дамжуулах чанарыг оновчтой болгож, орон нутгийн хэт халалтаас сэргийлнэ.
3. Хуваарилах ба эргүүлэх арга техник
Төлөвлөсөн элэгдлийн хуваарилалт нь электродын материалын ашиглалтыг нэмэгдүүлэх боломжтой.
- Тогтмол эргэлт:Дээд ба доод электродын байрлалыг үе үе эргүүлэхийг зөвлөж байна. Дээд ба доод электродууд нь өөр өөр температур, даралтын хуваарилалттай байдаг тул эргэлт нь элэгдлийг тэнцвэржүүлж, ашиглалтын хугацааг уртасгахад тусалдаг.
- Төлөвлөсөн солих:Электродын бүрэн эвдрэлийг хүлээхээс илүүтэйгээр төлөвлөсөн электродын хос солих ажлыг хэрэгжүүлэх. Элэгдлийн хэв маягийг хянаж, хурдасгасан эсвэл хэвийн бус элэгдлийн түвшин ажиглагдвал даруй хөндлөнгөөс оролцох эсвэл солих хэрэгтэй.
III. Электродын нийтлэг алдааг олж засварлах, шийдвэрлэх арга замууд
Бодит үйлдвэрлэлд электродын гэмтэл нь ихэвчлэн дараах хэлбэрээр илэрдэг бөгөөд зорилтот алдааг олж засварлах, шийдвэрлэх шаардлагатай байдаг.
| Гэмтлийн шинж тэмдэг | Боломжит шалтгаан | Шийдэл | |
| 1 | Тэгш бус хувцас | Бэхэлгээний тогтворгүй байдал, ажлын хэсгийн тэгшитгэлийн хазайлт, -коаксиаль электродын суурилуулалт. | Электродын бэхэлгээг шалгаж, чангалах; Хувцаслалтын дараа -коаксиаль тохируулгыг дахин тохируулах; дээд ба доод электродуудын хоорондох гагнуурын даралтын хуваарилалт тогтвортой байгаа эсэхийг шалгана. |
| 2 | Хувцаслалтын дараа цацрах асуудал | Хувцаслах хэрэгсэл нь хэт бүдүүлэг тул электродын гадаргуугийн тэгш бус байдлыг үүсгэдэг; гагнуурын параметрийн буруу тохируулга. | Электродын гадаргуугийн өнгөлгөөг сайжруулж, барзгар байдлыг багасгахын тулд илүү нарийн зүлгүүр эсвэл өнгөлгөөний алхамыг ашиглах; гагнуурын параметрүүд, ялангуяа гүйдэл ба даралтыг оновчтой болгох. |
| 3 | Байнга хувцаслах шаардлага | Гагнуурын параметрүүд таарахгүй (хэт их гүйдэл, хангалтгүй даралт); хөргөлтийн үр ашиг муу; наалдамхай{0}}эсрэг арга хэмжээ хангалтгүй. | Гагнуурын параметрүүдийг (гүйдэл / даралтын тэнцвэр) шалгаж, электродын стрессийг багасгахын тулд тохиргоог тохируулах; электродын температурыг 80 хэмээс доош байлгах хөргөлтийн системийг үр ашигтай ажиллуулах; бал чулуу эмульс хэрэглэх давтамжийг нэмэгдүүлэх. |
| 4 | Электродын ашиглалтын гэнэтийн уналт | Гагнасан материалын өөрчлөлт (жишээлбэл, цайрдсан давхаргын зузаан нэмэгдсэн); электродын материалын буруу сонголт. | Электродын материал нь Хром Циркон зэс (Cr-Zr-Cu) болохыг баталгаажуулна уу; Цайрдсан ган гагнуурын электродын ашиглалтын хугацаа нь ихэвчлэн 2,000-2,500 гагнуур байдаг эрх бүхий мэдээллийн лавлагаа ба эдгээр өгөгдөлд үндэслэн солих боломжийн хуваарийг тогтооно. |
Дүгнэлт: Стандартчилал ба Өгөгдөл-Driven Maintenance
Цайрдсан материалыг гагнахын тулд электродын зохих засвар үйлчилгээ нь CD гагнуурын тогтвортой ажиллагааг хангах үндсэн баталгаа юм. Үйлдвэрлэгчид гагнуурын чанарыг тогтвортой байлгахын зэрэгцээ өгөгдөлд тулгуурласан хяналт-арчилгаагаар хангагдсан стандартчилсан засвар үйлчилгээний журмыг хэрэгжүүлснээр электродын ашиглалтын хугацааг мэдэгдэхүйц уртасгах боломжтой.
Хэрэгжүүлэх гол цэгүүд:
- Стандарт хувцаслах журмыг бий болгох:Боолт бүрийг геометрийн болон материалыг зайлуулах нарийн стандартыг дагаж мөрдөөрэй.
- Засвар үйлчилгээний баримт бичгийн системийг бий болгох:Урьдчилан таамагласан засвар үйлчилгээнд өгөгдөл дэмжлэг үзүүлэхийн тулд электродын хэрэглээний хурд, хувцас солих мөчлөг, зайлуулах хэмжээг бүртгээрэй.
- Операторын сургалтыг сайжруулах:Операторуудыг зөв хувцаслах техник, наалдацын эсрэг арга хэмжээ-болон алдаа засах чадварт сурга.
- Чанарын баталгаажуулалтын арга хэмжээ:Холбоо барих загварыг баталгаажуулахын тулд нүүрстөрөгчийн цаасыг үе үе хэрэглэж, электродын температур болон хөргөлтийн системийн ажиллагааг тасралтгүй хянах.
Эдгээр арга хэмжээг өдөр тутмын үйлдвэрлэлийн удирдлагад нэгтгэснээр CD спот гагнуурчин хамгийн өндөр үр ашигтай ажиллаж, өндөр хэмжээний үйлдвэрлэлийн орчинд найдвартай гүйцэтгэлийг- хангахын зэрэгцээ зогсолт болон хэрэглээний зардлыг багасгах боломжтой болно.