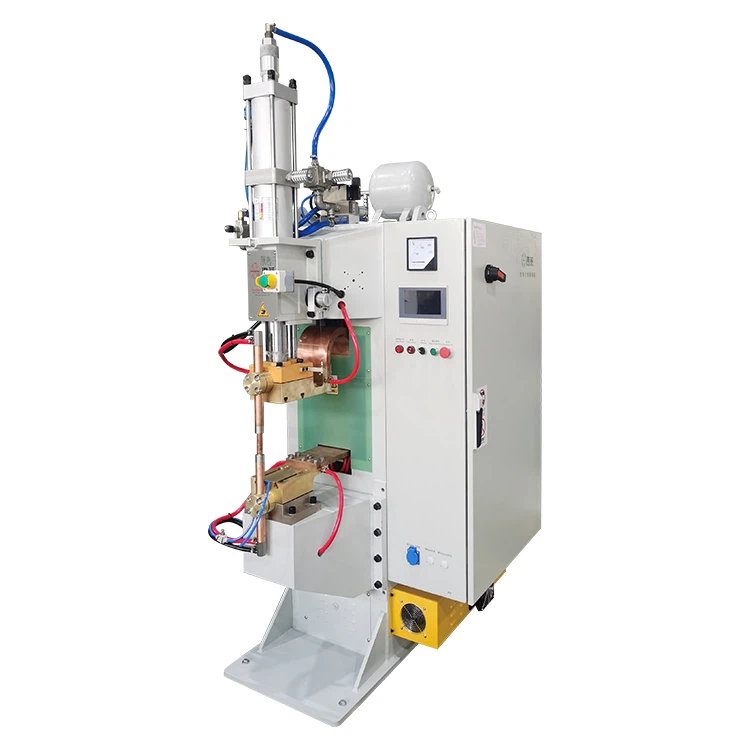
Автомашины үйлдвэрлэл, гэр ахуйн цахилгаан хэрэгслийн үйлдвэрлэл, барилга зэрэг металл үйлдвэрлэлийн салбартЭрчим хүч хадгалах гагнуурын машинцайрдсан ган хуудсыг холбоход зайлшгүй шаардлагатай хэрэгсэл болсон.
Гэсэн хэдий ч цайрдсан материалын өвөрмөц шинж чанар-ялангуяа түүний бүрэх бат бөх наалдац ба дулаан дамжуулалт муу- нь засвар үйлчилгээний нарийн протоколуудыг шаарддаг.
Тохиромжтой засвар үйлчилгээ нь тоног төхөөрөмжийн ашиглалтын хугацааг уртасгахад чухал ач холбогдолтой төдийгүй гагнуурын тогтвортой чанарыг хангах түлхүүр юм. Энэхүү гарын авлага нь CD гагнуурчдын засвар үйлчилгээний үндсэн зарчмуудын -гүнзгий боловч хүртээмжтэй дүн шинжилгээг өгч, тоног төхөөрөмжийн үр ашиг, электродын ашиглалтын хугацаанд мэдэгдэхүйц үсрэлт хийхэд тусална.


I. Электродын менежмент: Цайрдсан ган гагнуурын "амьдралын шугам"
Цайрдсан ган гагнах үед электродууд нь цайрдах (цайрын наалдац) ба дулааны стресс гэсэн хоёр үндсэн бэрхшээлтэй тулгардаг. Цайрын давхарга нь өндөр температурт ууршиж, зэс электродтой хайлш болж, үзүүрийг хурдан бохирдуулж, элэгдэлд хүргэдэг.
1. Яагаад электродын ашиглалтын хугацаа эрс багасдаг вэ? (Эрх бүхий мэдээлэл илчлэгдсэн)
Эрх бүхий судалгааны мэдээллээс үзэхэд Cr{0}}Zr-Cu хайлш электродууд нь энгийн нүүрстөрөгчийн гантай нэгдэх үед 20,000 гаруй гагнуурын ашиглалтын хугацаатай байдаг. Гэсэн хэдий ч халуун цайрдсан ганг гагнах үед электродын ашиглалтын хугацаа ихэвчлэн 2000-2500 гагнуур болж буурдаг. Энэ нь үр дүнтэй засвар үйлчилгээ хийхгүй бол таны үйлдвэрлэлийн үр ашиг бараг 90% -иар буурах болно гэсэн үг юм!
2. Электродыг цэвэрлэх, хувцаслах "Алтан давтамж"
Тогтмол, стандартчилагдсан боолт нь электродын ашиглалтын хугацааг уртасгахад чухал ач холбогдолтой.
| Засвар үйлчилгээний зүйл | Санал болгож буй давтамж | Засвар үйлчилгээний гол цэгүүд | Зорилго |
| Зөвлөгөө цэвэрлэх | Ээлж бүр эсвэл 100-300 гагнуур тутамд | Нарийн зүлгүүр эсвэл зориулалтын электродын шүүгээ ашиглан электродын үзүүрээс цайрын үлдэгдэл болон ислийн хуримтлалыг зөөлөн арилгана. | Электродын дамжуулалтыг сэргээж, цайрын бохирдлыг удаашруулна. |
| Зөвлөгөө Хувцаслах | Электродын үзүүрийн диаметрийн хэв гажилт 20% -иас хэтрэх үед | Анхны электродын профайлыг (жишээ нь, бөмбөгөр эсвэл хавтгай нүүр) сэргээхийн тулд нарийн электродын шүүгээ ашиглана уу. | Тогтвортой гүйдлийн нягтралыг хангаж, гагнуурыг гадагшлуулах, хүч чадал хангалтгүй байхаас сэргийлнэ. |
| Электрод солих |
Хувцаслалтаар анхны дүр төрхийг сэргээх боломжгүй үед |
Зэс{0}}Гянт болд (Cu-W) шинэ нийлмэл электродоор яаралтай солино уу. | Гагнуурын чанарын эцсийн суурь үзүүлэлтийг хадгалах. |
3. Электродын оновчтой сонголт ба даралтын стратеги
- Электродын материал: Зэс{0}}Вольфрам (Cu-W) нийлмэл электродуудыг ашиглахыг зөвлөж байна. Зэсийн матриц нь маш сайн дамжуулалтыг хангадаг бол вольфрамын хайлш нь өндөр-температурын эсэргүүцэл ба наалдацын эсрэг- шинж чанарыг эрс сайжруулж, цайрын тархалт болон хайлшийн асуудлыг үр дүнтэй бууруулдаг.
- Даралтын тохируулга: Цайрдсан материалын хувьд бага нүүрстөрөгчийн ган гагнахтай харьцуулахад электродын хүчийг 10% -иас 25% -иар нэмэгдүүлэх шаардлагатай. Даралт ихсэх нь гагнуурын өмнө цайрын зарим давхаргыг бутлах эсвэл нүүлгэн шилжүүлэхэд тусалдаг ба "урьдчилсан шахалт"-аар гадагшлуулахаас сэргийлдэг.
- Лавлагаа утгууд: Нимгэн хуудас гагнуур нь ойролцоогоор 0.3 МПа суурь даралтыг ашиглаж болно; зузаан хэмжигч материал эсвэл өндөр бат бэх ган нь 0.5 МПа хүртэл шаардлагатай бөгөөд энэ нь аажмаар даралтын хуваарьтай.
II. Нарийвчилсан гагнуурын параметрийн шалгалт тохируулга: Цайрын саадыг даван туулах
Цайрдсан ганг гагнахад тулгардаг бэрхшээл нь ган хуудсан дотор өндөр чанартай гагнуур үүсгэхийн зэрэгцээ хайлах-цээж багатай цайрын давхаргыг хэрхэн хурдан нэвтлэх вэ гэдэгт оршдог.
1. Үндсэн параметрийн тохируулгын стратеги
| Параметр | Тохируулах чиглэл | Тохируулгын хүрээ (Бага-Нүүрстөрөгчийн гантай харьцуулахад) | Зорилго ба зарчим |
| Гагнуурын гүйдэл | Нэлээд нэмэгдсэн | 30% -иас 50% -иар нэмэгдүүлэх | Цайрын шунт болон дулааны алдагдлыг нөхөж, ган хуудас хайлуулна. |
| Гагнуурын цаг | Дунд зэрэг сунгасан | 25%-иас 50%-иар сунгах | Цайрын давхаргын нүүлгэн шилжүүлэлт, тогтвортой бөөм үүсэхэд хангалттай хугацаа өгөх. |
| Электродын хүч |
Дунд зэрэг нэмэгдсэн |
10% -иас 25% -иар нэмэгдүүлэх | Цутгах үйлдлийг дарангуйлж, цайрын давхаргыг гадагшлуулах үйл явцыг хөнгөвчлөх. |
2. Санал болгож буй "Хоёр-шатлалт" техник (Хялбаршуулсан)
Цайрын давхаргыг илүү сайн зохицуулахын тулд "Урьдчилан халаах - Үндсэн-халаалт" сегментчилсэн гүйдлийн горимыг ашиглахыг зөвлөж байна:
1.Урьдчилсан-Дулааны шат (бага гүйдэл): Богино хугацаанд бага гүйдэл (жишээ нь, үндсэн гүйдлийн 50%) хэрэглэнэ.
- Чиг үүрэг: Холбоо барих хэсгийг зөөлөн халааж, цайрын давхаргыг зөөлрүүлж, хэсэгчлэн ууршуулж, үндсэн гагнуурын гүйдэлд нэвтрэн ороход бэлтгэнэ.
2.Үндсэн-Дулааны шат (өндөр гүйдэл): гагнуурын үндсэн гүйдэл хүртэл хурдан нэмэгдэнэ.
- Чиг үүрэг: Ган дотор гагнуурын цулбуурыг хурдан бүрдүүлж, цайрын электродуудад наалдацыг багасгана.
- Зөвшөөрөгдсөн параметрийн лавлагаа: Зарим хэрэглээнд гагнуурын гүйдлийн хүрээг 5000А-аас 8000А хооронд тохируулж болно, цэнэгийн үргэлжлэх хугацаа нь 10-30 цикл (50Гц, 1 цикл=20мс).
3. Процессын баталгаажуулалт ба баримтжуулалт
- Туршилтын гагнуур эхлээд: Материалын шинэ хослол эсвэл зузаанын өөрчлөлтийн хувьд туршилтын гагнуурыг хийх ёстой.
- Чанарын хяналт: Гагнуурын зүсэлтийн бат бэх, гадаргуугийн чанарыг хянах. Харааны хяналт (жишээ нь, хөөх) болон хор хөнөөлтэй туршилтын үр дүнд тулгуурлан-параметрүүдийг нарийн тааруулна уу.
- Бүртгэл хөтлөх: Давтагдах боломжтой програм бүрийн оновчтой параметрийн тохиргоог баримтжуулж архивлаж, дахин давтагдах туршилт-болон-алдаанаас зайлсхийхийн тулд "Процессын параметрийн мэдээллийн сан"-г үүсгэнэ.
III. Хөргөлтийн системийн засвар үйлчилгээ: Дулааны удирдлагын үл мэдэгдэх баатар
Үр ашигтай хөргөлтийн систем нь электродын ашиглалтын хугацаа болон гагнуурын чанарын үл үзэгдэх баталгаа юм. Хэрэв хөргөлт хангалтгүй бол электродын өндөр температур нь электродын зөөлрүүлэх, цайрын хайлшийг хурдасгах болно.
1. Хөргөлтийн хэлхээний "Эрүүл мэнд" стандартууд
| Хяналтын зүйл | Стандарт шаардлага | Засвар үйлчилгээ |
| Оролтын усны температур | 5 градусаас 30 градусын хооронд байлгана | Хөргөгч эсвэл усны сав зөв ажиллаж байгаа эсэхийг шалгаарай. |
| Гаралтын усны температур | 40 хэмээс доош температурт байлгана | Хэрэв гаралтын температур хэт өндөр байвал усны урсгалын хурд эсвэл усны температурын тохиргоог шалгана уу. |
| Усны урсгалын хурд | Тохиромжтой урсгал, бөглөрөлгүй байх | Тоног төхөөрөмжийн техникийн үзүүлэлтүүдийг хангахын тулд сар бүрийн насосны гүйцэтгэл болон зарцуулалтын тоолуурын заалтыг баталгаажуулна. |
| Өвлийн хамгаалалт | Орчны температур 0 градусаас доош байх үед | Хоолой хөлдөх, хагарахаас сэргийлэхийн тулд хөргөх шугамыг шавхах эсвэл үйлдвэрлэлийн{0}}хөлдөлтийн эсрэг бодис ашиглана уу. |
2. Усны чанарын хяналт ба царцдас арилгах
- Усны чанар: Ашигт малтмалын ордуудыг багасгахын тулд ионгүйжүүлсэн эсвэл нэрмэл ус хэрэглэхийг зөвлөж байна.
- Тосыг тогтмол арилгах: Ашигт малтмалын ордууд (жишээ нь кальци, магни) нь хөргөлтийн сувгийн дотор царцдас үүсгэж, дулаан солилцооны үр ашигт ихээхэн нөлөөлдөг. Мэргэшсэн толбо арилгах бодисоор тогтмол цэвэрлэгээ хийх (улирал эсвэл хагас{1}}жилд нэг удаа).
- Шүүлтүүрийн засвар үйлчилгээ: Шүүлтүүрийг тогтмол шалгаж, цэвэрлэж, уснаас бохирдол, тоосонцорыг зайлуулж, шугам бөглөрөхөөс сэргийлнэ.
IV. Аюулгүй байдал ба үйл ажиллагааны журам: Ажилтан болон тоног төхөөрөмжийг хамгаалах
Бүх засвар үйлчилгээ, ашиглалт нь аюулгүй байдлыг нэн тэргүүнд тавих ёстой.
1. Ажлын талбайн байгаль орчны шаардлага
- Галын аюулгүй байдал: Гагнуурын талбайгаас 5 метрийн радиус доторх бүх шатамхай материалыг цэвэрлэ.
- Агааржуулалтын систем: Цайрдсан ганг гагнах нь цайрын утаа үүсгэдэг. Операторын амьсгалын замын эрүүл мэндийг хамгаалахын тулд зохих агааржуулалтын систем эсвэл орон нутгийн яндангийн агааржуулалтыг хангах ёстой.
- Хийн баллоныг хадгалах: Хийн баллоныг (жишээ нь, хамгаалалтын хий) дулааны эх үүсвэр болон гагнуурын цацахаас хол, зөв хадгалах ёстой.
2. Хувийн хамгаалах хэрэгсэл (PPE)
- Нүд хамгаалах: Стандартын шаардлагад нийцсэн хамгаалалтын нүдний шил эсвэл гагнуурын малгай- өмс.
- Биеийн хамгаалалт: Галд тэсвэртэй{0}}хувцас, дулаалгатай бээлий өмс.
- Амьсгалын замын хамгаалалт: Агааржуулалт муутай эсвэл утаа ихтэй газарт амьсгалын аппарат эсвэл шүүлтүүрийн маск зүүх шаардлагатай.
3. Тогтмол засвар үйлчилгээний хяналтын хуудас (өдөр/долоо хоног бүр)
| Хяналтын зүйл | Өдөр тутмын шалгалт | Долоо хоног тутмын шалгалт |
| Электродын нөхцөл | Гадаргуугийн цэвэр байдлыг шалгах, хувцаслах эсвэл солих. | Электродын хүчний нарийвчлал, сулрал байгаа эсэхийг шалгана уу. |
| Хөргөлтийн систем |
Усны температур, урсгалын үзүүлэлт, гоожиж байгаа эсэхийг шалгана уу. |
Усны чанарыг шалгаж, шүүлтүүрийг цэвэрлэж, шаардлагатай бол масштабыг арилгана. |
| Параметрийн тохиргоо | Одоогийн параметрүүд нь процессын шаардлагад нийцэж байгаа эсэхийг баталгаажуулах. | Хяналтын системийг параметрийн зөрүүг шалгаж, тохируулга хийнэ. |
| Аюулгүй байдлын тоног төхөөрөмж | Гал унтраагуур, яаралтай зогсоох товчлуур байгаа эсэхийг шалгана уу. | Агааржуулалтын системийн ажиллагааг шалгах. |
V. Нийтлэг алдааг олж засварлах, өндөр-үр ашигтай шийдэл
| Амжилтгүй болох шинж тэмдэг | Боломжит шалтгаан | Өндөр-Үр ашигтай шийдэл |
|
Хүчтэй электродын наалдац |
Гагнуурын хэт их гүйдэл; хангалтгүй хөргөлт; хувцаслах давтамж бага. | Хөргөх усны урсгалыг нэмэгдүүлэх; тусгай{0}}цусны эсрэг бодис хэрэглэх; 100-200 гагнуур тутамд боолт хийх давтамжийг нэмэгдүүлэх. |
| Тогтворгүй гагнуурын бат бэх | Параметрийн зөрүү; электродын хүчтэй элэгдэл; ажлын хэсгийн бохир гадаргуу. | Хяналтын системийг тогтмол тохируулах; ажлын хэсгийн гадаргуу нь тос, зэвгүй байх; Статистикийн үйл явцын хяналтыг (SPC) хэрэгжүүлэх. |
| Үр ашиггүй хөргөлт | Шугамын бөглөрөл; масштабын өсөлт; насосны гүйцэтгэл буурсан. | Шүүлтүүрийг шалгаж, цэвэрлэх; хөргөх шугамын гүнийг арилгах ажлыг гүйцэтгэх; насосны толгой ба урсгалын хурдыг баталгаажуулах. |
| Хэт их хөөх (цуслах) | Электродын хүч хангалтгүй; одоогийн налуу-хэт хурдан. | Электродын хүчийг зохих ёсоор нэмэгдүүлэх; жигд шилжихийн тулд "Урьдчилан халаах - үндсэн-халаалт" хоёр-шаталтын гүйдлийг ашиглана. |

Дүгнэлт
Цайрдсан материалыг боловсруулахад системчилсэн засвар үйлчилгээ нь CD гагнуурын найдвартай ажиллагааны үндэс суурь болдог. Электродын нарийн арчилгаа, параметрийн нарийн тохируулга, хөргөлтийн системийн үр ашигтай удирдлага, аюулгүй байдлын нарийн протоколыг баримталснаар үйлдвэрлэгчид гагнуурын чанарыг тогтвортой байлгаж, тоног төхөөрөмжийн ашиглалтын хугацааг мэдэгдэхүйц уртасгаж чадна.
Стандартчилагдсан, харааны засвар үйлчилгээний журмыг хэрэгжүүлж, операторын тогтмол сургалтыг хийснээр CD гагнуурчин хамгийн өндөр үр ашигтай ажиллаж, зогсолт, засвар үйлчилгээний зардлыг багасгадаг.