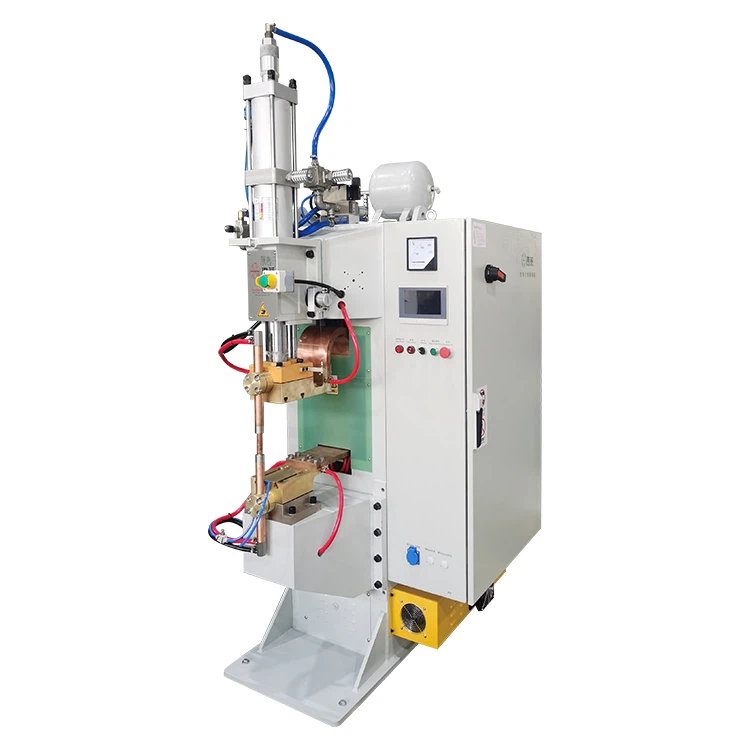
Үйлдвэрлэлд проекцын гагнуурын самарны чухал үүрэг ба сорилтууд
Проекцийн гагнуурын самар нь автомашин, гэр ахуйн цахилгаан хэрэгсэл, ган хийц, төрөл бүрийн металл боловсруулах үйлдвэрүүдэд үр ашигтай, найдвартай бэхэлгээний арга болгон өргөн хэрэглэгддэг. Энэ процесс нь эсэргүүцлийн дулааныг ашиглан самар дээрх төсөөллийг үндсэн материалд нийлүүлж, өндөр бат бэх гагнуурын цул үүсгэнэ.
Гэсэн хэдий ч энгийн мэт санагдах зарчмыг үл харгалзан олон үйлдвэрлэгчид гагнуурын бат бэх бага, самар салгах, тогтворгүй эргэлтийн утга, бүтээгдэхүүний тогтвортой байдал зэрэг олон тооны үйлдвэрлэгчид чанарын ноцтой сорилтуудтай тулгардаг.


Эдгээр бүтэлгүйтэл нь санамсаргүй биш боловч нарийн төвөгтэй инженерийн хүчин зүйлсийн хослолын үр дүнд үүсдэг. Энэ нийтлэл нь эсэргүүцлийн гагнуурын зарчим болон салбарын өгөгдөлд тулгуурлан проекцын гагнуурын самар эвдрэлийн үндсэн зургаан шалтгааныг -гүнзгийлэн шинжлэх болно. Энэ нь инженер техникийн ажилтнуудад үйлдвэрлэлийн хүндрэлийг үндсээр нь шийдвэрлэхэд туслах чанарын хяналт, үйл явцыг оновчтой болгох зөвлөмжүүдийн системчилсэн багцыг санал болгодог.
Проекцийн гагнуурын эвдрэлийн инженерийн зургаан үндсэн шалтгаан
Гагнуурын гагнуурын найдвартай байдал нь гагнуурын явцад дулаан, даралт, цаг хугацааны нарийн тэнцвэрт байдлаас хамаарна. Эдгээр хүчин зүйлсийн аль нэг дэх тэнцвэргүй байдал нь бөөмийн дутагдал эсвэл согогийг үүсгэж улмаар үе мөчний эвдрэлийг үүсгэдэг.
1. Гагнуурын буруу параметрүүд: Бөмбөлөг үүсэх, дулааны тэнцвэрт байдалд хяналт алдагдах.
Гагнуурын ширхэгийн хэмжээ, морфологи нь эцсийн механик бат бөх чанарыг тодорхойлдог гол хүчин зүйл юм. Гагнуурын буруу параметрүүд нь проекцын гагнуурын эвдрэлийн гол шалтгаан бөгөөд үр нөлөө нь үндсэндээ хоёр хэсэгт ажиглагддаг.
- Хангалтгүй буюу тогтворгүй бөөм үүсэх: Хэрэв гагнуурын гүйдэл эсвэл цагийг хэт бага тохируулсан бол оролтын дулааны энерги нь төсөөллийг бүрэн хайлж, зохих хэмжээтэй бөөм үүсгэхэд хангалтгүй байна. Үүний үр дүнд зөвхөн хэсэгчилсэн хайлмал эсвэл хатуу{1}}болон холболт үүсч, зүсэлт болон эргэлтийн хүчийг мэдэгдэхүйц бууруулдаг. Судалгаанаас үзэхэд бөөмийн голч ба эцсийн зүсэлтийн бат бэхийн хооронд шууд хамааралтай болохыг харуулсан.
- Хэт их дулааны оролт ба цацалт: Эсрэгээр, хэрэв гүйдэл эсвэл цагийг хэт өндөр тохируулсан бол дулааны оролтын хурд хэт хурдан болж, электродын даралтын дор хайлсан металлыг гадагшлуулж, хүчтэй шүршихэд хүргэдэг. Цацралт нь зөвхөн төхөөрөмжийг бохирдуулаад зогсохгүй, хамгийн чухал нь гагнуурын үр дүнтэй эзэлхүүнийг багасгаж, гагнуурын интерфэйс дээр нүх, хоосон зай үлдээж, гагнуурын даацын даац-даацыг ноцтойгоор бууруулдаг.
Цаашилбал электродын хүч нь дулааны тэнцвэрт байдалд чухал үүрэг гүйцэтгэдэг. Хүч хангалтгүй байх нь тогтворгүй контакт эсэргүүцэл, жигд бус дулааны оролтод хүргэдэг бөгөөд энэ нь бөөмийн жигд өсөлтөд саад болдог. Гэсэн хэдий ч хэт их хүч нь гүйдэл өгөхөөс өмнө хэтийн төлөвийг эрт сүйрүүлж, орон нутгийн эсэргүүцэл ба дулааны концентрацийг бууруулж, өндөр чанартай бөөм үүсгэхэд сөргөөр нөлөөлдөг.
2. Электродын элэгдэл ба дизайны алдаа: Гүйдлийн нягт ба контактын эсэргүүцлийн өөрчлөлт
Тасралтгүй үйлдвэрлэлийн явцад электродууд нь өндөр температур, өндөр даралт, өндөр гүйдлийн нягтралд өртдөг бөгөөд тэдгээрийн нөхцөл нь гагнуурын чанарыг шийдвэрлэхэд чухал үүрэг гүйцэтгэдэг.
- Электродын элэгдэл ба "Мөөг үүсгэх" нөлөө: Үйлдвэрлэлийн явцад электродын үзүүр нь хуванцар хэв гажилтанд ордог бөгөөд үүнийг ихэвчлэн "мөөг шиг" гэж нэрлэдэг. Энэ хэв гажилт нь электрод ба ажлын хэсгийн хоорондох холбоо барих хэсгийг нэмэгдүүлж, гүйдлийн нягтын огцом уналтад хүргэдэг. Жоулийн хуулийн дагуу ($Q=I^2Rt$) гүйдлийн нягтын бууралт нь нэгж талбайд үүсэх дулааныг шууд бууруулж, бөөмийн хэмжээ аажмаар багасаж, эцэст нь тогтворгүй эсвэл хүлээн зөвшөөрөгдөөгүй гагнуурын бат бэхийг бий болгодог.
- Хөргөх болон материалын сонголт хангалтгүй: Электродын хөргөлт хангалтгүй байгаа нь үйл ажиллагааны хэт өндөр температур, элэгдэл, хэв гажилтыг хурдасгахад хүргэдэг. Буруу электродын материалыг (жишээлбэл, хангалтгүй дамжуулалт эсвэл хатуулагтай зэс хайлш) ашиглах нь электродын ашиглалтын хугацааг мэдэгдэхүйц богиносгодог. Тогтвортой гүйдлийн тархалтыг хангахын тулд электродын тасралтгүй засвар үйлчилгээ, тогтмол хувцаслах, хэмнэлттэй ус{4}}хөргөх системийг ашиглах нь маш чухал юм.
3. Материалын үл нийцэл ба гадаргуугийн байдал: Бүрээс, тос, хайлшийн шинж чанаруудын нөлөөлөл
Проекцийн гагнуурын гүйцэтгэл нь материалын цахилгаан болон дулааны шинж чанарт маш мэдрэмтгий байдаг. Ажлын хэсгийн гадаргуугийн байдал, материалын төрөл нь контактын эсэргүүцлийн тогтвортой байдалд нөлөөлдөг гол хүчин зүйл юм.
- Гадаргуугийн бохирдуулагчид: Тос, зэв, исэл, тоосны нимгэн давхарга ч гагнуурын интерфейс дээр тогтворгүй өндөр эсэргүүцэлтэй давхаргыг үүсгэж болно. Эдгээр бохирдуулагч бодисууд нь гагнуурын явцад ууршиж, нүх сүв үүсгэж, гагнуурын янз бүрийн цэгүүдийн хооронд контактын эсэргүүцэл өөрчлөгдөж, хангалтгүй хайлуулах эсвэл хэт их цацахад хүргэдэг.
- Бүрсэн материалын сорилтууд: Цайрдсан ган (GI), хөнгөн цагаан ган, зэвэрдэггүй ган зэрэг материалууд нь энгийн нүүрстөрөгчийн гангаас өөр цахилгаан{0}}дулааны шинж чанартай байдаг. Жишээлбэл, цайрын бүрээсийн хайлах цэг бага байгаа нь гагнуурын мөчлөгийн эхэн үед ууршилт үүсгэж, улмаар сүвэрхэг, шүршихэд хүргэдэг. Гагнуурын тусгай параметрүүд, тухайлбал, урьдчилсан импульс ашиглах эсвэл гүйдлийн налууг тохируулах зэрэг нь бүрхүүлийг зөөлөн боловсруулж, үндсэн материалд тогтвортой бөөм үүсэхийг баталгаажуулах ёстой.
- Өндөр бат бэх ган (HSS){0}}-д тавигдах тусгай шаардлага: Гагнуурын HSS нь өндөр электродын хүч, дулааны оролтыг илүү нарийвчлалтай хянах шаардлагатай-Дулааны нөлөөлөлд өртсөн бүсэд (HAZ) хэврэгших, эсвэл гадаргуугийн хагарал үүсэхээс сэргийлнэ.
4. Зохисгүй тохируулга ба бэхэлгээ: Геометрийн алдаа нь гагнуурын чанарт ноцтой хохирол учруулдаг.
Проекцын гагнуурын үед самрын төсөөлөл нь үндсэн материалтай яг таарч, нэг төрлийн хүчээр үйлчлэх ёстой. Энэхүү зорилгод хүрэхийн тулд бэхэлгээ ба байршлын системийн нарийвчлал нь чухал юм.
- Буруу тохируулга ба жигд бус ачаалал: Самар болон суурийн хавтангийн хооронд бага зэрэг буруу тохируулга (жишээ нь ±0.05 мм-ээс их) байвал электродын хүч ба гүйдлийг хэдхэн төсөөлөлд төвлөрүүлж, жигд бус ачаалал үүсгэдэг. Энэ нь зөвхөн үр дүнтэй проекцын уналтыг бууруулаад зогсохгүй хазгай бөөм үүсэх эсвэл жигд бус хэлбэрийн хайлуулах бүсийг үүсгэж, гагнуурын бат бөх чанарыг эрс бууруулдаг.
- Бэхэлгээний хатуу байдал ба давтагдах чадвар: Бэхэлгээний хөшүүн чанар хангалтгүй эсвэл давтагдах чадвар муу байгаа нь даралтын үед бэлдэцийг хөдөлгөх эсвэл хэв гажилт үүсгэдэг. Олон{1}}самар эсвэл олон{2}}проекцийн гагнуурын хувьд бэхэлгээний нарийвчлалын шаардлагууд бүр ч хатуу байдаг. Аж үйлдвэрийн туршлагаас харахад бэхэлгээний давтагдах чадварыг ±0.02 мм-ийн дотор хянах нь гагнуурын чанарын өндөр-тогтвортой байдлыг хангах чухал баталгаа болдог.
5. Тоног төхөөрөмжийн хөгшрөлт ба үл нийцэх байдал: Хуучин системүүд орчин үеийн материалын хэрэгцээг хангаж чадахгүй
Орчин үеийн автомашины болон цахилгаан хэрэгслийн үйлдвэрүүд гагнуурын тоног төхөөрөмжид өндөр шаардлага тавьдаг HSS болон хөнгөн материалыг улам бүр ашигладаг.
- Хяналтын системийн нарийвчлал: Хуучны хувьсах гүйдлийн (AC) эсэргүүцлийн спот гагнуурын машинууд нь орчин үеийн MFDC спот гагнуурын машинуудын одоогийн долгионы хэлбэр, хариу урвалын хурдыг ихэвчлэн дутагдалтай байдаг. MFDC гагнуур нь илүү жигд, илүү нарийвчлалтай гүйдлийн гаралтыг хангадаг тул дулааны оролтод мэдрэмтгий материалд онцгой тохиромжтой.
- Даралтын системийн хариу үйлдэл: Хуучирсан электродын хүчний системүүд нь миллисекундын түвшний гагнуурын мөчлөгийн-тогтвортой хүчийг өгч чадахгүй, хариу үйлдэл үзүүлэх хугацаа удаан, даралтын их хэлбэлзлээс болж зовж шаналж болно.
- Хөргөлтийн системийн үр ашиг: Усны урсгал болон температурыг тогтвортой байлгаж чадахгүй хөргөх систем нь электродын гүйцэтгэл болон ашиглалтын байдалд шууд нөлөөлж, улмаар гагнуурын чанарт нөлөөлдөг.
6. Гагнуурын далд гэмтэл: дотоод хагарал, сүвэрхэг байдал, хайлуулах чадваргүй байдал
Гагнуур нь гаднаас нь хүлээн зөвшөөрөгддөг байсан ч нүдэнд үл үзэгдэх дотоод согогууд байж болно. Эдгээр согогууд нь удаан хугацааны найдвартай байдал-болон санаанд оромгүй бүтэлгүйтлийн үндсэн шалтгаан болдог.
- Гадаргуугийн хагарал ба агшилтын хоосон зай: Гагнуурын хөргөлтийн үед дулааны ачаалал эсвэл материалын агшилт нь бөөм дотор эсвэл интерфейс дээр бичил харуурын хагарал, агшилтын хоосон зайг үүсгэж болно.
- Сүвэрхэг чанар: Бүрхүүл, гадаргуугийн бохирдуулагч бодис эсвэл бөөм доторх хий уурших нь сүвэрхэг болоход хүргэдэг. Нүх сүв нь гагнуурын гагнуурын үр дүнтэй ачааллыг-даах талбайг эрс багасгадаг.
- Уусаагүй байдал: Энэ нь хамгийн нийтлэг дотоод согогуудын нэг бөгөөд бөөм нь үндсэн материалд бүрэн нэвтэрч чадахгүй эсвэл нэгдэхгүй, улмаар үе мөчний бат бэх хангалтгүй байдаг.
Инженерчлэлийн- Чанарын хяналт ба оновчтой болгох зөвлөмжүүд
Өндөр найдвартай проекцийн гагнуурын холболтод хүрэхийн тулд процесс, тоног төхөөрөмж, хяналт гэсэн гурван хэмжигдэхүүнийг системтэйгээр оновчтой болгох шаардлагатай.
1. Гагнуурын параметрүүдийг оновчтой болгох: MFDC технологийн хэрэглээ
MFDCспот гагнуурын машинТогтвортой гүйдлийн гаралт, өндөр дулааны үр ашиг, богино гагнуурын хугацаа зэргээс шалтгаалан өндөр{0}}чанартай проекц гагнуурын илүүд үздэг технологи болсон.
|
Оновчлолын стратеги |
Зорилго | Хэрэгжүүлэх гол цэгүүд | |
| 1 | Одоогийн налуу | Цайралтыг багасгаж, бүрээсийг зөөлөн боловсруулна | Эхний шатанд, ялангуяа цайрдсан хуудсанд хэт их дулаан орохоос зайлсхийхийн тулд аажмаар нэмэгдэж буй гүйдлийн профайлыг ашиглана. |
| 2 | Хугацаа шахах | Тогтвортой холбоо барих, цоорхойг арилгах | Электродын хүч тогтоосон утгад хүрч, ажлын хэсгийн цоорхойг одоогийн хэрэглээнээс өмнө бүрэн арилгахын тулд шахах хугацааг сунгана. |
| 3 |
Олон-Импульсийн гагнуур |
Дулааны хуваарилалтыг оновчтой болгох, ХАЗ-ийн хэврэгжилтийг багасгах | HSS-д тохирох -халаалтын эсвэл температурын импульсийг ашиглан бөөмийн өсөлт болон хөргөлтийн хурдыг нарийн хянах. |
| 4 | Электродын хүч | Нэг төрлийн нуралт, дулааны концентрацийг хангах | Хүч нь ихэвчлэн туршилтаар тодорхойлогддог хэт их цацалтгүйгээр төсөөллийн бүрэн уналтыг баталгаажуулах хамгийн оновчтой хязгаарт тохируулагдсан байх ёстой. |
2. Чанарын гол хэмжигдэхүүн: эргүүлэх моментийн бат бэхийн стандарт лавлагаа
Гагнуурын гагнуурын эцсийн хүчийг ихэвчлэн эргүүлэх моментоор хэмждэг. Автомашины үйлдвэрлэлийн хувьд эргэлтийн момент нь гагнуурын чанарын гол үзүүлэлт юм. Ердийн бат бэхийн зэрэглэлд (GB/T 3098.13 гэх мэт стандартууд дээр үндэслэсэн) нийтлэг самар хэмжээсүүдийн хамгийн бага эвдрэх моментийн лавлагаа утгыг доор харуулав.
| Самрын хэмжээ | Болтын бат бэхийн зэрэг |
Хамгийн бага эвдрэх момент (Н·м) |
Ердийн хэрэглээ |
| M6 | 8.8-р анги | 14 - 20 | Автомашины салон, хөнгөн{0}}ажиллагаатай бүтцийн бүрэлдэхүүн хэсгүүд |
| M8 | 8.8-р анги | 28 - 40 | Автомашины явах эд анги, дунд зэргийн-бүтцийн бүрэлдэхүүн хэсгүүд |
| M10 | 8.8-р анги | 56 - 80 | Хүнд даацын{0}}бүтцийн бүрэлдэхүүн хэсгүүд, чухал холболтууд |
| M12 | 8.8-р анги | 97 - 135 | Түдгэлзүүлэх систем, өндөр- бат бэх холболт |
3. Урьдчилан сэргийлэх засвар үйлчилгээ: Электродын ашиглалтын хугацаа ба ажлын хэсгийг цэвэрлэх
- Электродын засвар үйлчилгээний хуваарь: Электродыг солих, солих хатуу хуваарь гарга. Жишээлбэл, N цэгийг гагнаж дууссаны дараа электродыг анхны геометрийг сэргээхийн тулд хувцаслах ёстой. Зөвхөн цэгийн тоогоор бус гагнуурын бат бэхийн чиг хандлагад үндэслэн солих хугацааг тодорхойлохын тулд электродын ашиглалтын хяналтын системийг ашиглана уу.
- Ажлын хэсгийн гадаргууг бэлтгэх: Гагнаж байгаа бүх эд анги нь тос, зэв, исэл давхаргагүй, цэвэрхэн байгаа эсэхийг шалгаарай. Тосолсон материалын хувьд-үйлдвэрийн{2}}цэвэрлэгчээр урьдчилан боловсруулах шаардлагатай.
- Хөргөлтийн системийн баталгаа: Хөргөх усны тогтвортой урсгал ба температурыг хангана. Электродын хангалтгүй хөргөлт нь электродын хурдан элэгдэл, гагнуурын тогтворгүй байдалд хүргэдэг үл үзэгдэх алуурчин юм.
4. Бэхэлгээ ба байршлын систем: Хэт их геометрийн нарийвчлалыг эрэлхийлэх
- Бэхэлгээний материал ба хөшүүн чанар: Электродын хүчний нөлөөгөөр гажилт үүсгэхгүйн тулд бэхэлгээг өндөр-бат бэх, бага{1}}деформацтай материалаар хийсэн байх ёстой.
- Байршлыг тогтоох зүү ба заавар: Гагнуурын өмнө болон дараа нь самар ба үндсэн материалын хоорондох тэгш байдлын нарийвчлалыг ±0.02 мм-ийн дотор байлгахын тулд -өндөр нарийвчлалтай байршуулах зүү болон чиглүүлэх механизмыг ашиглана уу.
- Тогтмол шалгалт тохируулга: Бэхэлгээ болон байрлал тогтоох системийг чухал төхөөрөмж гэж үзэж, урт хугацааны ашиглалтын улмаас элэгдэл, нарийвчлал алдагдахаас сэргийлэхийн тулд координат хэмжих машин (CMM) ашиглан тогтмол тохируулга хийх шаардлагатай.
Дүгнэлт
Гагнуурын гагнуурын эвдрэл нь гагнуурын физик, материал судлал, механик инженерчлэл зэрэг олон салбарыг хамарсан системийн инженерийн нарийн төвөгтэй асуудал юм. Гагнуурын параметрүүдийг нарийн хянаж, MFDC гэх мэт гагнуурын дэвшилтэт технологийг нэвтрүүлсэнспот гагнуурын машин, электрод ба бэхэлгээний урьдчилан сэргийлэх засвар үйлчилгээг чанд мөрдөж, эргүүлэх моментийн стандартад суурилсан чанарын хяналтын нарийн тогтолцоог бий болгосноор үйлдвэрлэгчид проекцийн гагнуурын холболтын найдвартай байдал, тууштай байдлыг мэдэгдэхүйц сайжруулж чадна.
"Асуудлыг илрүүлэх"-ээс "асуудлыг шийдвэрлэх" рүү шилжих гол түлхүүр нь эмпирик мэдлэгийг өгөгдөлд тулгуурласан инженерчлэлийн практикт- хувиргахад оршдог бөгөөд ингэснээр бүтээгдэхүүн нь хамгийн эрэлт хэрэгцээтэй программуудад ч маш сайн гүйцэтгэлтэй байх болно.