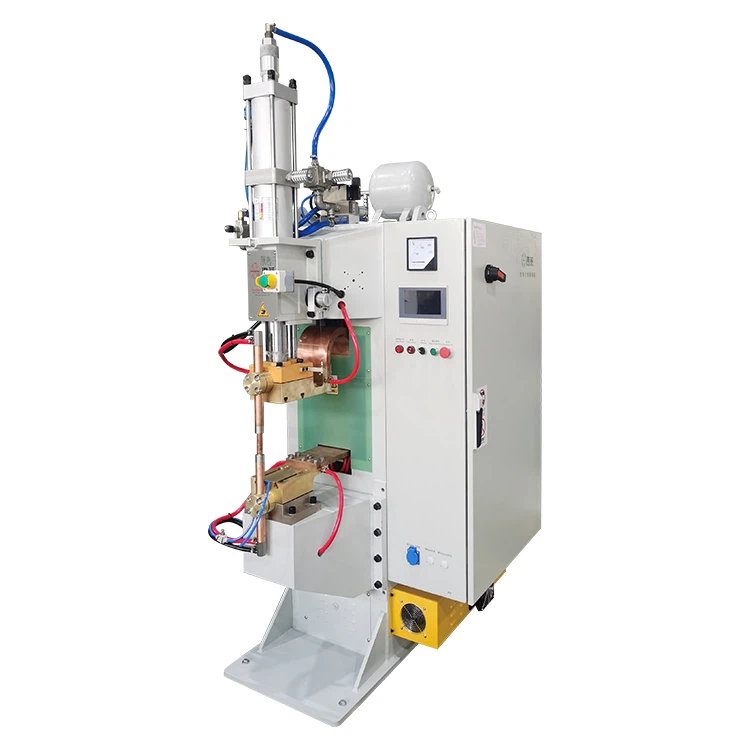
Хөнгөн цагаан уян холбогчEV-ийн батарей, эрчим хүч хадгалах систем, цахилгаан төхөөрөмж, бага{0}}хүчдэлийн цахилгаан бүтээгдэхүүн, өндөр-гүйдлийн уян холболтын угсралтад улам бүр ашиглагдаж байна. Зэсийн уян холбогчтой харьцуулахад хөнгөн цагаан уян холбогч нь хөнгөн, илүү өртөг зардалтай- бөгөөд цахилгаан болон дулаан дамжуулалт сайтай байдаг. Энэ шалтгааны улмаас олон тооны батерейны багц, эрчим хүч хадгалах кабинет, шинийн холболт, уян дамжуулагч бүрэлдэхүүн хэсгүүдийн төслүүд нь хөнгөн цагаан тугалган уян холбогчийг авч үздэг.
Гэсэн хэдий ч хөнгөн цагаан уян холбогчийг гагнах нь энгийн зүйл биш юм. Ашиглах үедхөнгөн цагаан диффузын гагнуурын машинолон давхаргат хөнгөн цагаан тугалган уян холбогчийг гагнахын тулд нэг нийтлэг асуудал бол давхаргыг арилгах явдал юм. Гадаргуу нь гагнуурын дараа зохих ёсоор дарагдсан мэт харагдах боловч хальсыг шалгах, гулзайлгах, суналтын туршилт хийх үед давхаргууд нь салж, сулрах эсвэл нягт наалдахгүй байж болно. Ихэнх тохиолдолд ирмэгүүд нь эхлээд нээгддэг.
Энэ төрлийн согогийг "хангалтгүй температур" эсвэл "хангалттай даралт" гэж тайлбарлаж болохгүй. Хөнгөн цагааны уян холбогчийг диффузийн гагнуурын тогтвортой байдал нь хөнгөн цагаан ислийн давхарга, давхаргын -давхаргад хүрэх-, хавтангийн тэгш байдал, температурын хяналт, даралтын дамжуулалт, барих хугацаа, машины битүүмжлэл, гагнуурын дараах хөргөлт- зэрэг хэд хэдэн хүчин зүйлээс хамаардаг. Давхаргыг сайжруулахын тулд бодит холболтын интерфейсийг алхам алхмаар шалгах шаардлагатай.


Деламинац нь ихэвчлэн нэг параметрээс шалтгаалдаггүй
Хөнгөн цагаан тугалган цаасны гадаргуугийн нөхцөл байдал нь олон хүн ойлгосноос илүү чухал юм
Хөнгөн цагаан нь байгалийн жамаараа гадаргуу дээрээ ислийн давхарга үүсгэдэг бөгөөд энэ оксидын давхарга нь харьцангуй тогтвортой байдаг. Диффузын гагнуурын хувьд хамгийн тохиромжтой нөхцөл нь хөнгөн цагаан тугалган давхарга бүрийг дараагийн давхаргатай нягт холбож, дараа нь температур, даралт, цаг хугацааны нөлөөн дор тогтвортой холболт үүсгэдэг.
Хэрэв гадаргуу дээр оксидын хальс, тос, тоос шороо, гулсмал үлдэгдэл хэвээр байвал энэ нь давхаргын хоорондох хаалт болж чадна. Олон үйлдвэрүүд гагнуурын өмнө зөвхөн хөнгөн цагаан тугалган цаасыг арчиж арчдаг боловч арчих нь ихэвчлэн тос, сул тоосыг арилгадаг. Энэ нь оксидын хальсны асуудлыг бүрэн шийдэж чадахгүй. Гадаргуу нь цэвэрхэн мэт харагдах боловч холболтын интерфейс нь найдвартай диффузын гагнуур хийхэд бэлэн биш байж магадгүй юм.
Олон давхаргат хөнгөн цагаан тугалган цаасан дээр нэг муу суурилуулсан давхарга нь далд согогийг үүсгэж болно
Хөнгөн цагааны уян холбогчийг ихэвчлэн нэг хуудаснаас хийдэггүй. Энэ нь олон нимгэн хөнгөн цагаан тугалган давхаргуудаар хийгдсэн байдаг. Давхарга бүр нь гагнуурын талбайд нягт таарах ёстой. Хэрэв зарим давхаргууд нь ирмэгийг өргөх, хагарсан, буруу тохируулга эсвэл цоорхойтой бол гагнуурын дараа орон нутгийн чанар муутай холболт үүсч болно.
Хэцүү тал нь энэ согог нь гаднаасаа харагдахгүй байж болно. Гадаргуу нь тэгшхэн харагдах бөгөөд төгсгөл нь сайн дарагдсан мэт харагдах боловч дотоод давхаргууд нь бүрэн холбогдоогүй байж болно. Хэрэглэгч хальслах, гулзайлгах, суналт, цахилгааны туршилт хийх үед л асуудал харагдах болно.
Машины зөв тохиргоо нь холболтын интерфейс тогтвортой байна гэсэн үг биш юм
Олон үйлдвэрүүд температур, даралт, цаг хугацааны тохиргоог зөв хийсэн тохиолдолд бүтээгдэхүүнийг зөв гагнах ёстой гэж үздэг. Гэсэн хэдий ч бодит үйлдвэрлэлд гагнуурын интерфэйс дэх тогтоосон параметрүүд болон бодит нөхцөл хоорондын зөрүү байж болно.
Жишээлбэл, машин нь шаардлагатай даралтад хүрсэн гэдгийг харуулж болох боловч хавтан хавтгай биш эсвэл бал чулууны хавтан элэгдэж байвал даралтыг гагнуурын талбайд жигд дамжуулахгүй байж болно. Машин нь температур зөв байгааг харуулж болох ч өргөн хөнгөн цагаан тугалган холбогч нь жигд бус халсан хэвээр байж болно. Материал нь цэвэрхэн харагдах боловч оксидын давхарга нь холболтыг хааж болно. Эдгээр асуудлууд нь ижил параметрийн тохиргооны дагуу зарим хэсгийг дамжуулж, заримыг нь салгахад хүргэдэг.
Яагаад хөнгөн цагаан нь диффузийн гагнуурт зэсээс илүү хэцүү байдаг вэ?
Хөнгөн цагааны исэл нь тогтвортой, энгийн арчих нь хангалтгүй юм
Хөнгөн цагаан нь агаарт өртөхөд байгалийн оксидын хальс үүсгэдэг. Энэхүү исэл хальс нь хөнгөн цагааныг зэврэлтээс хамгаалдаг боловч диффузийн гагнуурын үед хөнгөн цагаан тугалган давхаргын хооронд шууд холбоо барихаас сэргийлдэг. Хэрэв оксидын хальс үр дүнтэй хугараагүй, тасалдаагүй эсвэл тархаагүй бол давхарга хоорондын тогтвортой давхарга-байна- үүсэхэд хэцүү.
Энэ нь хөнгөн цагаан уян холбогч нь зэс уян холбогчоос илүү задралд өртөмтгий байдаг нэг шалтгаан юм. Зэс нь цэвэр гадаргуу шаарддаг боловч хөнгөн цагаан исэл нь илүү мэдрэмтгий бөгөөд гадаргуугийн бэлтгэл, даралт, гагнуурын орчинд илүү өндөр шаардлага тавьдаг.
Хөнгөн цагаан нь дулааныг хурдан дамжуулдаг тул температурын цонхыг илүү мэдрэмтгий болгодог
Хөнгөн цагаан нь дулаан дамжуулалт сайтай байдаг. Энэ нь дамжуулагч холбогчдод давуу тал боловч гагнуурын явцад хүндрэл үүсгэдэг. Дулаан нь материалаар хурдан тархдаг. Хэрэв температур хэт бага эсвэл барих хугацаа хэт богино байвал давхаргын хоорондох холболт хангалтгүй байж болно. Хэрэв температур хэт өндөр байвал хөнгөн цагаан тугалган цаас нь орон нутгийн хэмжээнд зөөлрөх, илүү гүнзгий тэмдэг үүсгэх, хэмжээсийг өөрчлөх, гадаргуу дээр харанхуйлж болно.
Энэ шалтгааны улмаас хөнгөн цагаан уян холбогч диффузын гагнуур нь зөвхөн температурыг нэмэгдүүлэх асуудал биш юм. Уг процесст тохирох температур, даралт, барих-цаг шаардлагатай.
Нимгэн хөнгөн цагаан тугалган цаас, олон давхарга нь даралтын дамжуулалтыг хянахад хэцүү болгодог
Олон нимгэн хөнгөн цагаан тугалган цаасыг овоолсон үед гадна болон дотор давхаргууд нь даралтыг яг адилхан хүлээн авахгүй байж болно. Хэрэв хавтан нь тэгш бус, бэхэлгээ тогтворгүй, эсвэл тугалган цаас нь ирмэгийг өргөсөн эсвэл булбарай байвал даралт нь давхарга бүрт жигд хүрэхгүй байж болно.
Тэгш бус даралт нь орон нутгийн сул холбоосыг шууд үүсгэдэг. Нийтлэг үр дүн нь төв хэсэг нь сайн наалддаг бол ирмэгүүд нь ялгардаг. Өөр нэг нийтлэг үр дүн нь гол даралтын цэгийн ойролцоох хэсэг нь хүчтэй, харин алслагдсан хэсэг нь сул байдаг.
Үйлдвэрлэлийн шалан дээр давхаргыг задлах нь ихэвчлэн ямар харагддаг вэ?
Гагнасан төгсгөл нь дарагдсан мэт харагдах боловч хальсыг шалгах явцад давхаргууд нээгддэг
Энэ бол хамгийн түгээмэл нөхцөл байдал юм. Гагнуурын дараа шууд төгсгөлийн гадаргуу нь тэгш харагдах бөгөөд тодорхой асуудал байхгүй. Гэхдээ хальслах туршилтын үед хөнгөн цагаан тугалган давхаргууд амархан тусгаарлагддаг. Энэ нь гадаргуугийн шахалт нь жинхэнэ давхаргын холболттой адил биш гэдгийг харуулж байна.
Ийм зүйл тохиолдоход бүтээгдэхүүнийг зөвхөн гадаад төрхөөр нь дүгнэж болохгүй. Гадаргуугийн бэлтгэл, даралтын жигд байдал, барих хугацааг шалгана уу.
Ирмэг нь муу наалддаг бол төв хэсэг нь илүү тогтвортой харагдаж байна
Төвийн хэсэг нь сайн барьдаг боловч хальслах үед ирмэгүүд нь нээгддэг бол даралт эсвэл температур гагнуурын талбайд жигд тархаагүй байх магадлалтай. Боломжит шалтгаанууд нь хавтангийн элэгдэл, тэгш бус графит хавтан, хэвний параллель байдал муу, тугалган ирмэгийг өргөх, эсвэл одоо байгаа даралтын хуваарилалтад хэт том гагнуурын талбай зэрэг орно.
Өргөн хөнгөн цагааны уян холбогч нь энэ асуудалд онцгой өртөмтгий байдаг, учир нь гагнуурын том хэсгүүд нь хавтангийн тэгш байдал, даралтын жигд байдлыг шаарддаг.
Зарим хэсэг нь нэг багц дотор дамждаг, зарим нь дамждаг
Хэрэв зарим хэсэг нь ижил тохиргооны дагуу дамжиж, бусад нь тусгаарлагдвал параметр нь өөрөө цорын ганц асуудал биш байж магадгүй юм. Ирж буй материалын багц, хөнгөн цагаан тугалган цаасны гадаргуугийн байдал, овоолгын тууштай байдал, хавчих арга, температурын зөрүү, даралтын тогтвортой байдлыг шалгана уу.
Тогтворгүй багцын чанар нь ихэвчлэн процессын цонх хэт нарийссан эсвэл нэг үйлдвэрлэлийн хувьсагч хяналтанд байдаггүй гэсэн үг юм.
Гулзайлтын дараа давхаргууд суларч эсвэл нээгддэг
Зарим хөнгөн цагаан уян холбогч нь хальслах анхны туршилтыг давсан боловч гулзайлтын дараа давхарга суларч байгааг харуулдаг. Энэ нь гагнасан хэсэг болон уян хатан хэсгийн хоорондох шилжилт хангалттай тогтвортой биш, эсвэл давхаргын хоорондох холболтын гүн хангалтгүй байгааг харуулж байна.
Бодит хэрэглээнд хөнгөн цагаан уян холбогч нь ихэвчлэн суулгацын гулзайлт, чичиргээ, дулааны эргэлтийг тэсвэрлэх шаардлагатай байдаг. Ийм учраас зөвхөн гадаад үзэмжийг шалгах нь хангалтгүй юм. Гулзайлтын туршилт нь бүтээгдэхүүний найдвартай байдлыг илүү сайн харуулж чадна.
Асуудлын төрөл 1: Гагнуурын өмнө гадаргуугийн бэлтгэл хангалтгүй
Тос, хурууны хээ, өнхрөх үлдэгдэл нь интерфэйсийн холболтыг хааж болно
Хөнгөн цагаан тугалган цаас үйлдвэрлэх, тээвэрлэх, хадгалах явцад гулсмал тос, хамгаалалтын тос, тоос шороо, хурууны хээ, савлагааны үлдэгдэл байж болно. Хэрэв эдгээр бохирдуулагчийг арилгахгүй бол тэдгээр нь давхаргын хооронд үлдэж, жинхэнэ хөнгөн цагаан -хөнгөн цагаантай- холбогдохоос сэргийлнэ.
Диффузын гагнуурын хувьд интерфейсийн холбоо барих чанар нь маш чухал юм. Нимгэн давхаргын бохирдол нь холболтын тогтвортой байдлыг бууруулж, хүнд тохиолдолд давхаргыг үүсгэдэг.
Хэрэв оксидын хальс үр дүнтэй тасалдаагүй бол давхаргууд нь тогтвортой холбоо үүсгэж чадахгүй
Хөнгөн цагааны ислийг энгийн арчиж хаях замаар ихэвчлэн шийдэж чадахгүй. Өндөр шаардлага{1}}хөнгөн цагаан уян холбогчдод гадаргууг бэлтгэхийн тулд хөнгөн механик эмчилгээ, хяналттай цэвэрлэх процесс эсвэл материал, тоног төхөөрөмж нийлүүлэгчээс зөвшөөрсөн бэлтгэлийн аргыг шаардаж болно.
Зорилго нь гадаргууг аль болох барзгар болгохгүй байх явдал юм. Зорилго нь хөнгөн цагаан тугалган цаасны хэмжээ, гадаргуугийн чанарыг гэмтээхгүйгээр гагнуурын интерфейс дэх контактын нөхцлийг сайжруулах явдал юм.
Өргөгдсөн ирмэгүүд, хагархай, давхаргын тэгш бус байдал нь давхаргын эрсдлийг нэмэгдүүлдэг
Хөнгөн цагаан тугалган цаасыг овоолох үед хагархай, өргөгдсөн ирмэг, буруу тохируулсан давхарга нь гагнуурын талбайг нягт холбоход хүндрэл учруулдаг. Хэдийгээр машин хангалттай хүч хэрэглэсэн ч орон нутгийн зарим хэсэгт цоорхойтой байж болно.
Энэ нь ихэвчлэн гагнуурын өмнө зүсэх, цоолох, овоолсон үе шатуудаас болдог. Гагнуурын өмнө ирмэгийн шалгалтыг нэмж, төгсгөлийн тэгш байдал, гөлгөр байдал, давхаргын тэгш байдлыг баталгаажуулах нь ашигтай байдаг.
Гадаргууг бэлтгэсний дараа хэт удаан хүлээх нь дахин бохирдох эсвэл дахин исэлдүүлэх шалтгаан болдог
Гадаргууг бэлтгэсний дараа хөнгөн цагаан тугалган цаасыг агаар, тоос, чийгшилд удаан байлгаж болохгүй. Гадаргуу нь шинэ бохирдуулагчийг авах эсвэл дахин исэлдэж болно.
Гадаргууг бэлтгэх, овоолох, хавчих, гагнуурын ажлыг нягт уялдаатай байлгах нь илүү сайн үйл явц юм. Операторууд цэвэр бээлий өмсөж, гагнуурын талбайд шууд хүрэхээс зайлсхийх хэрэгтэй.
Асуудлын төрөл 2: Хавчих ба даралт нь бүх давхаргад хүрч чаддаггүй
Шахсан гадаргуу нь дотоод давхарга бүртэй холбоотой гэсэн үг биш юм
Олон давхаргат хөнгөн цагаан тугалган цаасыг овоолсоны дараа гаднах гадаргууг дарах нь дотоод давхарга бүр нягт холбоотой байх баталгаа болохгүй. Хэрэв яндан доторх хэд хэдэн давхаргад жижиг цоорхой байвал даралт нь стек рүү бүрэн шилжиж чадахгүй, улмаар дотоод холболт сул болно.
Гагнуурын өмнө овоолсон төгсгөл нь таарч байгаа эсэх, гагнуурын талбай тэгш байгаа эсэхийг шалгана. Шаардлагатай бол диффузын гагнуурын процесст орохын өмнө тугалган цаасыг тогтвортой байлгахын тулд даралтын өмнөх алхамыг нэмнэ үү.
Тэгш бус хавтан эсвэл хуучирсан бал чулуу нь орон нутгийн даралтын алдагдалд хүргэдэг
Хөнгөн цагааны диффузын гагнуурын машин нь ихэвчлэн хавтан эсвэл бал чулуугаар дамжуулан дулаан, даралтыг дамжуулдаг. Удаан хэрэглэсний дараа бал чулууны хавтан элэгдэж, хонхойж, хагарч, бохирдсон, эсвэл орон нутгийн тэгш бус байдал үүсч болно. Энэ нь гагнуурын үед орон нутгийн даралт хангалтгүй байж болно.
Хэрвээ нэг булан юм уу нэг талдаа давхардал нь үргэлж ижил байрлалд гарч байвал температурт их хэмжээний өөрчлөлт хийхээсээ өмнө хавтан, бал чулуун хавтан, хэвний дээд ба доод зэрэгцээ байдал, бэхэлгээний байрлалыг шалгана уу.
Өргөн хөнгөн цагааны уян холбогч нь захын ирмэг дээр давхаргад орох магадлал өндөр байдаг
Бүтээгдэхүүн нь илүү өргөн байх тусам даралтын хуваарилалт, халаалтын жигд байдал чухал болно. Нарийн хэсгүүдийг шахахад илүү хялбар байдаг бол даралтын толгой ба бэхэлгээг зохих ёсоор төлөвлөөгүй бол өргөн хөнгөн цагаан уян холбогч нь ирмэгийн сул даралтаас болж зовж шаналж болно.
Өргөн хүрээний бүтээгдэхүүний хувьд машиныг сонгохдоо зөвхөн хамгийн их даралтад анхаарлаа хандуулах ёсгүй. Мөн гагнуурын бүх хэсэгт даралтыг жигд хийж чадах эсэхийг шалгах хэрэгтэй.
Бэхэлгээний буруу байрлал нь гагнуурын үр дүнтэй хэсгийг өөрчилдөг
Хэрэв хөнгөн цагаан уян холбогчийг-төвөөс нь салгавал гагнуурын хэсэг нь үр дүнтэй халаах, дарах бүстэй бүрэн нийцэхгүй байж магадгүй. Энэ нь орон нутгийн сул холбоог үүсгэдэг. Багц үйлдвэрлэлд гараар ачаалах өөрчлөлт нь тогтвортой байдалд нөлөөлдөг.
Гагнуурын талбайг хэсэг хэсгээр нь жигд байлгахын тулд тусгай зориулалтын байрлал тогтоох бэхэлгээ, зогсоол, эсвэл шахах өмнөх бэхэлгээг- зөвлөж байна. Илүү их хэмжээний-үйлдвэрлэлийн хувьд хагас-автомат буюу автомат байршлыг мөн авч үзэж болно.
Асуудлын төрөл 3: Температур, даралт, барих хугацаа нь тогтвортой үйл явцын цонхыг үүсгээгүй
Хэрэв температур хэт бага байвал давхаргын тархалт хангалтгүй байна
Хэт бага температуртай үед хөнгөн цагаан тугалган цаасыг механик аргаар шахаж, тогтвортой холбоос үүсгэхгүй. Хальсыг турших явцад давхаргууд амархан нээгдэж, үе мөчний эсэргүүцэл өндөр байж болно.
Хэрэв гагнасан төгсгөл суларч, хальслах үед том хэсгүүд нь салж байвал дээжийн туршилтыг ашиглан температурыг аажмаар нэмэгдүүлэх эсвэл хадгалах хугацааг уртасгах, гадаад төрх байдал, доголдол, хэмжээсийн өөрчлөлтийг хянах боломжтой.
Хэрэв температур хэт өндөр байвал зөөлрөх, доголдол үүсэх, хэмжээсийн өөрчлөлт гарч болзошгүй
Хөнгөн цагаан нь харьцангуй зөөлөн байдаг. Хэрэв температур хэт өндөр байвал гагнуурын талбайг хэт зөөлрүүлж болно. Энэ нь богино хугацаанд төгсгөлийг нягт дарагдсан мэт харагдуулах боловч гүн догол, ирмэгийн хэв гажилт, гадаргуугийн харанхуйлах, хэмжээсийн хазайлтыг үүсгэж болно.
Температурыг сохроор нэмэгдүүлэх ёсгүй. Хөнгөн цагааны уян холбогчдын хувьд зөв процесс нь харагдахуйц хэв гажилт, гадаад төрх байдлын согог үүсгэхгүйгээр хангалттай давхаргын холболтыг хангах ёстой.
Хэрэв даралт хангалтгүй бол оксидын хальсыг эвдэх эсвэл тараахад хэцүү байдаг
Даралт хангалтгүй байгаа нь бодит давхаргыг{0}}давхаргатай-харьцах хэсгийг багасгаж, исэл хальсыг хугалах, тараахад хүндрэл учруулдаг. Үр дүн нь сул интерфэйс, ирмэгийн давхарга, тогтворгүй хальслах бат бөх, үе мөчний өндөр эсэргүүцэл юм.
Гэсэн хэдий ч илүү их дарамт нь үргэлж сайн байдаггүй. Хэт их даралт нь гүн тэмдэг, хэмжээсийн өөрчлөлт, хэвийн бус материалын урсгалыг үүсгэдэг. Даралт нь температур, хадгалах хугацаатай тохирч байх ёстой.
Хэрэв барих хугацаа хэтэрхий богино байвал дотоод давхаргууд нь бүрэн холбогдож чадахгүй
Олон давхаргат хөнгөн цагаан тугалган цаасны хувьд зөвхөн гадаргуу нь зорилтот температурт хүрэхэд хангалтгүй юм. Дотор давхаргууд нь дулаан дамжуулах, контактыг сайжруулах, интерфейсийг холбоход хангалттай хугацаа шаарддаг. Хэрэв барих хугацаа хэтэрхий богино байвал гаднах давхаргууд нь дотоод давхаргаас илүү сайн наалддаг.
Зузаан яндан эсвэл өргөн хөнгөн цагаан уян холбогчдод барих хугацаа нь нэг давхар материалаас илүү чухал байдаг.
Зузаан тугалган цаасыг нэг шаттай хурдан халаахаас-алхам халаалт нь ихэвчлэн дээр байдаг
Зузаан олон давхаргат хөнгөн цагаан тугалган цаас эсвэл том гагнуурын талбайн хувьд нэг шаттай хурдан халаах нь гадна болон дотор давхаргын температурын зөрүүг үүсгэж болзошгүй. Алхам халаалт нь ажлын хэсгийг жигд халаах боломжийг олгодог бөгөөд орон нутгийн хэт халалт эсвэл дотоод холболтын хангалтгүй байдлыг бууруулдаг.
Алхам халаалтын зорилго нь процессыг шаардлагагүй төвөгтэй болгох явдал биш юм. Энэ нь температур, даралт, цаг хугацааг бүхэлд нь холбох интерфэйс дээр илүү тогтвортой ажиллахад тусалдаг.
Асуудлын төрөл 4: Машины нөхцөл байдал нь гагнуурын бодит үр дүнд нөлөөлдөг
Бодит температур нь тогтоосон температураас ялгаатай байж болно
Машин дээр үзүүлсэн температур нь хөнгөн цагааны холболтын интерфейс дэх бодит температуртай үргэлж ижил байдаггүй. Мэдрэгчийн байрлал, халаах арга, хавтангийн төлөв байдал, дулаан дамжуулах зам зэрэг нь гагнуурын талбайн бодит температурыг тогтоосон утгаас бага эсвэл өндөр болгох боломжтой.
Хэрэв ижил тохиргооны дагуу чанар өөрчлөгдвөл температурын хяналтын систем, температурын хариу үйлдэл, халаалтын элементүүд болон хавтангийн байдлыг шалгана уу. Бодит температурын цонхыг дахин баталгаажуулахын тулд процессын баталгаажуулалт шаардлагатай байж болно.
Наалттай эсвэл тогтворгүй дарах механизм нь даралтын муруйд нөлөөлж болно
Хэрэв дарах систем нь наалдсан хөдөлгөөнтэй, чиглүүлэгч төмөр замын элэгдэл, тогтворгүй пневматик эсвэл гидравлик удирдлагатай эсвэл хэвийн бус даралтын хариу үйлдэлтэй бол гагнуурын үед даралт тогтворгүй байж болно. Хөнгөн цагааны уян холбогчийг диффузийн гагнуур нь тогтмол даралтыг шаарддаг бөгөөд даралтын хэлбэлзэл нь давхаргын холболтод шууд нөлөөлдөг.
Хэрэв давхарга нь өөр өөр байршилд илэрч, багцын тууштай байдал муу байвал дарах механизмыг сайтар шалгах хэрэгтэй.
Битүүмжлэл эсвэл хамгаалалт муу байгаа нь гагнуурын явцад исэлдүүлэх боломжийг олгодог
Өндөр температурт хөнгөн цагаан нь илүү амархан исэлддэг. Хэрэв машин нь битүүмжлэл муутай, агаар гагнуурын хэсэгт орвол хөнгөн цагаан тугалган цаас нь халаах явцад исэлдсээр байж, холболтын чанарыг бууруулдаг.
Өндөр шаардлага{0}}хөнгөн цагааны уян холбогч төслүүдийн хувьд тоног төхөөрөмж нь тогтвортой битүүмжлэл, хамгаалалтын уур амьсгал эсвэл вакуум нөхцөлтэй эсэхийг шалгана уу. Гадаргуу нь харанхуйлж, исэлдэлт илт, эсвэл багцын холболт тогтворгүй байвал энэ нь ялангуяа чухал юм.
Тасралтгүй ажиллах явцад температурын зөрүү нь багцын тогтворгүй байдлыг үүсгэдэг
Зарим машинууд эхлүүлэх үед зөвшөөрөгдөх дээж гаргадаг боловч тасралтгүй ажилласны дараа давхаргын цоорхой эсвэл гадаад төрхийн өөрчлөлт гарч эхэлдэг. Энэ нь машины дулааны тогтвортой байдал, хөргөлт, хавтангийн температурын зөрүү, эсвэл саатсан температурын хариу үйлдэлтэй холбоотой байж болно.
Масс үйлдвэрлэхэд нэг сайн дээж хангалтгүй. Процессыг зөвхөн нэг эсвэл хоёр дээж гагнахын оронд жижиг хэмжээний тасралтгүй{1}}үйлдвэрлэлийн туршилтаар шалгах хэрэгтэй.
Хөнгөн цагааны уян холбогчийг задлах ажлыг сайжруулах таван практик алхам
Алхам 1: Хөнгөн цагаан тугалган цаасны гадаргуугийн байдал болон ирж буй материалыг дахин шалгана уу
Эхлээд хөнгөн цагаан тугалган цаасны зэрэг, зузаан, хатуулгийн байдал, гадаргуугийн тос, исэлдэлт, гөлгөр, ирмэгийг өргөх, багцын ялгаа зэргийг баталгаажуулна уу. Хувцаслалтын олон асуудал нь машины буруу тохиргооноос илүү хяналтгүй материалын нөхцлөөс эхэлдэг.
Хэрэв материалын багцыг өөрчилсний дараа асуудал нэмэгдвэл гадаргуугийн байдал, зузаанын хүлцэлд анхаарлаа хандуулаарай.
Алхам 2: Давхаргын контактыг баталгаажуулахын тулд-урьдчилан дарах болон байрлуулах бэхэлгээг ашиглана
Диффузын гагнуурын өмнө-хэвлэх эсвэл байршуулах алхамыг нэмэх нь олон давхаргат хөнгөн цагаан тугалган цаасыг жигд, нягт, тогтвортой байлгахад тусална. Энэ нь ялангуяа өргөн, зузаан эсвэл олон давхаргат хөнгөн цагаан уян холбогчдод хэрэгтэй.
Бэхэлгээ нь зөвхөн ирмэг дээр төдийгүй гагнуурын талбайд жигд хүч хэрэглэх ёстой.
Алхам 3: Түүврийн туршилтаар температурын{1}}даралтын-цаг хугацааны цонхыг бий болго
Параметрүүдийг тохируулахдаа зөвхөн туршлагад найдаж болохгүй. Бодит дээж ашиглан температур, даралт, барих хугацааг алхам алхмаар тохируулна. Тохиргоо бүрийн дагуу хальслах бат бэх, суналтын бат бэх, эсэргүүцэл, харагдах байдал, хэв гажилт зэргийг тэмдэглэ.
Сайн үйл явцын цонх нь ганц үнэ цэнэ биш юм. Энэ нь үйлдвэрлэлд дахин давтагдах тогтвортой хүрээ юм.
Алхам 4: Хавтан, бал чулууны хавтан, битүүмжлэл, температурын хяналтын системийг шалгана
Хэрэв параметрийн өөрчлөлт нь үр дүнг сайжруулахгүй бол машины нөхцөл байдлыг шалгана уу. Хавтангийн тэгш байдал, бал чулуун хавтангийн элэгдэл, хэвний зэрэгцээ байдал, даралтын тогтвортой байдал, битүүмжлэлийн байдал, температурын нарийвчлал зэргийг шалгана.
Хэрэв эдгээр асуудлууд шийдэгдээгүй бол параметрийн тохируулга нь зөвхөн түр зуурын сайжруулалтыг өгч болох бөгөөд тогтвортой масс үйлдвэрлэлийг дэмжихгүй.
Алхам 5: Сайжруулалтыг хальслах, суналт, эсэргүүцэл, гулзайлтын туршилтаар шалгана уу
Деламины сайжруулалтыг зөвхөн гадаад төрхөөр нь дүгнэж болохгүй. Давхаргын холболтыг шалгахын тулд хальслах туршилтыг, механик бат бэхийг шалгахын тулд суналтын туршилтыг, цахилгааны тогтвортой байдлыг баталгаажуулахын тулд эсэргүүцэл эсвэл температурын өсөлтийн туршилтыг, уян хатан байдал, урт{1}} найдвартай байдлыг үнэлэхийн тулд гулзайлтын туршилтыг ашиглана уу.
EV-ийн зай, эрчим хүч хадгалах, цахилгаан тоног төхөөрөмжийн хэрэглээний хувьд эдгээр туршилтууд нь зөвхөн харааны хяналтаас илүү ач холбогдолтой юм.
Дүгнэлт
Хөнгөн цагааны диффузын гагнуурын машин нь хөнгөн цагаан уян холбогчийг гагнахад тохиромжтой боловч тогтвортой холболт нь температур эсвэл даралтыг нэмэгдүүлэхээс илүү их зүйлийг шаарддаг. Жинхэнэ сорилт бол хөнгөн цагаан нь тогтвортой ислийн давхаргатай, олон давхаргат тугалган цаас нь нягт уялдаатай байх ёстой, гагнуурын талбайд даралт, температур жигд үйлчилдэг байх ёстой бөгөөд машины нөхцөл, үйл ажиллагаа тогтвортой байх ёстой.
Давхарга үүсэх үед эхлээд гадаргуугийн бэлтгэл, давхаргын контакт, хавтангийн байдал, температурын-даралтын цонх, машины битүүмжлэл, гагнуурын дараах-хөргөлт зэргийг шалгана уу. Дараа нь хальс, суналт, эсэргүүцэл, гулзайлтын туршилтаар сайжруулалтыг шалгана уу.
Сонгож буй үйлчлүүлэгчдэд зориулсанхөнгөн цагаан диффузын гагнуурын машин, машиныг сонгохдоо зөвхөн тонн, температур, үнэд тулгуурлаж болохгүй. Тоног төхөөрөмж нь таны хөнгөн цагаан тугалган давхаргын тоо, нийт зузаан, гагнуурын талбай, чанарын стандарт, үйлдвэрлэлийн мөчлөгт тохирсон эсэхийг баталгаажуулах нь илүү чухал юм. Бодит дээжийн гагнуур ба процессын баталгаажуулалт нь машиныг хөнгөн цагаан уян холбогч үйлдвэрлэхэд тохиромжтой эсэхийг баталгаажуулах хамгийн найдвартай арга юм.