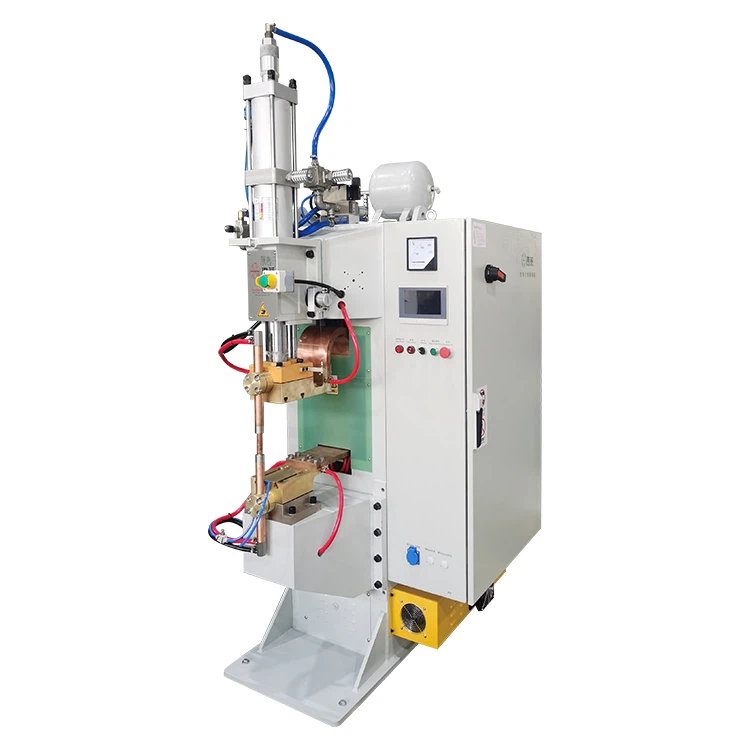
Самар гагнуур нь автомашины эд анги, гэр ахуйн цахилгаан хэрэгсэл, металл үйлдвэрлэлд өргөн хэрэглэгддэг. Гэсэн хэдий ч хагарал үүссэн тохиолдолд энэ нь ихэвчлэн дахин боловсруулалт хийх, үр ашиг буурах, материалын хог хаягдал, тэр ч байтугай багц{1}}түвшинд татгалзахад хүргэдэг. Олон үйлдвэрүүд материалын тогтворгүй байдал эсвэл операторын алдааг буруутгадаг боловч гол асуудал нь илүү хялбар-гагнуурын процессын хяналт хангалтгүй, гагнуурын тоног төхөөрөмж хангалтгүй байдаг.


Өргөн цар хүрээтэй үйлдвэрлэлийн мэдээлэлд үндэслэн би үүнийг зөв гэж олсонспот гагнуурын машин, зөв параметрийн тохиргоо, үндсэн засвар үйлчилгээ хийснээр хагарлын хурдыг бууруулж болно80–95%.
Энэ нийтлэл нь бодит шалтгааныг задлан шинжилж, практик, үйлдвэрийн-бэлэн шийдлүүдийг өгдөг.
1. Самар гагнуурын хагарлын гурван үндсэн шалтгаан
1. Тогтворгүй гагнуурын гүйдэл
Хэрэв гагнуурын гүйдэл хэт өндөр байвал самрын талбай хэт халж, гагнуурын хэсэг хэт их хэмжээгээр өргөжиж, хөргөх явцад хагарал үүсдэг.
Хэрэв гүйдэл хэтэрхий бага байвал бөөм нь зөв үүсээгүй тул угсралтын явцад гагнасан самар эвдэрдэг.
Хуучин гагнуурын машинд тохиолддог нийтлэг асуудлууд:
- Одоогийн хэлбэлзэл 10% -иас их
- Удаан хариу өгөх хугацаа
- Дулааны орцыг хянах чадваргүй
- Орчин үеийн MFDC (дунд давтамжийн инвертер) спот гагнуурчид ±1% хүрч чадна одоогийн тогтвортой байдал нь хагарлын эрсдлийг эрс багасгадаг.
2. Гагнуурын даралт буруу
Бага даралт → муу холбоо → өндөр эсэргүүцэл → орон нутгийн хэт халалт → хагарал
Хэт их даралт → самрын деформаци → стрессийн концентраци → угсралтын явцад хагарал үүсдэг
Хамгийн чухал нь даралтын муруй нь даралтын утгаас илүү чухал юм.
Нарийвчилсан спот гагнуурчид дараахь зүйлийг хангадаг.
- Бодит{0}}даралтын санал хүсэлт
- Олон{0}}шатлалт даралтын програмчлал
- Автомат динамик нөхөн олговор
- Энэ нь гагнуурын үйл явцын туршид самарыг бат бөх байлгах боломжийг олгоно.
3. Электродын нөхцөл байдал муу
Хэрэв электродын таг нь элэгдэж, жигд бус байвал үр дүн нь:
- Эсэргүүцлийн өөрчлөлт
- Дулааны жигд бус хуваарилалт
- Гагнуурын сул хэсэг
- Халуунд өртсөн бүсэд-бичил хагарал-
Салбарын мэдээллээс харахад самрын гагнуурын хагарлын 32% нь электродын элэгдлээс үүдэлтэй байдаг.
1. Гагнуурын параметрүүдийг оновчтой болгох
M6–M10 самарны үндсэн параметрүүдийг доор харуулав.
| Параметр | Санал болгож буй муж |
| Одоогийн | 180–320A |
| Гагнуурын цаг | 3-60 мс |
| Гагнуурын цаг | 2.0-3.5 кН |
| Электродын диаметр | 6-12 мм |
Өндөр нарийвчлалтай гагнуурын{0}систем нь дараахь зүйлийг агуулна.
- Одоогийн бодит-цагт хяналт
- 1 мс-төвшний санал хүсэлтийн хяналт
- Материалын хүлцлийн автомат нөхөн олговор
Эдгээр хяналтын тусламжтайгаар гагнуурын тууштай байдал 40% ба түүнээс дээш хувиар сайжирна.
2. Электродын засвар үйлчилгээ (Хагарал үүсэхээс урьдчилан сэргийлэхэд чухал ач холбогдолтой)
Санал болгож буй ажлын урсгал:
- 50-100 самар тутамд электродыг шалгана
- Элэгдэл, хэв гажилт ажиглагдсан тохиолдолд нөхөн сэргээх
- Өдөр бүр электродын шалгалт тохируулга хийх
- Ашиглалтын хугацааг 2-3 × уртасгахын тулд CuCrZr электродыг ашигла
Зөвхөн электродыг сайн нөхцөлд байлгах нь хагарлыг 30-50% бууруулдаг.
3. Ажлын хэсгийн гадаргуугийн боловсруулалт
Гадаргуу нь дараахь зүйлийг агуулж байвал ан цав үүсэх эрсдэл эрс нэмэгддэг.
- Тос эсвэл тос
- Зэв эсвэл оксидын давхарга
- Чийг
- Тэгш бус бүрэх (жишээлбэл, цайр, никель)
Санал болгож буй эмчилгээний алхамууд:
- Тосыг арилгахын тулд архи, цэвэрлэгээний бодис хэрэглээрэй
- Хэрэв исэлдэлт байгаа бол хөнгөн зүлгүүр эсвэл сойз
- Гадаргууг үргэлж хуурай, цэвэр байлга
Гадаргууг зөв бэлтгэх нь гагнуурын бат бөх чанарыг 15-25% -иар нэмэгдүүлдэг.
4. Гагнуурын өмнө хангалттай даралт- хийнэ
Урьдчилан{0}}даралт нь тусалдаг:
- Холбоо барих эсэргүүцлийг тогтворжуулах
- Илүү жигд гагнуурын цул үүсгэх
- Хэт халалт болон бичил{0}}хагарал үүсэхээс сэргийлнэ
Орчин үеийн гагнуурын машинууд нь:
- Урьдчилан-даралт / Гагнуурын даралт / Барьцах даралтын - 3-үе шатыг хянах
- Бодит-цагт даралтын тохируулга
- Самрын өндрийн автомат нөхөн олговор
Гарын авлагын системтэй харьцуулахад хагарлын хурдыг 70% -иар бууруулах боломжтой.
3. Үйлдвэрүүдэд хэрэгжүүлэх зөвлөмж
1. Стандартчилагдсан параметрийн номын сан байгуулах
Самрын хэмжээ, зэрэглэл, өнгөлгөө, материалаар ангилна:
- Нүүрстөрөгчийн ган M6/M8/M10
- Зэвэрдэггүй ган самар
- Цайр{0}}бүрсэн эсвэл никель бүрсэн самар
Стандартчилал нь өөрчлөлтийн үр ашгийг 20-30% сайжруулдаг.
2. Электродын удирдлагын тогтолцоог бий болгох
Хэрэгжүүлэх:
- Электродын ашиглалтын хугацааны бүртгэл
- Долоо хоног бүр электродын хэлбэрийг шалгах
- Хөргөх усны урсгалын хяналт (4 л/мин-ээс их буюу тэнцүү)
- Хамгийн бага электродын диаметр дохиолол
Энэ нь шаардлагагүй сул зогсолт, багцын согогоос сэргийлнэ.
3. Үйлдвэрлэлийн шугам дээр SPC (Статистикийн үйл явцын хяналт)-ыг хэрэглэнэ
Дараахыг дагаж мөрдөх:
- Одоогийн хэлбэлзэл
- Даралтын муруй тогтвортой байдал
- Гагнуурын суналтын бат бэх
- Цацах хурд
SPC нь согог хуримтлагдахаас өмнө шилжилт хөдөлгөөнийг эрт илрүүлэх боломжийг олгодог.
4. Операторын сургалтын систем
Сургалтын сэдэв нь дараахь зүйлийг агуулсан байх ёстой.
- Зөв электродыг сонгох
- Самрын хэв гажилтыг тодорхойлох
- Гагнуурын параметрүүдийг тохируулах
- Гагнуурын нийтлэг согогийг оношлох
Бэлтгэгдсэн операторуудын тусламжтайгаар шугамын тогтвортой байдал 20% ба түүнээс дээш хувиар нэмэгддэг.
Дүгнэлт
Орчин үеийн спот гагнуурын төхөөрөмжийг нэвтрүүлж, стандартчилсан процессын хяналтыг хэрэгжүүлснээр:
- Хагарлын хурд 80-95% буурна
- Гагнуурын бат бэх 30%+ дээшилдэг
- Дахин засварлах хувь 40-60% буурдаг
- Шугамын үр ашиг 15-25% нэмэгддэг
Зөв тохируулагдсан спот гагнуурчин-шинжлэх ухааны үзүүлэлтүүд болон засвар үйлчилгээтэй хослуулсан- нь аливаа үйлдвэрт тогтвортой, өндөр бат бөх-самрын гагнуур хийх үндэс суурь юм.
Гагнуурын дэвшилтэт технологид хөрөнгө оруулалт хийх, үйл ажиллагааны зөв аргыг эзэмших нь бүтээгдэхүүний чанарыг сайжруулаад зогсохгүй тоног төхөөрөмжийн эвдрэлийг бууруулж, аж ахуйн нэгжүүдэд эдийн засгийн ихээхэн үр өгөөжийг өгдөг. Зөвшөөрьеспот гагнуурын машинтохируулга нь самар гагнуурын хагарлаас урьдчилан сэргийлэх, үйлдвэрлэлийн үйл ажиллагааг жигд, үр ашигтай явуулах найдвартай туслах болно.