Танилцуулга
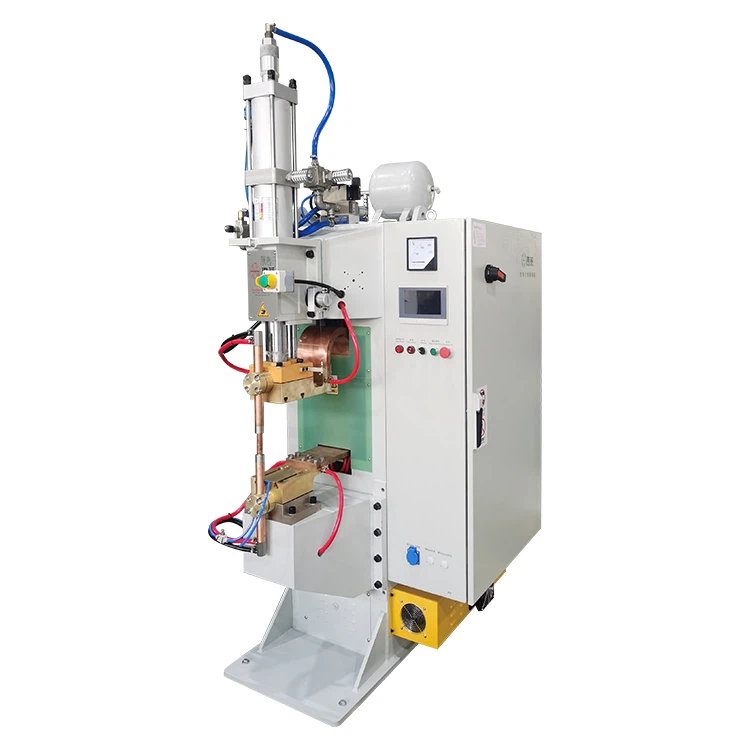
Аж үйлдвэрийн үйлдвэрлэлд,дунд давтамжийн спот гагнуурын машинЭдгээр нь гагнуурын үр ашигтай, тогтвортой гүйцэтгэлийн ачаар автомашин, гэр ахуйн цахилгаан хэрэгсэл, цахилгаан хэрэгсэл зэрэг салбарт чухал тоног төхөөрөмж болсон. Гэсэн хэдий ч гагнуурын чанар нь зөвхөн тоног төхөөрөмжийн гүйцэтгэлээс хамаардаг төдийгүй параметрийн тохиргоотой нягт холбоотой байдаг. Олон аж ахуйн нэгжүүд параметрийн оновчлолыг үл тоомсорлосноос болж гагнуурын гэмтэл, үр ашиг багатай байдаг. Энэ нийтлэл нь дунд давтамжийн спот гагнуурын машинуудын параметрийг тохируулах аргуудад анхаарлаа төвлөрүүлж, операторуудад үндсэн техникийг хурдан эзэмшихэд нь туслах практик удирдамжийг өгөх болно.
I. Гагнуурын гүйдэл: Гагнуурын гүнийг тодорхойлох үндсэн параметр
- Гагнуурын гүйдэл нь дунд давтамжийн спот гагнуурын машинуудын хамгийн чухал үзүүлэлтүүдийн нэг бөгөөд бөөм үүсэх, гагнуурын бат бөх байдалд шууд нөлөөлдөг. Тохируулахдаа дараах зарчмуудыг баримтална.
- Материалыг тааруулах зарчим: Материалын төрөл, зузаанаас хамааран гүйдлийг тохируулна.
- -Алхам{1}}алхамаар дибаг хийх арга: Туршилтын гагнуурыг бага гүйдлээр эхлүүлнэ үү (нэрлэсэн утгын 60% гэх мэт), гагнуурын цэгүүд нь шүрших эсвэл виртуал гагнуур харуулж байгаа эсэхийг ажиглаарай. Согог гарах хүртэл гүйдлийг аажмаар нэмэгдүүлж, эцсийн утга болгон 5%-10%-иар бууруулна.
- Урьдчилан сэргийлэх:
- Хэт их гүйдэл нь ялангуяа хатуу хяналт шаарддаг цайрдсан хуудас, хөнгөн цагаан хайлш зэрэг материалд-түлэгдэх эсвэл цацагдахад хүргэдэг.
- Хэт бага гүйдэл нь виртуал гагнуур үүсгэж болзошгүй бөгөөд үүнийг гагнуурын хугацааг уртасгах замаар нөхөж болно (доороос үзнэ үү).
II. Гагнуурын цаг: "Алтан харьцаа" дулааны оролт ба үр ашгийг тэнцвэржүүлэх
- Гагнуурын хугацаа ба гүйдэл нь дулааны орцыг тодорхойлдог бөгөөд материалын шинж чанарын дагуу уян хатан тохируулах шаардлагатай.
- Үндсэн тохиргоо:
- Нимгэн хавтан (0.5-1мм): Гагнуурын хугацааг 0.05-0.1 секундын хооронд хянах.
- Зузаан хавтан (2-6мм): Гагнуурын хугацааг 0.2-0.5 секунд хүртэл сунгах боломжтой боловч илүү их гүйдэлтэй хослуулах шаардлагатай.
- Динамик тохируулгын техникүүд:
- Халуунд мэдрэмтгий материал{0}}цайрдсан хуудас зэрэг) цайрын давхаргыг ууршуулж, хорт утаа үүсгэхгүйн тулд гагнуурын хугацаа 30 мс-ээс хэтрэхгүй байх ёстой.
- Олон үе шаттай програм- ашиглах үед (урьдчилан халаах + үндсэн гагнуур + зөөлрүүлэх гэх мэт) үйлдвэрлэлийн мөчлөгийг сайжруулахын тулд нийт хугацааг 1 секундын дотор хянах шаардлагатай.
- Хатуу ба зөөлөн үзүүлэлтүүд:
- Хатуу үзүүлэлт (их гүйдэл + богино хугацаа): Зузаан хавтан эсвэл өндөр дулаан дамжилтын материалд тохиромжтой, дулаан дамжуулалтын алдагдлыг бууруулдаг.
- Зөөлөн үзүүлэлтүүд (бага гүйдэл + урт хугацаа): Нимгэн хавтан эсвэл амархан хэв гажилттай материалд тохиромжтой, шүрших эрсдлийг бууруулдаг.
III. Электродын даралт: гагнуурын тогтвортой байдлын "үл үзэгдэх тулгуур"
- Электродын даралт нь материалын контактын эсэргүүцэл ба гагнуурын цэгийн хэлбэрт нөлөөлж, шинжлэх ухааны зохицуулалт шаарддаг.
- Даралтыг тооцоолох томъёо:
- Даралт=хавтангийн зузаан (мм) × 50Н. Жишээлбэл, 1.5 мм ган хавтан нь 75N даралт шаарддаг.
- Тохируулах стратеги:
- Анхны даралтыг санал болгож буй утгын 80%-д тохируулж, гагнуурын цэгүүд жигд байгаа эсэхийг ажиглаарай.
- Хэрэв цацсан бол даралтыг зохих ёсоор нэмэгдүүлэх (санал болгож буй утгын 10% -иас хэтрэхгүй); гагнуурын цэгүүд хэт гүн байвал даралтыг бууруулна.
- Урьдчилан сэргийлэх:
- Хэт их даралт нь электродын элэгдлийг хурдасгаж, үйлчилгээний хугацааг богиносгодог.
- Олон{0}}цэгт гагнуурын хувьд нэг талдаа виртуал гагнуур хийхээс сэргийлж, нөгөө талдаа-түлэгдэхгүйн тулд бүх электродуудын синхрон даралтыг хангана.
IV. Бусад гол үзүүлэлтүүд: Амжилтыг нарийвчлан тодорхойлдог
- Электродын боолт: Электродын диаметрийг тогтмол хэмжиж (элэгдэл 10% -иас хэтэрсэн тохиолдолд солих), тэгш хэмтэй хэлбэрийг (хавтгай, бөмбөрцөг эсвэл конус хэлбэрээр) хадгалах, муу контактаас үүссэн виртуал гагнуураас зайлсхийх.
- Спот гагнуурын хөргөлтийн систем: Гөлгөр усны хөргөлтийн системийг хангаж, электродын температурыг 80 хэмээс доош хянаж, хэт халалтын хэв гажилтаас сэргийлнэ.
- Урьдчилан -даралт ба барих хугацаа:
- Даралтын өмнөх- хугацаа (0.1-0.3 секунд): Ажлын хэсэг тохирохыг баталгаажуулж, цацагдахыг багасгана.
- Барих хугацаа (0.1-0.2 секунд): Гагнуурын цэгийг хөргөх, хатууруулах, бат бөх чанарыг сайжруулахад тусална.
V. Дибаг хийх үйл явц: Туршилтын гагнуураас масс үйлдвэрлэл хүртэл
- Туршилтын гагнуурын үе шат: Материалын шинж чанарын дагуу параметрүүдийг эхлээд тохируулж, татах туршилтаар гагнуурын бат бэхийг шалгана уу (мэргэшсэн стандарт: зүсэлтийн хүч нь үндсэн материалын 70%-иас их буюу тэнцүү).
- Нарийн-тохируулга Оновчлол: Гагнуурын цэгийн харагдах байдлыг (цөмийн диаметр, гадаргуугийн тэгш байдал) ажиглаж, хамгийн тохиромжтой үр дүнд хүрэх хүртэл гүйдэл, цаг эсвэл даралтыг аажмаар тохируулна уу.
- Масс үйлдвэрлэлийн баталгаажуулалт: 100 гагнуурын цэгийг тасралтгүй гаргасны дараа параметрийн тогтвортой байдлыг хангахын тулд 10% -ийг хальслах туршилтыг санамсаргүй байдлаар шалгана.
Дүгнэлт: Параметрийн тохиргоо нь үр ашигтай гагнуурын үндэс юм
Параметрийн тохиргоодунд давтамжийн спот гагнуурын машинЭнэ нь зөвхөн тоон тохируулга биш, харин материалын шинж чанар, тоног төхөөрөмжийн гүйцэтгэл, үйл явцын шаардлагуудын цогц тэнцвэр юм. Гүйдэл, цаг хугацаа, даралт зэрэг үзүүлэлтүүдийг шинжлэх ухааны үндэслэлтэйгээр тогтоосноор гагнуурын үр ашгийг 30%-иас дээш сайжруулаад зогсохгүй бүтээгдэхүүний чанарын түвшинг салбарын жишиг түвшинд 99.5%-д тогтворжуулах боломжтой.