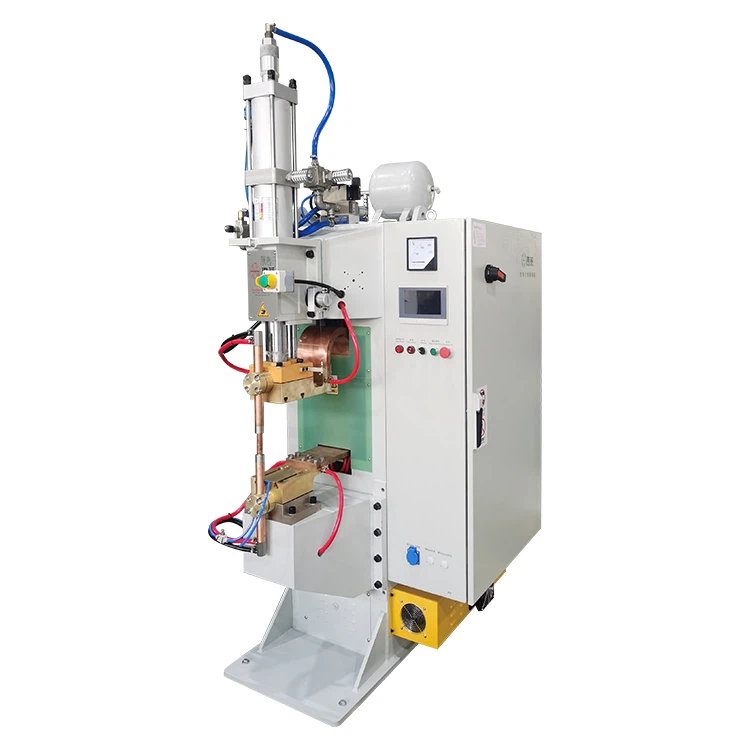
Шинэ эрчим хүч, цахилгаан эрчим хүч, фотоволтайк энергийн хуримтлал зэрэг хурдацтай хөгжиж буй салбарт полимердиффузын гагнуурын машинуян холбоос, цахилгаан шин болон бусад чухал бүрэлдэхүүн хэсгүүдийг холбох чухал тоног төхөөрөмж болсон. Энэхүү технологи нь агаарын орчинд молекулын түвшний диффузын холбоог бий болгохын тулд температур, даралтыг нарийн хянах замаар үр ашиг, байгаль орчинд ээлтэй байдлаар ихээхэн давуу талтай.
Гэсэн хэдий ч, гагнуурын гадаргуу дээр бичил хоосон зай үүсэх нь олон үйлдвэрлэгчдийн хувьд нийтлэг бөгөөд байнгын сорилт юм. Эдгээр бичил хоосон зүйлс нь бүтээгдэхүүний гадаад төрхийг алдагдуулаад зогсохгүй цахилгаан дамжуулах тогтвортой байдал, аюулгүй байдлыг эрс бууруулж, бүтээгдэхүүний урт хугацааны найдвартай байдалд шууд нөлөөлдөг.


Энэ сорилтыг шийдвэрлэхийн тулд компаниуд системтэй шийдэл шаарддаг. Энэ нийтлэл нь бичил хоосон зай үүсэх үндсэн шалтгааныг судалж, "Таван{2}}Алхам" үйл явцыг оновчтой болгох стратегийг нарийвчлан гаргаж, салбарын үндсэн үзүүлэлтүүдийн жишиг үзүүлэлтүүдийг гаргаж, эцэст нь хэрэглэгчдэд бичил-хамгийн өндөр чанарын бохирдол үүсэхээс урьдчилан сэргийлэх өндөр чанартай диффузын гагнуурын машиныг хэрхэн сонгох талаар зааварчилгаа өгөх болно. эрчим хүчний шинэ салбарын хөгжил.
Яагаад локалчлагдсан бичил{0}}хоосон зай нь диффузийн гагнуурт үүсдэг вэ?
Полимер диффузын гагнуурын мөн чанар нь дулааны энерги ба даралтыг ашиглан атомууд эсвэл молекулуудын харилцан тархалтыг үе мөчний интерфэйсээр дамжуулж, металлургийн холбоо үүсгэдэг. Микро-хоосон зай байгаа нь энэ холболтын үйл явц нь локалчлагдсан хэсгүүдэд саад болсон эсвэл бүрэн бус байсныг харуулж байна. Микро-хүчингүй асуудал нь ихэвчлэн дөрвөн үндсэн хүчин зүйлээс шалтгаалдаг:
Гадаргуугийн цэвэр байдал - үл тоомсорлож буй "хамгаалалтын эхний шугам"
Ажлын хэсгүүдийн гадаргуу дээр байгаа тосны толбо, ислийн давхарга, тоос болон бусад бохирдуулагч нь бичил-хоосон зай үүсэх үндсэн шалтгаан болдог. Эдгээр хольц нь гагнуурын явцад бүрэн дэгдэмхийлэх эсвэл гадагшлуулах боломжгүй юм. Эдгээр нь хаалт болж, ажлын хэсгүүдийн молекулуудын хооронд дотно холбоо барих, харилцан тархахаас сэргийлдэг. Энэ нь ялангуяа эрчим хүчний шинэ салбарт түгээмэл хэрэглэгддэг зэс, хөнгөн цагаан зэрэг материалын хувьд үнэн бөгөөд өндөр реактив гадаргуугийн ислийг сайтар арилгаагүй тохиолдолд орон нутгийн бүрэн бус хайлмал болон бичил хоосон зайд шууд хүргэдэг.
Температурын талбайн жигд байдал – -Хэт халалт ба дутуу хөргөлтийн хоорондох худалдаа-
Полимер диффузийн гагнуурын машин дахь температурыг нарийн хянах нь молекулын тархалтад маш чухал юм. Хэрэв төхөөрөмжийн температурын хяналтын систем хангалттай нарийвчлалгүй, гагнуурын гадаргуу дээр жигд бус температурын тархалтад хүргэдэг бол хоёр төрлийн микро{1}}хоосон зай үүсч болно:
- Орон нутгийн хэт халалт: Хэт өндөр температур нь ажлын хэсгийн материал эсвэл гадаргуу дээр шингэсэн ул мөр органик бодисыг ууршуулж, хий үүсгэдэг. Хэрэв эдгээр хийнүүд даралтын дор гадагшилдаггүй бол тэдгээр нь бондын интерфейс дотор жижиг хийн нүх үүсгэдэг.
- -Хөргөлтийн дор нутагшуулсан: Температур хангалтгүй, молекулын идэвхжил бага, тархалтын хурд удаан байдаг. Гагнуурын мөчлөгийн төгсгөлд холбоос нь хангалттай бэхэлгээний хүчийг олж авч чадахгүй бөгөөд энэ нь микро{2}}хоосон зай хэлбэрээр илрэх - хайлуулсан бичил -цоорхойг үлдээдэг.
Даралтын системийн нарийвчлал – Бичил-цоорхойг төгсгөгч
Гагнуурын даралт нь гадаргуугийн бичил харуурын жигд бус байдлыг арилгах, молекулын ойр дотно харилцааг дэмжихэд зайлшгүй шаардлагатай. Хэрэв гагнуурын даралт хангалтгүй эсвэл гагнуурын гадаргуу дээр даралт жигд бус тархсан бол ажлын хэсгүүдийн хоорондох бичил цоорхойг бүрэн нэгтгэх боломжгүй болно. Эдгээр арилгаагүй цоорхойнууд нь микроскопийн түвшинд бичил-хоосон зай мэт харагдана. Цаашилбал, зарим нийлмэл материалд хэт их даралт нь материалын хэт их хэв гажилт, шахалтад хүргэдэг бөгөөд энэ нь холболтын чанарт сөргөөр нөлөөлдөг.
Тоног төхөөрөмжийн тогтвортой байдал ба хугацааны параметрүүд – Молекулын диффузийн катализаторууд
Хэрэв полимер диффузийн гагнуурын машин нь төхөөрөмжийн хөгшрөлт, индукцийн ороомог, даралтын систем зэрэг чухал бүрэлдэхүүн хэсгүүдийн гүйцэтгэл муудсан зэрэг асуудлуудаас болж зовж шаналж байвал энэ нь тогтворгүй эрчим хүч, даралтын гаралтад хүргэж, гагнуурын чанарыг шууд алдагдуулна. Үүний зэрэгцээ, хэрэв гагнуурын хугацааг хэт богино тохируулбал молекулууд хангалттай тархалт, үр тарианы өсөлтийг дуусгах хангалттай хугацаа байхгүй бөгөөд энэ нь дутуу холболтын давхарга болон бичил хоосон зай үүсэх далд эрсдэлд хүргэдэг.
Гагнуурын бичил хэсгүүдийг бүрэн арилгах -таван алхамын арга-
Бичил -хоосон зайны асуудлыг шийдвэрлэхийн тулд эх сурвалжаас нь эхлээд дуусгах хүртэлх үйл явцыг зохицуулах системтэй, цогц стратеги шаардлагатай. Процессыг оновчтой болгохын тулд бид энэхүү "Таван{2}}Алхам арга"-ыг ашиглахыг зөвлөж байна:
Нэгдүгээр алхам: Гадаргуугийн өмнөх эмчилгээг эрчимжүүлэх{0}}
Энэ нь бичил{0}}хоосон зайнаас урьдчилан сэргийлэх үндэс суурь юм. Гагнуур хийхээс өмнө ажлын хэсгийн гадаргуугаас тос, хөгц ялгаруулах бодис болон бусад органик хольцыг сайтар зайлуулахын тулд тусгай цэвэрлэгээний бодис хэрэглэх шаардлагатай. Зэс, хөнгөн цагаан зэрэг амархан исэлддэг материалын хувьд ислийн давхаргыг бүрэн арилгахын тулд физик үрэлт эсвэл химийн аргаар даршилж авах шаардлагатай. Ажлын хэсгийн гадаргууг толин тусгал- зэрэг цэвэр байлгах нь молекулын дотно харилцаанд хүрэх урьдчилсан нөхцөл юм.
Хоёрдугаар алхам: Материалын шинж чанарт үндэслэн температурын муруйг оновчтой болгох
Температур нь диффузийн гагнуурын хамгийн мэдрэмтгий параметр юм. Гагнуурын температурыг ажлын материалын хайлах цэг болон дулааны мэдрэмжээс хамааран 0.5 $T_m$-аас 0.7 $T_m$ (энд $T_m$ нь хайлах цэг) хооронд нарийн хянах ёстой. Хамгийн гол нь гагнуурын бүх гадаргуу дээрх температур жигд жигд байх ёстой. Орон нутгийн хэт халалт эсвэл дутуу хөргөлтөөс сэргийлэхийн тулд PID алгоритм болон бүсийн температурын хяналт бүхий халаалтын системийг ±10 градус буюу түүнээс дээш (жишээ нь ±1 градус) температурын хяналтын нарийвчлалыг хадгалахыг зөвлөж байна.
Гуравдугаар алхам: Даралтын градиентийг нарийн тохируулна уу
Даралт нь зөвхөн хангалттай төдийгүй жигд тогтвортой байх ёстой. Ажлын хэсгийн урсацын бат бэх ба зузаан дээр үндэслэн даралтын оновчтой хязгаарыг тогтоох шаардлагатай (үйлдвэрлэлийн тодорхойлолтууд нь ихэвчлэн 20-50 кг/см² буюу 2-5 МПа хооронд байдаг). Энэ даралт нь хэт их макроскопийн шахалт үүсгэхгүйгээр бичил харуурын гадаргуугийн тэгш бус байдлын хуванцар хэв гажилт үүсгэх хангалттай өндөр байх ёстой. Серво-цахилгаан даралтын системийг ашиглахыг зөвлөж байна. Уламжлалт пневматик эсвэл гидравлик системтэй харьцуулахад servo системүүд нь илүү жигд, илүү нарийвчлалтай даралтыг ачаалж, барьж, бичил цоорхойг бүрэн арилгах боломжийг олгодог.
Дөрөвдүгээр алхам: Тоног төхөөрөмжийн байнгын шалгалтын механизмыг бий болгох
Тоног төхөөрөмж нь үйл явцын тээврийн хэрэгсэл юм. Индукцийн ороомог, даралт мэдрэгч, халаалтын элементүүд, температурын хяналтын модулиудад анхаарлаа төвлөрүүлж, тогтмол засвар үйлчилгээ, хяналтын горимыг бий болгох шаардлагатай. Даралтын системийн даралтыг нөхөх функцэд онцгой анхаарал хандуулж, тоног төхөөрөмж тогтвортой ажиллаж байгаа эсэхийг шалгаарай. Энэ нь өндөр температурт материалын бага зэргийн хэв гажилт, мөлхөгчийг үл харгалзан нягт холбоо барихад амин чухал юм.
Тавдугаар алхам: Тархалтыг хадгалах хугацааг үндэслэлтэй уртасгах
Молекулууд бүрэн тархаж, үр тарианы өсөлтийг дуусгахад хангалттай хугацаатай байхын тулд гагнуурын хугацааг материалын шинж чанар, зузаан дээр үндэслэн зохих ёсоор сунгах хэрэгтэй. Гагнуурын хугацааг уртасгах нь үйлдвэрлэлийн мөчлөгийг бага зэрэг нэмэгдүүлэх боловч бичил хоосон зайг арилгах, холболтын бат бэх, дамжуулах чанарыг сайжруулах чухал алхам юм. Чанарыг баталгаажуулах хамгийн богино үр дүнтэй хугацааг жижиг-багцын туршилтаар тодорхойлох ёстой.
Зэс ба хөнгөн цагааны диффузийн гагнуурын үйл явцын ердийн параметрүүд
Шинэ эрчим хүч, эрчим хүчний салбарт зэс, хөнгөн цагаан тугалган цаас нь гагнуурын үндсэн материал болдог. Тэдний термофизикийн шинж чанарын мэдэгдэхүйц ялгаа нь процессын тодорхой параметрүүдийг шаарддаг. Дараахь хүснэгтэд практик хэрэглээний ердийн лавлагааны өгөгдлийг харуулав.
| Ажлын хэсгийн материал | Хэрэглээний ердийн хувилбар | Санал болгож буй температурын хүрээ | Санал болгож буй даралтын хүрээ | Ердийн барих хугацаа | Гол ялгах хүчин зүйл |
| Зэс тугалган цаас | Өндөр{0}}цахилгаан дамжуулалт, том гүйдлийн шин | 480 градус ~ 580 градус (750K ~ 850K) | 30 ~ 50 кг/см² | 10 ~ 30 минут | Өндөр хайлах цэг нь өндөр температур, илүү урт тархах хугацаа шаарддаг. |
| Хөнгөн цагаан тугалган цаас |
Фотоволтайк эрчим хүч хадгалах систем, батерейны уян холбоос |
350 градус ~ 440 градус | 20 ~ 40 кг/см² | 5 ~ 15 минут | Доод хайлах цэг нь хэт исэлдэлт, хэв гажилтаас сэргийлэхийн тулд температурыг нарийн хянах шаардлагатай. |
Дээрх өгөгдөл нь салбарын лавлагааны хүрээг харуулж байна. Тодорхой параметрүүдийг ажлын хэсгийн зузаан, давхаргын тоо, тоног төхөөрөмжийн гүйцэтгэлд үндэслэн технологийн туршилтаар тодорхойлох ёстой.
Чанарын шаардлагад үндэслэн диффузийн гагнуурын машиныг хэрхэн сонгох вэ
Микро{0}}хоосон асуудлуудыг үндсээр нь шийдвэрлэхийг зорьж буй компаниудын хувьд өндөр-чанартай, өндөр-нарийвчлалтай диффузын гагнуурын машин сонгох нь хамгийн чухал зүйл юм. Худалдан авахдаа эдгээр гурван үндсэн техникийн үзүүлэлтэд анхаарлаа хандуулаарай.
Температурын хяналтын нарийвчлалд анхаарлаа хандуулаарай: PID бүсийн хяналт ба ±10 градусын үйлдвэрлэлийн суурь үзүүлэлт
Дээд зэргийн диффузийн гагнуурын машин нь нарийн, жигд, хяналттай халаах чадвартай температурын хяналтын системтэй байх ёстой.
- Температурын хяналтын нарийвчлал:Температурын хяналтын нарийвчлал ±10 градусын дотор байх төхөөрөмжийг үргэлж сонгох; дээд{1}}төгсгөлийн програмууд нь ±1 градус шаардаж болно. Энэ нь гагнуурын гадаргуугийн жигд температурыг хангах, орон нутгийн бичил -хоосон зай үүсэхээс урьдчилан сэргийлэх түлхүүр юм.
- Халаалтын арга:Тоног төхөөрөмж нь гагнуурын хавтангийн өөр өөр хэсгүүдийг бие даан хянахын тулд хэд хэдэн бие даасан халаалтын нэгж, мэдрэгчийг ашигладаг бүсийн температурын хяналтын технологийг ашиглаж байгаа эсэхийг үнэлнэ үү.
- Алгоритмын дэмжлэг:Тоног төхөөрөмж нь халаалтын хурдыг тохируулах боломжтой (жишээ нь: 1-20 градус/мин) хүрэхийн тулд дэвшилтэт PID алгоритмуудыг ашиглаж байгаа эсэхийг шалгаарай, өсөлтийн үе шатанд материалыг жигд халааж, дулааны даралтыг бууруулна.
Даралтын системийн тогтвортой байдал: Серво{0}}Цахилгаан ба пневматик
Даралтын системийн сонголт нь бичил -хоосон зайг арилгах бүрэн байдлыг шууд тодорхойлдог.
- Серво{0}}Цахилгаан систем:Серво{0}}цахилгаан даралтын системийг ашиглахыг зөвлөж байна. Энэ нь өндөр нарийвчлалтай мотор болон мэдрэгчээр дамжуулан-давхарт даралтын хаалттай хяналтыг бий болгож, хурдан хариу үйлдэл, тогтвортой даралтыг барьдаг, өндөр нарийвчлал, хүчтэй програмчлах чадварыг санал болгодог. Энэ нь даралтын градиент ачааллыг хэрэгжүүлж, бичил цоорхойг арилгах, хэт хэв гажилтаас урьдчилан сэргийлэх хамгийн оновчтой сонголт болж өгдөг.
- Уламжлалт пневматик/гидравлик:Уламжлалт системүүд нь ихэвчлэн даралтын хэлбэлзэл, жигд байдлыг харуулдаг тул өндөр-нарийвчлал, тэг-микро{2}}хүчингүй гагнуурын шаардлагыг хангахад хэцүү болгодог.
Брэндийн бат бөх байдал, эрх бүхий гэрчилгээ
Тоног төхөөрөмжийг сонгохдоо ханган нийлүүлэгчийн туршлага, найдвартай байдлыг харгалзан үзэх шаардлагатай.
- Эрх бүхий гэрчилгээ:Тоног төхөөрөмж үйлдвэрлэгч нь ISO9001 Чанарын удирдлагын тогтолцооны гэрчилгээ, Үндэсний 3С гэрчилгээ, CE гэрчилгээ авсан эсэхийг баталгаажуулна уу. Эдгээр нь бүтээгдэхүүний чанар, аюулгүй байдлын үндсэн баталгаа юм.
- Зах зээлийн эзлэх хувь ба салбарын туршлага:Брэндийн зах зээлд эзлэх хувь, салбар дахь амжилттай кейс судалгааг судлах. Жишээлбэл, зах зээлд 5000 гаруй нэгжтэй брэнд нь тоног төхөөрөмж, технологийн технологийн хувьд илүү боловсронгуй болж, үйл явцын талаар илүү найдвартай зааварчилгаа, борлуулалтын дараах-үйлчилгээг санал болгодог нь эргэлзээгүй.
- Мэргэжлийн батламж: ПҮндэсний өндөр-технологийн аж ахуйн нэгжүүд эсвэл "Мэргэшсэн, боловсронгуй, ялгаатай, шинэлэг" (SRDI) аж ахуйн нэгжүүд гэж хүлээн зөвшөөрөгдсөн үйлдвэрлэгчдийг эрэмбэлэх, учир нь энэ нь технологийн судалгаа, инновацийн чиглэлээр тэдний мэргэжлийн эрх мэдлийг илэрхийлдэг.
Дүгнэлт
Полимер диффузийн гагнуур дахь орон нутгийн бичил хоосон зайг арилгах нь нэг удаагийн тохируулга биш, харин гадаргууг бэлтгэх, температурын хяналт, даралтын тохируулга, тоног төхөөрөмжийн засвар үйлчилгээ, гагнуурын хугацааг хамарсан системчилсэн инженерийн хүчин чармайлт юм. Эдгээр үйл явцын үндсэн параметрүүдийг эзэмшиж, өндөр{2}}нарийвчлалтай диффузын гагнуурын машиныг зөв сонгосноор компаниуд бичил хоосон зайны эрсдлийг бүрмөсөн арилгаж, цахилгаан дамжуулалтын өндөр дамжуулалт, урт- найдвартай байдлыг хангаад зогсохгүй үйлдвэрлэлийн үр ашиг, бүтээгдэхүүний өрсөлдөх чадварыг эрс нэмэгдүүлж чадна.
Полимер диффузын гагнуурын машиныг зөв сонгох нь илүү найдвартай, аюулгүй, илүү үр ашигтай бүтээгдэхүүний ирээдүйг сонгох явдал юм. Аж ахуйн нэгжүүд эрчим хүчний шинэ салбарын ширүүн өрсөлдөөнд тэргүүлэх байр сууриа хадгалахын тулд үйл явцын зөв арга, сонгон шалгаруулах шалгуурыг эзэмших нь чухал юм.