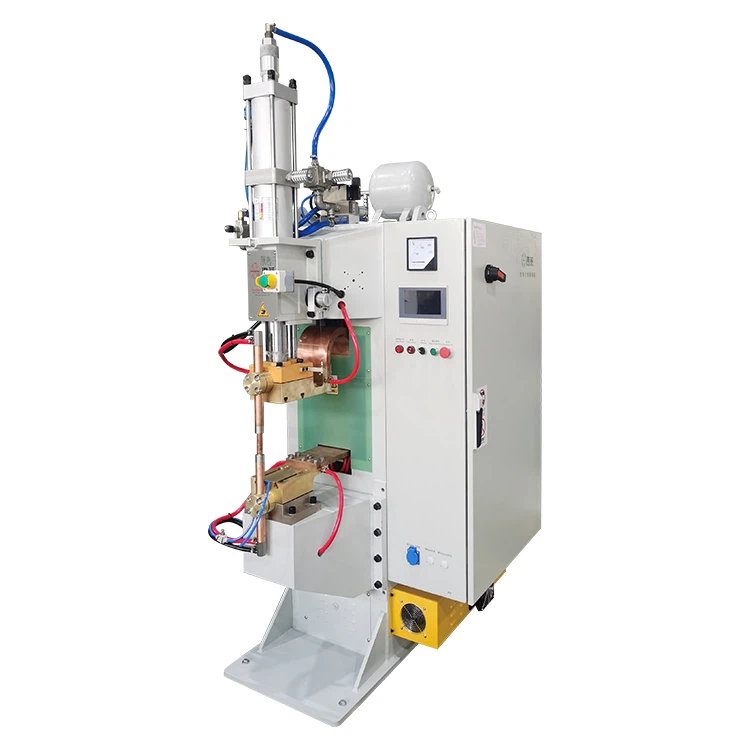
Орчин үеийн аж үйлдвэрийн үйлдвэрлэлдДунд давтамжийн спот гагнуурын машинавтомашины эд анги, шинэ эрчим хүчний батерей, техник хэрэгсэл гэх мэт салбарын үндсэн процессын тоног төхөөрөмж юм. Энэ нь өндөр давтамжийн инвертер технологиор гүйдлийн нарийн зохицуулалт, өндөр дулааны үр ашиг, тогтвортой гагнуурын чанар зэрэг чухал давуу талуудтай холбоотой юм.
Гэсэн хэдий ч параметрийн буруу тохируулга, электродын муу нөхцөл, ажлын хэсгийн гадаргуугийн чанар хангалтгүй зэргээс шалтгаалан хүйтэн гагнуур (хуурамч гагнуур), гадагшлуулах (цацрах), агшилтын хөндий, хагарал зэрэг согогууд байнга гардаг. Эдгээр асуудал нь бүтээгдэхүүний дахин боловсруулалтын хэмжээг нэмэгдүүлээд зогсохгүй аюулгүй байдлын ноцтой асуудалд хүргэж болзошгүй юм.


Салбарын тэргүүлэгч туршлага, техникийн стандартад тулгуурласан энэхүү нийтлэл нь гагнуурын гагнуурын согогийн үндсэн шалтгаануудын -гүнзгий дүн шинжилгээг өгч, өндөр-стандарт, гагнуурын гэмтэлгүй-үйлдвэрлэлд хүрэхэд тань туслах практик оновчтой шийдлүүдийг санал болгож байна.
Үндсэн параметрүүдийн нарийвчлалын тохируулга: Хүйтэн гагнуур, хөөлтийг арилгах үндэс
Спот гагнуурын үйл явц нь үндсэндээ метал хайлж, эсэргүүцлийн халаалтаар гагнуурын цул үүсэх явдал юм. Энэ процесс нь үндсэндээ гүйдэл (I), цаг (T), даралт (P) гэсэн гурван хүчин зүйлээр зохицуулагддаг. Эдгээр хүчин зүйлсийн тэнцвэргүй байдал нь гагнуурын чанарт шууд нөлөөлнө.
Хүйтэн гагнуурын үндсэн шалтгаанууд ба одоогийн нөхөн төлбөрийн стратеги
Хүйтэн гагнуур (эсвэл хуурамч гагнуур) нь гагнуурын цэг нь гадаргуу дээр холбогдсон мэт харагдах боловч дотор нь шаардлага хангасан гагнуур байхгүй эсвэл маш бага хүч чадалтай байдаг. Үндсэн шалтгаан нь дулааны оролт хангалтгүй юм. Хэдийгээр MFDC гагнуурчид тогтвортой гүйдлийн гаралтыг хангадаг боловч тогтоосон гүйдэл хэт бага эсвэл гагнуурын хугацаа хэт богино байвал металлын интерфейс хайлах цэгт хүрэхгүй.
| Материалын төрөл |
Санал болгож буй одоогийн муж (A) |
Гагнуурын хугацаа (мс) | Гол анхаарах зүйлс |
| Зөөлөн ган (1.0мм) | 6,000 - 8,000 | 150 - 250 | Дутуу хөөхөөс сэргийлэхийн тулд тогтвортой даралтыг хангах. |
|
Зэвэрдэггүй ган (1.0мм) |
4,000 - 6,000 | 100 - 200 | Өндөр эсэргүүцэл нь "хатуу хуваарь" (өндөр гүйдэл, богино хугацаа) шаарддаг. |
| Хөнгөн цагаан хайлш (1.0мм) | 18,000 - 25,000 | 40 - 80 | Өндөр дамжуулалт нь маш өндөр, агшин зуурын гүйдэл шаарддаг. |
Практикт суналтын бат бэх хангалтгүй байгаа нь гагнуурын хугацааг зүгээр л сунгахын оронд гагнуурын гүйдлийг 5% -иар нэмэгдүүлэхийг урьтал болго, энэ нь гагнуурын цэгийг хэт исэлдүүлэхэд хүргэдэг.
Албадан гаргах хяналт: Гурван үе шат{0}}Даралтын профайлын шинжлэх ухааны хэрэглээ
Цутгах (цацах) нь материалыг хог хаягдал, электродуудыг гэмтээгээд зогсохгүй гагнуурын хэсэг дотор агшилтын хөндий үүсгэдэг. Судалгаанаас харахад даралтын үзүүлэлтийг оновчтой болгосноор гадагшлуулах хэмжээг уламжлалт 5%-иас -8%-иас 1%-иас доош буулгаж чадна. MFDC гагнуурчид ихэвчлэн олон шат-даралтын хяналтыг дэмждэг; Дараах "гурван үе шаттай" стратегийг санал болгож байна.
- -хэвлэхийн өмнөх үе шат:Электрод ажлын хэсэгтэй шүргэлцсэний дараа ажлын хэсгүүдийн хоорондох зайг бүрэн хаахын тулд{0}}хэвлэхээс өмнө хангалттай хугацаа (ихэвчлэн 150-300 мс) гарга. Хэт их контактын эсэргүүцлийн улмаас гүйдэл хэрэглэх үед даралтын өмнөх хугацаа хангалтгүй байгаа нь тэсрэх бодисыг гадагшлуулахад хүргэдэг.
- Гагнуурын үе шат:Гагнуурын бөөмийг шахалтын дор ургуулахын тулд тогтмол даралтыг барина. Энэ үе шатанд хангалтгүй даралт нь дотоод гадагшлуулах (цацах) үндсэн шалтгаан болдог.
- Барилгын шат:Гүйдэл таслагдсаны дараа электродууд нэмэлт 50-150мс даралтыг барих ёстой. Энэ алхам нь гагнуурын бөөмийг даралтын дор хатууруулах, металлын хөргөлт, агшилтаас үүссэн бичил хагарал, агшилтын хөндийгөөс үр дүнтэй сэргийлдэг тул маш чухал юм.
Электродын удирдлага ба хөргөлтийн систем: Гагнуурын тууштай байдлыг хангах
Электрод нь гагнуурын хэлхээний терминал бөгөөд гүйдлийн нягт ба дулааны хуваарилалтыг шууд тодорхойлдог.
Электродыг солих, солих стандарт журам
Удаан хугацаагаар гагнах нь электродын үзүүрийг зөөлрүүлж, исэлдүүлж, "мөөг" үүсгэдэг. Электродын контактын талбай ихсэх тусам одоогийн нягтрал нь ижил гүйдлийн тохиргооны дор огцом буурч, гагнуурын жижиг хэсгүүдэд хүргэдэг.
- Үйлдвэрийн дохиоллын стандарт: Электродын үзүүрийн диаметр нь анхны загвартай харьцуулахад 20% -иар ихсэх үед түүнийг хувцаслах эсвэл солих шаардлагатай. Статистик мэдээллээс харахад электродын засвар үйлчилгээний стандарт горимыг бий болгосноор гагнуурын хүлээн авах түвшинг ойролцоогоор 15% сайжруулж чадна.
Янз бүрийн материалын хувьд электродын материалыг сонгох нь бас чухал юм. Жишээлбэл, хром циркониум зэс (CuCrZr) электродууд нь зөөлрүүлэх температур, дамжуулах чанар өндөртэй тул хөнгөн цагааны хайлшийг гагнахад хэрэглэхийг зөвлөдөг бөгөөд энэ нь наалдалтыг үр дүнтэй бууруулдаг.
Хөргөлтийн системийн тоон хяналт: Электродын шаталтаас урьдчилан сэргийлэх-
MFDC гагнуурчид өндөр-давтамжтай ажиллах үед их хэмжээний дулаан үүсгэдэг. Хэрэв хөргөлт хангалтгүй бол электродын ашиглалтын хугацааг 60% -иар богиносгож болно. Хөргөлтийн хамгийн тохиромжтой параметрүүдийг хатуу хянаж байх ёстой:
- Оролтын усны температур: 5 хэм - 30 хэм.
- Гаралтын усны температур: 40 хэмээс хэтрэхгүй байх ёстой.
- Усны урсгалын хурд: Минутанд хамгийн багадаа 4-6 литр урсгалыг хангахын тулд урсгал хэмжигч суурилуулахыг зөвлөж байна.
Гадаргуугийн бэлтгэл ба материалын нийцтэй байдал: Үл үзэгдэх чанарын аюулыг арилгах
Ажлын хэсгийн гадаргуугийн цэвэр байдлыг ихэвчлэн операторууд үл тоомсорлодог ч энэ нь контактын эсэргүүцлийн (R) хэлбэлзэлд нөлөөлдөг хамгийн том хувьсагч юм.
Холбоо барих эсэргүүцэлд гадаргуугийн бохирдуулагчийн тоон нөлөөлөл
Тос, зэв, исэл зэрэг нь контактын эсэргүүцлийг даруй 50% - 200%-иар нэмэгдүүлдэг. Энэхүү тогтворгүй эсэргүүцэл нь хяналтгүй гагнуурын халуунд хүргэдэг бөгөөд энэ нь гагнуурын эсвэл хүйтэн гагнуурын -түлэгдэлтэд хүргэдэг. Шинэ эрчим хүчний батерейны гагнуур гэх мэт нарийн талбаруудад контактын гадаргуугийн цахилгаан химийн тууштай байдлыг хангахын тулд гадаргууг спиртээр арчих эсвэл гагнуурын өмнө хэт авианы аргаар цэвэрлэх шаардлагатай.
Хөнгөн цагааны хайлш ба өндөр{0}} бат бэх гангийн тусгай гагнуурын стратеги
- Хөнгөн цагаан хайлш:Гадаргуу нь хөнгөн цагаан ислийн нягт хальс үүсгэдэг (хайлах цэг нь 2000 градусаас дээш). Гагнуурын өмнө механик нунтаглах эсвэл химийн цэвэрлэгээ хийх шаардлагатай бөгөөд MFDC гагнуурчны гүйдлийн огцом өсөлтийн горимтой хослуулан исэлдлийн давхаргыг таслах шаардлагатай.
- Өндөр - бат бэх ган (HSS):Илүү их хайлшлах элементүүдийг агуулдаг бөгөөд хөргөх үед хэврэг бичил бүтэц үүсэх хандлагатай байдаг. Гол гагнуурын импульсийн дараа бага зэргийн "ашиглах импульс" нэмж, давхар{1}}импульсийн гагнуурын процессыг ашиглахыг зөвлөж байна. Энэ нь үлдэгдэл дулааныг-гагнуурын цэгийг газар дээр нь зөөлрүүлэхэд ашиглаж, үе мөчний бат бөх чанарыг эрс сайжруулдаг.
Урьдчилан сэргийлэх засвар үйлчилгээ, алдааг олж засварлах: "Гал унтраах"-аас "Гал түймрээс урьдчилан сэргийлэх" рүү шилжих
Тоног төхөөрөмжийн тогтвортой байдал нь өндөр чанартай гагнуурын үндсэн- нөхцөл юм. Тогтмол жижиг шалгалтууд нь гэнэтийн зогсолтоос 80 гаруй хувийг урьдчилан сэргийлэх боломжтой.
Чухал бүрэлдэхүүн хэсгүүдийн үечилсэн хяналт шалгалтын хуудас
| Хяналтын зүйл | Санал болгож буй давтамж | Стандарт шаардлага |
| Тусгаарлагчийн эсэргүүцэл | Сар бүр | Мегаомметрээр электрод эзэмшигч ба машины биеийн хоорондох тусгаарлагчийг турших; > 2МΩ байх ёстой. |
| Пневматик тогтвортой байдал | Долоо хоног бүр | FRL нэгжийн даралтын хэлбэлзлийг шалгах; хэлбэлзлийг < ±0.02МПа байлгах. |
| Хоёрдогч хэлхээний холболтууд | Өдөр бүр | Уян хатан зэс шунтыг хэт халсан, боолтыг сул байгаа эсэхийг шалгана. |
| Мэдрэгчийн тохируулга | Хагас-жилд | Даралт мэдрэгч ба гүйдлийн хяналтын модулиудын мэргэжлийн шалгалт тохируулга. |
Тоног төхөөрөмжийн нийтлэг эвдрэлийг хурдан оношлох
Хэрэв хөл шилжүүлэгчийг дарсны дараа машин ажиллахгүй бол хянагч руу орох дохионы оролт, ороомог хавхлагын ороомог шатсан эсэхийг шалгана уу. Хэрэв LCD дэлгэц дээр "Гүйдлийн хэт их хязгаар" гарч байвал энэ нь ихэвчлэн хоёрдогч гогцоонд богино холболт эсвэл электродыг ажлын хэсэгт хүчтэй наалдсантай холбоотой байдаг.
Мэргэжилтнүүдийн зөвлөгөө: Өндөр чанартай гагнуурын төхөөрөмжийг-хэрхэн сонгох, худалдан авах вэ
Спот гагнуурчин сонгохдоо зөвхөн үнэд анхаарлаа хандуулахаас гадна түүний EEAT шинж чанарыг анхаарч үзэх хэрэгтэй.
- Хяналтын систем:Тогтмол гүйдэл/Тогтмол эрчим хүчийг хянах чадвартай PLC системүүдийг эрэмбэлэх. Эдгээр систем нь сүлжээний хэлбэлзэл болон электродын элэгдлийг бодит-цаг хугацаанд нөхөж чаддаг.
- Inverter давтамж:1000Гц нь MFDC гагнуурчдын стандарт юм; илүү өндөр давтамж нь одоогийн зохицуулалтын илүү боловсронгуй хариулт гэсэн үг юм.
- Брэндийн дэмжлэг:Сайн тоноглогдсон технологийн лабораторитой (жишээ нь, Сужоу Агера гэх мэт)-үйлдвэрлэгчдийг сонго. Тэд тодорхой материалын дээжийн туршилт, процессын параметрийн удирдамжийг үнэ төлбөргүй өгөх боломжтой бөгөөд энэ нь шинэ хэрэглэгчдэд чухал ач холбогдолтой бөгөөд үйлдвэрлэлийг хурдасгах-болно.
Дүгнэлт
Спот гагнуурын согогийг арилгах нь инженерийн системтэй ажил бөгөөд операторууд зөвхөн "параметрийн тохируулга" төдийгүй "тоног төхөөрөмжийн засвар үйлчилгээ", "материалын шинж чанарыг" ойлгохыг шаарддаг. Нарийвчилсан параметрийн тохиргоо, стандартчилсан электродын засвар үйлчилгээ, гадаргуугийн хатуу цэвэрлэгээ, тоног төхөөрөмжийн үе үе{1}}хяналт зэргийг хэрэгжүүлснээр компаниуд хаягдал хэмжээг мэдэгдэхүйц бууруулж, тоног төхөөрөмжийн ашиглалтын хугацааг уртасгаж, өрсөлдөөнт зах зээлд чанарын давуу талыг бий болгож чадна. Энэхүү гарын авлага нь гагнуурын үйл явцыг шинэ шатанд гаргахад тань туслах үйлдвэрлэлийн практикт үнэ цэнэтэй лавлагаа өгнө гэж найдаж байна.