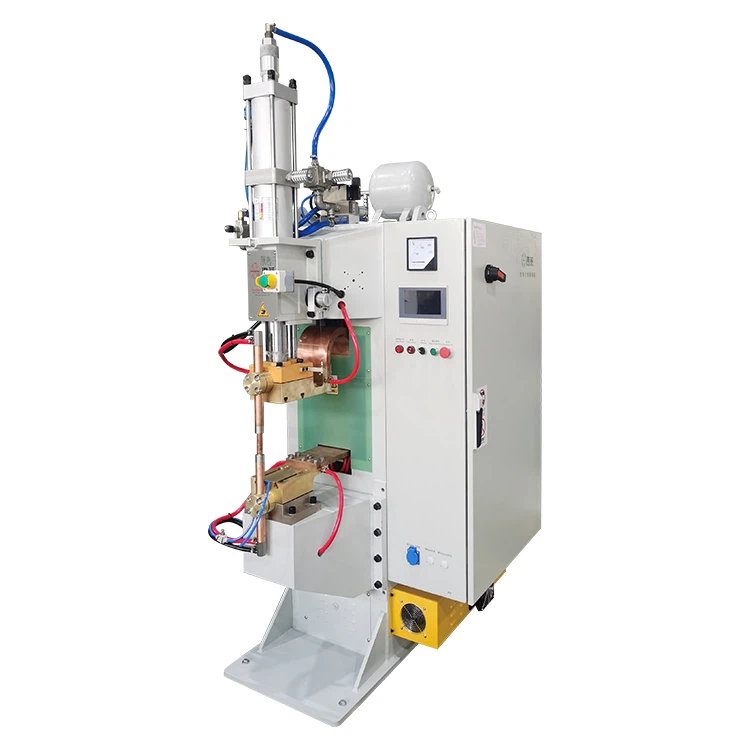
Хэт авианы металл гагнуурын машинзэс, хөнгөн цагаан, никель тууз, терминал, утас бэхэлгээ, батарейны хавчаар, шин болон бусад металл холбоход өргөн хэрэглэгддэг. Энэ нь өндөр давтамжийн механик чичиргээ болон гагнуурын даралтыг ашиглан металлын интерфейс дээр үрэлт, хуванцар хэв гажилт, атомын холболт үүсгэдэг.
Хайлуулах гагнуураас ялгаатай нь хэт авианы металл гагнуур нь ихэвчлэн хатуу{0}}төлөв нэгдэх процесс юм. Металл бүрэн хайлах шаардлагагүй тул халуунд өртөх-бүс бага байна. Энэ нь цахилгаан дамжуулах чанар, хэмжээсийн тогтвортой байдал, гадаргуугийн чанар чухал ач холбогдолтой нарийн электрон төхөөрөмж, шинэ эрчим хүчний батерей, автомашины утас бэхэлгээ, цахилгаан холбогчдод тохиромжтой.
Гэсэн хэдий ч үйлдвэрлэлийн явцад ажлын хэсгийн хэв гажилт, гадаргуугийн эвдрэл үүсч болно. Зарим гагнуур нь бат бэхийн шаардлагад нийцэх боловч хэсэг нь гүн ул мөр, үрчлээ, хагарал, сийрэгжилт, ирмэгийн муруйлт зэргийг харуулж болно. Энэ нь ялангуяа нимгэн зэс хуудас, хөнгөн цагаан тугалган цаас, олон давхаргат батерейны хавтан, никель{2}}бүрсэн эд анги, жижиг терминалуудыг гагнах үед ихэвчлэн тохиолддог.
Ажлын хэсгийн эвдрэлийг хянах нь зөвхөн гагнуурын хүчийг багасгах асуудал биш юм. Энэ нь материалын нөхцөл, эвэрний дизайн, бэхэлгээний тулгуур, гагнуурын параметрүүд, үйл ажиллагаа, хяналтын үйл явцыг зохих ёсоор хянах шаардлагатай.


Хэт авианы металл гагнуурын үед ажлын хэсгүүд яагаад гажиг үүсгэдэг вэ?
Хэт авианы металл гагнуур нь механик чичиргээний энергийг маш богино хугацаанд контактын хэсэгт шилжүүлдэг. Хэрэв эрчим хүч, даралт, тулгуурыг сайн хянахгүй бол ажлын хэсэг нь орон нутгийн хэмжээнд шахагдсан, зураастай, урагдсан эсвэл муруйсан байж болно.
1. Материалын мэдрэмж
Хэт авианы чичиргээнд янз бүрийн металлууд өөр өөр хариу үйлдэл үзүүлдэг. Зэс, хөнгөн цагаан, никель нь ихэвчлэн хэт авианы металл гагнуур ашиглан гагнаж байгаа боловч тэдгээрийн хатуулаг, уян хатан чанар, зузаан, гадаргуугийн төлөв байдал нь ихээхэн ялгаатай байдаг.
Нимгэн, зөөлөн материал нь даралт, чичиргээний дор хонхорхой, гулзайлтын шинж чанартай байдаг. Хатуу материал нь илүү их гагнуурын эрчим хүч шаарддаг боловч хэт их энерги нь хагарал, ирмэгийн хэв гажилт эсвэл хэт их эвэрний тэмдэг үүсгэдэг.
Жишээлбэл, батерейны гагнуурын ажилд хөнгөн цагаан тугалган цаас, зэс тугалган цаас, олон давхаргат тугалган цаас нь ихэвчлэн маш нимгэн байдаг. Гагнуурын процесс нь дээд давхаргыг урах, хэт их шүдний ул мөр үлдээхгүйгээр давхаргын хооронд хүчтэй холболт үүсгэх ёстой.
2.Гадаргуугийн бохирдол буюу исэлдэлт
Хэт авианы гагнуур нь металлын -төмөр{1}}тэй харьцах үр дүнтэй байдлаас хамаарна. Газрын тос, тоос шороо, ислийн давхарга, үлдэгдэл эсвэл жигд бус бүрэх нь гагнуурын интерфейс дэх энергийн дамжуулалтыг бууруулдаг.
Гадаргуу нь цэвэр биш үед операторууд гагнуурын бат бөх чанарыг сайжруулахын тулд далайц, даралт эсвэл гагнуурын хугацааг нэмэгдүүлэхийг оролдож болно. Энэ нь ихэвчлэн асуудлыг улам хүндрүүлдэг. Бохирдол хэвээр үлдэж, ажлын хэсэг нь илүү их механик ачаалал авч, деформацид орох магадлал өндөр болно.
Зэс, хөнгөн цагаан эд ангиудын хувьд гадаргууг цэвэрлэх, ирж буй материалын хяналт нь онцгой чухал юм. Тогтвортой гадаргуугийн чанар нь гагнуурын үйл явцыг хянахад хялбар болгож, эд анги гэмтэх эрсдлийг бууруулдаг.
3. Муу эвэр -хэсэгт тохирох-
Гагнуурын эвэр нь эрчим хүч дамжуулах гол бүрэлдэхүүн хэсэг юм. Түүний хэмжээ, шүдний хэв маяг, холбоо барих талбай, материалын хатуулаг, элэгдлийн байдал зэрэг нь ажлын хэсэгт үзүүлсэн ачаалалд нөлөөлдөг.
Хэрэв эвэр шүд нь хэт хурц эсвэл хэт гүн байвал даралт нь төвлөрч, гүн ул мөр үлдээх эсвэл бүр нимгэн материалыг цоолж болно. Хэрэв эвэр жигд бус зүүгдвэл эрчим хүч нэг талдаа төвлөрч, нэг хэсэгт муу гагнуур хийж, нөгөө талдаа илүү-шахаж болзошгүй.
Нимгэн хуудас, тугалган цаас, олон давхаргат терминал, нарийн дамжуулагч хэсгүүдийн хувьд эвэр нь зөвхөн материалыг "барьж" байх ёстой. Энэ нь мөн гагнуурын хүч, гадаад төрх, зузааныг багасгах, цахилгааны гүйцэтгэлийг тэнцвэржүүлэх ёстой.
4. Буруу гагнуурын параметрүүд
Хэт авианы металл гагнуурын гол үзүүлэлтүүд нь далайц, гагнуурын даралт, гагнуурын хугацаа, гагнуурын эрчим хүч, гох даралт, барих хугацаа зэрэг орно.
Хэрэв далайц хэт өндөр байвал үрэлт ба хуванцар деформаци хэт их болж, материалыг нимгэрүүлж, гадаргууг гэмтээж болно. Хэрэв даралт хэт өндөр байвал эвэр шүд нь хэсэг рүү хэт гүн дарж болно. Хэрэв гагнуурын хугацаа хэт урт байвал эрчим хүчний тасралтгүй оролт нь хэт гагнуур, муруйлт, ирмэгийг гэмтээж болно.
Эдгээр параметрүүд нь хоорондоо харилцан үйлчилдэг. Жишээлбэл, далайцыг нэмэгдүүлэх нь зорилтот энергид хүрэх хугацааг богиносгож болно. Даралт ихсэх нь гагнуурын хугацаа болон материалын хэв гажилтын хэмжээг өөрчилж болно. Ийм учраас параметрүүдийг тусдаа тохиргоо биш харин процессын цонх болгон тохируулах хэрэгтэй.
5. Бэхэлгээний дэмжлэг хангалтгүй
Гагнуурын эрчим хүчийг дангаар нь биш харин бэхэлгээний сул тулгуураас болж хэв гажилтын олон асуудал үүсдэг. Гагнуурын үед ажлын хэсэг нь даралт, чичиргээг хүлээн авах үед эвэр ба дөшний хооронд байрладаг.
Хэрэв дөшний тулгуур нь хэтэрхий жижиг, байрлал нь буруу, хавчих хүч жигд бус эсвэл хэсэгчлэн тулгуургүй бол гагнуурын эргэн тойрон дахь хэсэг нь нугалж, нурж, шилжиж болно.
Хэлбэрийн терминал, атираат эд анги, нимгэн яндан, урт утас бэхэлгээний эд ангиудын хувьд бэхэлгээ нь гагнуурын хэсгийг жигд дэмжиж, гагнуурын үед хөдөлгөөн хийхээс сэргийлнэ.
Ажлын хэсгийн эвдрэлийн нийтлэг шинж тэмдэг
Ажлын хэсгийн эвдрэлийг ихэвчлэн гадаад төрх, хэмжээс, механик гүйцэтгэл, гагнуурын тууштай байдал зэргээр тодорхойлж болно.
1.Гүн гадаргуугийн догол
Гагнасан гадаргуу нь хүнд шүдний тэмдэг, сийрэгжилт, гадаргуугийн урагдах, эсвэл орон нутгийн цооролтыг харуулдаг. Энэ нь нимгэн зэс хуудас, хөнгөн цагаан хуудас, олон давхаргат тугалган цаас, никель бүрсэн хэсгүүдийг гагнах үед түгээмэл тохиолддог. Энэ нь ихэвчлэн хэт их даралт, хурц эвэр шүд, өндөр далайц эсвэл гагнуурын урт хугацаатай холбоотой байдаг.
2.Warping буюу ирмэгийн хэв гажилт
Гагнуурын дараа хэсэг нь тэгш байхаа больсон. Ирмэг нь гагнуурын хэсгийн ойролцоо өргөх, гулзайлгах эсвэл долгионтой төстэй-хэлбэрийг харуулж болно. Энэ нь ихэвчлэн бэхэлгээний тулгуур сул, материал нь маш нимгэн, гагнуурын эрчим хүч хэт өндөр эсвэл гагнуур тогтворжихоос өмнө хэсэг нь суллагдсан үед тохиолддог.
3. Гагнуурын эргэн тойронд хагарах, урагдах
Хэрэв материалын уян хатан чанар хязгаарлагдмал эсвэл энерги нь жижиг талбайд төвлөрч байвал гагнуурын ирмэгийн эргэн тойронд жижиг хагарал үүсч болно. Хатуу зэс, бүрсэн материал, зузаанын ялгаа ихтэй эд анги нь хагарах магадлал өндөр байдаг.
4. Гагнуурын тогтворгүй бат бэх
Заримдаа хэсэг нь хүлээн зөвшөөрөгдөхүйц харагддаг боловч татах, хальслах, эсэргүүцэх туршилтууд нь тогтворгүй үр дүнг харуулдаг. Энэ нь эрчим хүчний жигд бус дамжуулалт, гадаргуугийн бохирдол, бэхэлгээний буруу байрлал, тогтворгүй машины гаралтыг илтгэнэ.
Гагнуурын өмнө хэв гажилтыг хэрхэн бууруулах вэ?
Сайн бэлтгэл нь ажлын хэсгийн эвдрэлийг хянах эхний алхам юм. Бодит гагнуурын мөчлөг эхлэхээс өмнө гагнуурын олон гэмтэл үүсдэг.
1.Материал, зузаан, гадаргуугийн чанарыг шалгана уу
Масс үйлдвэрлэхээс өмнө материалын зэрэг, зузаанын хүрээ, хатуулаг, бүрэх төрөл, гадаргуугийн цэвэр байдлыг баталгаажуулна. Зэс{1}}хөнгөн цагаан холбоос, никель туузан гагнуур, батерейны гагнуур, цахилгаан холбогч зэрэгт орж ирж буй материалыг исэлдүүлэх, тослох, хагархай, нугалах, гулзайлгах, зузаанын өөрчлөлт зэргийг шалгана.
Хэрэв гадаргуу нь цайвар тос эсвэл исэлдэлттэй бол гагнуурын өмнө цэвэрлэнэ. Ноцтой гулзайлтын, үрчлээс, хагарал, ирмэгийн гэмтэлтэй хэсгүүдийг шууд гагнах ёсгүй, учир нь тэдгээр нь тогтворгүй гагнуур эсвэл хоёрдогч деформацид хүргэж болзошгүй юм.
2. Тохиромжтой эвэр ба дөш ашигла
Эвэр нь бүх нийтийн хэсэг биш юм. Хэт авианы металл гагнуурын үед эвэрний загвар нь гагнуурын чанар болон ажлын хэсгийн харагдах байдалд шууд нөлөөлдөг.
Холбоо барих хэсэг нь гагнуурын талбайтай тохирч байх ёстой. Хэрэв энэ нь хэтэрхий жижиг бол даралт төвлөрч эхэлдэг. Хэрэв энэ нь хэтэрхий том бол гагнуурын эрчим хүч хангалтгүй байж магадгүй юм. Шүдний гүн нь ажлын хэсгийн зузаантай тохирч байх ёстой. Нимгэн хэсгүүдийг хэт гүн эсвэл хурц шүдтэй гагнах ёсгүй.
Анвил нь тухайн хэсгийг живэх, гулгах, гулзайлгахаас сэргийлж хангалттай дэмжлэг үзүүлэх ёстой. Тэгш бус даралтаас зайлсхийхийн тулд эвэр ба дөшний зэрэгцээ байдлыг тогтмол шалгаж байх ёстой.
3.Практик параметрийн цонхыг бүтээх
Бүрэн үйлдвэрлэхээс өмнө зөвхөн туршлага дээр тулгуурласан нэг тогтсон тохиргоонд найдахаас зайлсхий. Үүний оронд туршилтын гагнуурыг ашиглан найдвартай процессын цонхыг бий болго.
Материал, зузаан, гагнуурын талбайгаас эхэлнэ. Дараа нь далайц, даралт, цаг хугацаа эсвэл эрчим хүчийг алхам алхмаар тохируулна уу. Нэг удаад зөвхөн нэг үндсэн параметрийг өөрчилж, гагнуурын бат бэх, гадаргуугийн тэмдэг, зузааны бууралт, цахилгаан эсэргүүцлийг үнэлнэ.
Амархан гажигтай эд ангиудын хувьд бага эрчим хүчээр эхэлж, гагнуурын хүч нь шаардлагад нийцэх хүртэл аажмаар нэмэгдүүлнэ. Энэ нь хүч чадал, хамгийн бага хохирол хоёрын хамгийн сайн тэнцвэрийг олоход хялбар болгодог.
Гагнуурын үед эвдрэлийг хэрхэн хянах вэ?
Гагнуурын үед эрчим хүчний тогтвортой оролт, тогтвортой даралт, эд ангиудын байрлалыг тогтвортой байлгах зорилготой. Аливаа хэлбэлзэл нь гагнуурын чанарт нийцэхгүй байх шалтгаан болдог.
1. Хэт их үрэлтээс зайлсхийхийн тулд далайцыг хянах
Илүү их далайц нь ихэвчлэн интерфэйс дээр илүү хүчтэй үрэлт, илүү хуванцар хэв гажилт үүсгэдэг. Зузаан эсвэл хатуу материалын хувьд далайцыг нэмэгдүүлэх нь хүчтэй холбоог бий болгоход тусална. Нимгэн зэс хуудас, хөнгөн цагаан тугалган цаас, никель туузны хувьд хэт их далайц нь урагдаж, үрчлээс, гүн догол үүсгэдэг.
Хэрэв гагнуурын бат бөх чанар нь зөвшөөрөгдөхүйц боловч гадаргуугийн тэмдэг нь хэт гүн, материал нь илт нимгэрч, ирмэг нь барзгар байвал далайц хэт өндөр байж болно. Үүнийг даралт болон гагнуурын хугацаатай хамт тохируулах хэрэгтэй.
2.Бутлахаас сэргийлэхийн тулд гагнуурын даралтыг хянах
Даралт нь эд ангиудыг хооронд нь холбож, чичиргээ нь цул гагнуур үүсгэх боломжийг олгодог. Гэхдээ өндөр даралт нь үргэлж сайн гагнуур гэсэн үг биш юм.
Хэрэв даралт хэт бага байвал хэсэг нь гулсаж, сул гагнуур үүсгэж болно. Хэрэв даралт хэт өндөр байвал эвэр нь материалд хэт гүн дарагдаж, хүнд хонхорхой, сийрэгжилт, хагарал үүсгэдэг.
Практик арга бол материалын зузаан, гагнуурын талбайд үндэслэн даралтын хязгаарыг тогтоож, дараа нь татах туршилт, харааны хяналтаар баталгаажуулах явдал юм. Хэрэв гагнуурын хүч бага байвал зөвхөн даралтыг нэмэгдүүлээрэй. Гадаргуугийн цэвэр байдал, эвэрний элэгдэл, далайц, гагнуурын хугацааг мөн шалгана уу.
3.Гагнахаас зайлсхийхийн тулд цаг хугацаа эсвэл эрчим хүчийг хянах
Хэрэв гагнуурын хугацаа хэтэрхий богино байвал холбоос нь бүрэн холбогдож чадахгүй. Хэт урт бол хэсэг нь хэт гагнаж болно. Хэт гагнуурын шинж тэмдэг нь гагнуурын хэсгүүдийн харанхуйлах, гүн хонхорхой, ирмэгийн муруйлт, материалын тусгаарлалт, гагнуурын эргэн тойронд ан цав үүсэх зэрэг орно.
Масс үйлдвэрлэхийн тулд эрчим хүчний хяналт, нүүлгэн шилжүүлэлтийн хяналт эсвэл гагнуурын чанарыг хянах төхөөрөмж ашиглах нь дээр. Эрчим хүчний горим нь эрчим хүчний оролтыг мөчлөгөөс мөчлөгт илүү тогтвортой байлгахад тусалж, материалын жижиг ялгаанаас үүсэх өөрчлөлтийг багасгадаг.
4. Ажлын хэсгийг тогтвортой байлгах
Гагнуурын явцад эд ангиудын хөдөлгөөн нь зураас, гагнуурын офсет, ирмэгийн хэв гажилтын нийтлэг шалтгаан болдог. Хэсэг нь үнэн зөв байрлуулсан байх ёстой бөгөөд бэхэлгээний гадаргуу нь цэвэр, хог хаягдалгүй байх ёстой.
Жижиг терминал, нимгэн яндан, олон давхаргат батерейны хавчааруудын хувьд нэмэлт байршил тогтоох эсвэл хавчих функцууд нь гагнуурын үед хэвтээ хөдөлгөөнийг багасгахад тусална.
5. Бодит-Цагийн хяналт болон сэрүүлгийг ашигла
Сайн хэт авианы металл гагнуурын машин нь гагнуурын эрчим хүч, цаг хугацаа, хүч, шилжилт хөдөлгөөн, даралтыг хянах ёстой. Нарийвчилсан электрон хэрэгсэл, батерейны үйлдвэрлэлд зөвхөн харааны хяналт хангалтгүй.
Гагнуурын үндсэн өгөгдлийн дээд ба доод процессын хязгаарыг тогтооно. Жишээлбэл, хэт их энерги, хэвийн бус гагнуурын хугацаа, хэвийн бус шилжилт, хангалтгүй даралт зэрэгт дохиолол тохируулж болно. Энэ нь асуудал нь багцын асуудал болохоос өмнө гэмтэлтэй хэсгүүдийг зогсооход тусалдаг.
Гагнуурын дараа хоёрдогч гэмтлээс хэрхэн сэргийлэх вэ?
Гагнуурын мөчлөг дуусахад гагнуурын чанарын хяналт дуусахгүй. Нимгэн эсвэл нарийн хэсгүүд нь буулгах, шилжүүлэх, шалгах явцад гажигтай хэвээр байна.
1. Зөв барих хугацааг ашигла
Хэт авианы чичиргээ зогссоны дараа даралтын дор гагнуурыг тогтворжуулах боломжийг олгодог. Нимгэн хуудас, олон давхаргат материал эсвэл хатуу тэгш байдлын шаардлага бүхий эд ангиудын хувьд зөв барих хугацаа нь ухрах ба гагнуурын хөдөлгөөнийг багасгадаг.
Барилга барих хугацааг сохроор нэмэгдүүлэх ёсгүй, учир нь энэ нь үйлдвэрлэлийг удаашруулж болзошгүй юм. Үүнийг гагнуурын бат бэх, гадаад төрх байдал, мөчлөгийн цаг хугацааны шаардлагад үндэслэн баталгаажуулах ёстой.
2.Гагнахын дараа эд ангиудыг болгоомжтой барина уу
Гагнуурын дараа эд ангиудыг зөөлөн арилгах хэрэгтэй. Гагнасан хэсгийг шууд татаж болохгүй, эд ангиудыг бэхэлгээний ирмэг дээр цохиж болохгүй. Нимгэн эсвэл уян хатан хэсгүүдийн хувьд овоолгын даралт болон тээвэрлэлтийн эвдрэлээс урьдчилан сэргийлэхийн тулд зориулалтын тавиур эсвэл дамжуулах бэхэлгээг ашиглана.
3. Гадаад байдал, хэмжээс, гүйцэтгэлийг шалгах
Шалгалт нь зөвхөн эд ангиудыг холбосон эсэхийг баталгаажуулах ёсгүй. Мөн гагнуур нь хэрэглээний шаардлагад нийцэж байгаа эсэхийг шалгах ёстой.
Шалгалтын нийтлэг зүйлд гадаргуугийн доголдол, гагнуурын байрлал, зузааныг багасгах, татах хүч, хугарлын бат бэх, цахилгаан эсэргүүцэл, хөндлөн огтлолын чанар зэрэг орно. Шинэ эрчим хүчний батерей, цахилгаан электроник, цахилгаан холбогчдод тогтвортой бага контакт эсэргүүцэл нь ялангуяа чухал бөгөөд учир нь холболт нь бат бөх, цахилгаан найдвартай байх ёстой.
Ажлын хэсгийн эвдрэлийг багасгахын тулд хэт авианы металл гагнуурын машиныг хэрхэн сонгох вэ?
Худалдан авагчдын хувьд хэт авианы металл гагнуурын машиныг сонгохдоо зөвхөн чадлын зэрэглэл эсвэл үнэ дээр тулгуурлах ёсгүй. Машин нь гагнуурын процессыг тогтмол хянах чадвартай байх ёстой.
1. Хүчийг материал болон зузаантай тааруулах
Хэрэв хүч хэт бага байвал гагнуурын хүч хангалтгүй байж болно. Хэрэв хүч хэт өндөр, хяналт муутай бол ажлын хэсэг эвдэрч болзошгүй.
Худалдан авахаасаа өмнө материал, зузаан, давхаргын тоо, гагнуурын талбай, зорилтот татах хүч, эсэргүүцлийн шаардлага, үйлдвэрлэлийн хүчин чадлыг хангана. Нийлүүлэгч нь бодит дээж дээр үндэслэн машины хүч болон гагнуурын шийдлийг санал болгох ёстой.
Нимгэн терминал, никель тууз, жижиг дамжуулагч хэсгүүд нь ихэвчлэн илүү нарийн хяналт шаарддаг. Олон давхаргат зэс тугалган цаас, хөнгөн цагаан тугалган цаас, том шинийн холболтууд нь илүү их эрчим хүчний гаралт, илүү тогтвортой гагнуурын тавцан шаарддаг.
2. Тогтвортой даралтын хяналтыг сонгох
Тогтворгүй даралт нь тэгш бус гагнуурын тэмдэг, тогтвортой бус хүч чадал, ажлын хэсгийн эвдрэлд хүргэдэг. Тогтвортой даралтын гаралт, сайн давтагдах чадвартай, хялбар тохируулгатай төхөөрөмжийг сонгох.
Нарийвчлалтай гагнуурын хувьд серво даралтын хяналт, шилжилтийн хяналт, гох даралтын тохируулга, гагнуурын муруйн бичлэгийг анхаарч үзэх нь зүйтэй.
3. Боломжтой гагнуурын горимуудыг шалгана уу
Чадварлаг хэт авианы металл гагнуурын машин нь цагийн горим, эрчим хүчний горим, тэжээлийн горим эсвэл нүүлгэн шилжүүлэх горимыг дэмждэг.
Энгийн бүтээгдэхүүний хувьд цагийн горим хангалттай байж болно. Янз бүрийн, өндөр чанарын шаардлага хангасан эсвэл бөөнөөр үйлдвэрлэх материалын хувьд эрчим хүчний горим болон шилжилтийн хяналт нь тогтвортой байдлыг сайжруулахад тусалдаг тул илүү үнэ цэнэтэй юм.
4.Эвэр болон бэхэлгээний тохируулгыг үнэлэх
Ихэнх хэв гажилтын асуудал нь машины их бие биш харин эвэр эсвэл бэхэлгээний буруу хийцээс үүдэлтэй байдаг. Нийлүүлэгчийг сонгохдоо эвэрний дизайн, бэхэлгээний боловсруулалт, дээж гагнуур, процессын баталгаажуулалтыг хийж чадах эсэхийг асуу.
Ажлын хэсгийн бүтцэд тохируулан эвэр болон дөшийг тохируулж чаддаг ханган нийлүүлэгч нь догол, гажиг, сул гагнуур, гагнуурын нөхөн олговрын асуудлыг шийдэх магадлал өндөр байдаг.
5.Өгөгдлийн бүртгэл болон мөшгих боломжийг хайж олоорой
Шинэ эрчим хүчний батерей, автомашины эд анги, нарийн электрон төхөөрөмж болон бусад чанарын-мэдрэмтгий хэрэглээний хувьд өгөгдөл бичихийг зөвлөж байна. Машин нь гагнуурын эрчим хүч, цаг хугацаа, хүч, даралт, шилжилт болон бусад гол өгөгдлийг бүртгэх ёстой.
Энэ нь чанарын асуудлыг хянах, үйл явцын өөрчлөлтөд дүн шинжилгээ хийх, тогтвортой үйлдвэрлэлийн стандартыг бий болгоход хялбар болгодог.
Төрөл бүрийн ажлын хэсгүүдийн эвдрэлийг хянах зөвлөмжүүд
1. Нимгэн зэс, хөнгөн цагаан хуудас
Нимгэн хуудаснууд нь амархан хонхойдог эсвэл муруйдаг. Тохиромжтой эвэр шүдний хэв маягийг ашиглаж, хэт их даралт, далайцаас зайлсхийж, дөш нь хангалттай дэмжлэг үзүүлж байгаа эсэхийг шалгаарай. Туршилтын гагнуурын үед доголын гүн, зузааны бууралт, ирмэгийн хэв гажилтыг шалгана.
2.Олон давхаргат зэс, хөнгөн цагаан тугалган цаас
Олон давхаргат тугалган цаас нь давхаргын хооронд хүчтэй холболт шаарддаг боловч процесс хэт түрэмгий байвал дээд давхарга нь урагдаж болно. Тогтвортой эрчим хүчний хяналтыг ашиглаж, хальслах туршилт эсвэл хөндлөн огтлолын шалгалтаар давхаргын холболтыг баталгаажуулна уу. Бэхэлгээ нь гагнуурын өмнө тугалган цаасыг шилжүүлэхээс сэргийлнэ.
3. Зайны таб
Батерейны хавтангууд нь тогтвортой гагнуурын бат бэх, сайн дамжуулалт, тогтвортой харагдах байдлыг шаарддаг. Эргэн тойрон дахь барилга байгууламжид нөлөөлж болзошгүй хэт их энергиэс зайлсхийж, гагнуурын байрлалыг хатуу хянах. Хөнгөн цагаан хавтсууд, зэс хавчуурга, зэс{2}}хөнгөн цагааны хослолууд тус бүр өөрийн гэсэн процессын цонхтой байх ёстой.
4. Утасны бэхэлгээний терминалууд
Утасны бэхэлгээний терминалын гагнуурын хувьд сул утас, терминалын буруу байрлал, тогтворгүй хавчих зэрэг нь гагнуурын чанарт нөлөөлдөг. Бэхэлгээ нь утас болон терминалыг хоёуланг нь найдвартай барих ёстой. Өөр өөр утасны хөндлөн огтлол- нь өөр өөр даралт болон эрчим хүчний тохиргоог ашиглах ёстой.
Ажлын хэсгийн эвдрэлийг хянах хяналтын хуудас
| Хяналтын зүйл | Юу шалгах вэ | Боломжит асуудал |
|---|---|---|
| Материал | Төрөл, зузаан, хатуулаг, давхаргын тоо | Нимгэн эсвэл үл нийцэх материал гажигтай байж болно |
| Гадаргуугийн байдал | Газрын тос, исэлдэлт, burrs, бүрэх чанар | Тогтворгүй энерги дамжуулалт |
| Эвэрний байдал | Шүдний хэв маяг, элэгдэл, параллелизм | Гүн тэмдэглэгээ эсвэл орон нутгийн хэт гагнуур |
| Анвил ба бэхэлгээ | Дэмжих, байрлуулах, хавчих | Муурах, гулсах, гагнуурын офсет |
| Далайц | Хэт өндөр байна уу | Урагдсан, сийрэгжсэн, барзгар ирмэг |
| Даралт | Хэт өндөр ч бай, бага ч бай | Бутлах, сул гагнуур, тогтворгүй хүч чадал |
| Цаг хугацаа эсвэл эрчим хүч | Хэсэг нь хэт гагнагдсан эсэх | Харанхуй тэмдэг, хэв гажилт, хагарал |
| Цаг барих | Энэ нь хангалттай эсэх | Пүрш буюу тогтворгүй гагнуур |
| Харьцах | Ачих, буулгах, шилжүүлэх | Хоёрдогч гулзайлтын буюу цохилтын гэмтэл |
| Машины байдал | Хөрвүүлэгч, генератор, чиглүүлэгч систем | Тогтворгүй гаралт ба багцын согогууд |
Түгээмэл асуултууд
А: Хэт авианы металл гагнуурын машин яагаад ажлын хэсэг дээр гүн ул мөр үлдээдэг вэ?
Хариулт: Гүн тэмдэг нь ихэвчлэн хэт их даралт, хурц эвэр шүд, өндөр далайц, гагнуурын хугацаа урт, дөшний тулгуур сул зэргээс үүсдэг. Шийдэл нь зөвхөн нэг параметрийг багасгахаас гадна эвэр, бэхэлгээ, ажлын хэсгийн гадаргуу, машины тогтвортой байдлыг шалгах явдал юм.
А: Ажлын хэсгийн хэв гажилт үргэлж гагнуурын хүч хэт өндөр байна гэсэн үг үү?
Х: Үгүй. Өндөр хүчин чадал нь хэв гажилт үүсгэж болох боловч бэхэлгээний сул бэхэлгээ, эвэрний тэгш бус хүрэлцэх байдал, тэнцвэргүй даралт, гадаргуугийн бохирдол, материалын зузаанын өөрчлөлт зэрэг нь хэв гажилт үүсгэдэг. Хамгийн сайн арга бол хэв гажилт хаана үүсч байгааг тодорхойлж, дараа нь үйл явцыг алхам алхмаар шалгах явдал юм.
Асуулт: Нимгэн зэс эсвэл хөнгөн цагаан хуудсыг хэрхэн бага доголтой гагнах вэ?
Хариулт: Нимгэн материалд тохирсон эвэр шүдний хэв маягийг хэрэглэж, хэт их даралт, далайцаас зайлсхийж, дөшний дэмжлэгийг хангалттай хангана. Туршилтын гагнуурын үед бага эрчим хүчээр эхэлж, шаардлагатай хүч чадалд хүрэх хүртэл аажмаар нэмэгдүүлнэ.
А: Гагнуурын хүч хэт бага байвал гагнуурын хугацааг нэмэгдүүлэх боломжтой юу?
Х: Шууд биш. Гагнуурын хугацааг нэмэгдүүлэх нь хүч чадлыг сайжруулах боловч хэт гагнуур болон хэв гажилтыг үүсгэж болно. Эхлээд гадаргуугийн цэвэр байдал, эвэрний байдал, бэхэлгээний байрлалыг шалгана уу. Дараа нь далайц, даралт, энергийг жижиг алхмаар тохируулж, үр дүнг татах туршилт, харааны хяналтаар баталгаажуулна уу.
А: Би ажлын хэсэгтээ тохирох хэт авианы металл гагнуурын машиныг хэрхэн сонгох вэ?
Х: Нийлүүлэгчид материал, зузаан, давхаргын тоо, гагнуурын талбай, зорилтот татах хүч, эсэргүүцлийн шаардлага, үйлдвэрлэлийн хүчин чадлаа өгнө үү. Найдвартай ханган нийлүүлэгч нь дээжийн гагнуур, эвэр ба бэхэлгээний загвар, параметрийн туршилт, үйлдвэрлэлийн процессын удирдамжийг дэмжих ёстой.
Дүгнэлт
Хэт авианы металл гагнуурын ажлын хэсгийн эвдрэлээс урьдчилан сэргийлэх нь зөвхөн гагнуурын энергийг бууруулахад чиглэгддэггүй. Хамгийн гол нь эрчим хүч, даралт, эвэрний дизайн, бэхэлгээний дэмжлэг, материалын нөхцөл байдалд тохирсон байх явдал юм.
Нарийвчилсан электрон хэрэгсэл, шинэ эрчим хүчний батерей, автомашины утас бэхэлгээ, дамжуулагч металл эд ангиудын хувьд гагнуурын тогтвортой чанар нь машины хүчнээс хамаагүй илүү хамаарна. Энэ нь процессын тохиромжтой цонх, найдвартай бэхэлгээний загвар, эвэрний зөв тохируулга, машиныг тогтмол хянах зэргээс хамаарна.
Хэт авианы металл гагнуурын машиныг сонгохдоо худалдан авагчид зөвхөн үнэ, нэрлэсэн хүчийг харьцуулах ёсгүй. Тэд мөн дээжийн гагнуурын үр дүн, хэв гажилтын хяналт, гагнуурын мэдээллийн тогтвортой байдал, эвэр болон бэхэлгээний тохируулга, ханган нийлүүлэгчийн үйл явцын туршлагыг үнэлэх ёстой. Энэ нь догол, эвдрэл, хагарал, багцын согогийг багасгахын зэрэгцээ хүчтэй гагнуур хийхэд тусалдаг.