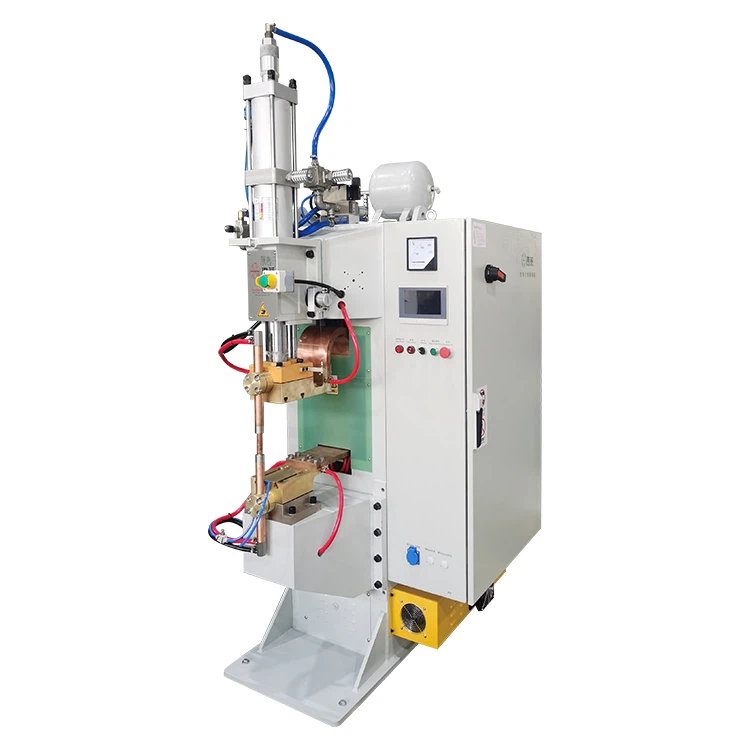
Цайрдсан ган нь зэврэлтэнд маш сайн тэсвэртэй, хэлбэржих чадвар сайтай тул автомашины үйлдвэрлэл, гэр ахуйн цахилгаан хэрэгсэл, эрчим хүч хадгалах шүүгээ, унтраалга, металл хашлага зэрэгт өргөн хэрэглэгддэг. Гэсэн хэдий ч эсэргүүцлийн тухай ярихадспот гагнуур, цайрдсан ган нь тогтмол гагнахад хамгийн хэцүү материалуудын нэг гэдгээрээ алдартай.
Хэт их цацрах, тогтворгүй гагнуурын хэсгүүд, сүвэрхэг чанар, электрод наалддаг, электродын ашиглалтын хугацаа богино байх зэрэг нийтлэг асуудлууд үйлдвэрлэлийн шугам дээр байнга гардаг. Уламжлалт хувьсах гүйдлийн спот гагнуурчид эдгээр нөхцөлд гагнуурын бат бөх, тогтвортой байдлыг тэнцвэржүүлэхийн тулд ихэвчлэн тэмцдэг. Харьцуулбал, MFDC (Дунд давтамжийн тогтмол гүйдэл) спот гагнуур нь гүйдлийн дээд удирдлага, эрчим хүчний хэмнэлттэй тул цайрдсан ган гагнуурын хамгийн тохиромжтой шийдэл болсон.


Цайрдсан ган дээр тогтвортой, өндөр{0}}хүч чадалтай, бага{1}}шүрдэг гагнуурыг үнэхээр хүрэхийн тулд зөвхөн тоног төхөөрөмжид найдах нь хангалтгүй юм. Материалын зан байдал, гагнуурын параметрийн стратеги, процессын стандартчиллын талаар бүрэн ойлголттой байх нь чухал юм.
Цайрдсан ган яагаад гагнуур хийхэд хэцүү байдаг вэ?
Цайрдсан гангийн гагнуурын хүндрэл нь гол төлөв цайрын бүрээсний физик шинж чанараас хамаардаг. Эдгээр дөрвөн хүчин зүйл нь үйлдвэрлэлд ажиглагддаг гагнуурын ихэнх согогийг тайлбарладаг.
- Цайрын буцалгах цэг бага
Цайр нь 907 градусын температурт ууршдаг бол ган нь 1450 градусын температурт хайлдаг. Гагнуурын явцад цайр нь ган хайлж байгаагаас хамаагүй эрт ууршдаг. Хэрэв цайрын уур жигд гарч чадахгүй бол энэ нь хүчтэй цацаж, дотоод сүвэрхэг байдлыг үүсгэдэг.
- Цайрын давхаргын дулаан дамжуулалт өндөр, цахилгаан эсэргүүцэл бага
Цайрын бүрээс нь дулааныг гагнуурын бүсээс холдуулж, гагнуурын гадаргуу дээр энерги төвлөрүүлэхэд хэцүү болгодог. Энэ нь ихэвчлэн сул эсвэл нийцгүй гагнуурын хэсгүүдэд хүргэдэг.
- Гагнуурын цооногийг хурдан хөргөх
Цайр нь дулаан ялгаруулалтыг хурдасгаж, бөөмийг бүрэн ургахаас өмнө хатууруулж, механик хүчийг бууруулдаг.
- Электродын хүчтэй бохирдол
Цайрын уур нь электродын үзүүрт амархан наалддаг тул тогтворгүй гүйдэл дамжуулдаг, электрод наалддаг, байнга боолт хийдэг. Олон үйлдвэрүүдэд цайрдсан материалыг гагнах үед электродын ашиглалтын хугацааг 40-60% -иар богиносгодог.
Процессын зохих хяналтгүй бол цайрдсан ган спот гагнуурын гэмтэл нь 8% -15% хүрч, бүтээмж, бүтээгдэхүүний найдвартай байдалд ноцтой нөлөөлдөг.
ЯагаадMFDC спот гагнуурчинЦайрдсан ган дээр илүү сайн ажиллах (Өгөгдлийн харьцуулалт)
MFDC спот гагнуурчид уламжлалт хувьсах гүйдлийн гагнуурчдаас илүү сайн ажилладаг шалтгаан нь тэдгээрт оршдогөндөр-давтамжийн гаралт, гүйдлийн тэг-гэлтгүй, маш нарийн гүйдлийн хяналт. Давуу талуудыг зэрэгцүүлэн харьцуулбал маш тодорхой болно:
| Зүйл |
Хувьсах гүйдлийн гагнуурчин |
MFDC спот гагнуурчин | Цайрдсан ган дээр үзүүлэх нөлөө |
| Гаралтын давтамж
|
50/60 Гц | 800–2000 Гц | Илүү өндөр давтамж=илүү тасралтгүй халаалт |
| Одоогийн долгионы хэлбэр
|
Синус долгион | Ойролцоох-квадрат долгион | Илүү тогтвортой бөөм үүсэх |
| Тэг гарц
|
Тодорхой | Бараг байхгүй | Дулааны тасалдлыг арилгана |
| Дулааны үр ашиг
|
Доод | 15-25% илүү | Цайраар дамжих дулааны алдагдал бага |
| Одоогийн хяналтын нарийвчлал
|
±8–10% | ±1–2% | Илүү сайн тууштай байдал |
| Цацах хяналт
|
Дундаж | 30-50% бага цацагдана
|
Гагнуурын илүү цэвэрхэн харагдах байдал |
| Автоматжуулалтын нийцтэй байдал
|
Хязгаарлагдмал | Маш сайн | EV болон зай үйлдвэрлэх шугамд тохиромжтой |
Товчхондоо:
Өндөр давтамж, тасралтгүй гүйдэл, нарийн удирдлагын хослол нь MFDC спот гагнуурчинд цайрдсан ган гагнуурын гурван гол өвдөлтийг шууд шийдвэрлэх боломжийг олгодог-цацрах, сул бөөм, тууштай байдал муу.
Гагнуурын параметрүүдийн үндсэн логик: "Цайрыг зайлуулах - бөөм үүсэх - хатууруулах"
Олон үйлдвэрүүдийн нийтлэг алдаа бол цайрдсан ган гагнуурын чанар муу үед гагнуурын гүйдлийг зүгээр л нэмэгдүүлэх явдал юм. Бодит байдал дээр энэ нь ихэвчлэн илүү их цацарч, электродын хурдан элэгдэлд хүргэдэг, тэр ч байтугай улам дорддог. Жинхэнэ асуудал бол нийт энерги биш, харин тэр энерги нь цаг хугацааны явцад хэрхэн ялгардаг вэ гэдэг нь чухал юм.
Цайрдсан ганг үнэхээр үр дүнтэй гагнуурын процесс нь гурван үе шаттай дулааны логикийг- дагадаг.
Эрт үе шат - Хяналттай цайрын ууршилт
Тохиромжтой электродын хүчтэй хослуулсан дунд зэргийн дулааны оролт нь цайрын давхаргыг ууршуулж, хяналттай гадагшлуулах боломжийг олгодог.
Дунд үе шат - Гангийн цул хурдан үүсэх
Төвлөрсөн энерги нь үндсэн ганд тогтвортой хайлсан бөөмийг бий болгодог.
Эцсийн шат - Хатуурахад хангалттай хугацаа
Өргөтгөсөн бариулын даралт нь хөргөлтийн үед нягт бөөмийн бүтцийг баталгаажуулдаг.
Нийтлэг цайрдсан хуудасны зузаан нь 0.5-1.5 мм-ийн хувьд зөөлөн гантай харьцуулахад тохируулга хийх нь ихэвчлэн:
- Гагнуурын гүйдэл 20-30% буурсан
- Гагнуурын хугацаа 10-20%-иар богиноссон
- Баривчлах хугацаа 15–25%-иар нэмэгдсэн
Үүнтэй адил чухал зүйл бол гадаргуугийн нөхцөл юм. Тослог хуудас, исэлдсэн бүрээс эсвэл маш их бохирдсон электродууд нь зөв параметрийн тохиргоог бүрэн үгүйсгэж болно.
Урт -процессын тогтвортой байдал нь стандартчилагдсан гагнуурын менежментээс хамаарна
MFDC спот гагнуурын төхөөрөмжтэй байсан ч олон үйлдвэрүүд ээлж эсвэл үйлдвэрлэлийн багцын хооронд чанарын хэлбэлзэлтэй хэвээр байна. Ихэнх тохиолдолд үндсэн шалтгаан нь тоног төхөөрөмжийн чадвар биш, харин процессын жинхэнэ стандартчилал дутмаг байдаг.
- Нэгдүгээрт, гагнуурын параметрүүд нь "операторын туршлага" -аас тогтмол процессын цонх руу шилжих ёстой. Янз бүрийн зузаан, цайрын бүрээсийн төрлүүд нь тодорхой тодорхойлогдсон параметрийн хүрээг шаарддаг бөгөөд үүнийг чөлөөтэй тохируулах ёсгүй.
- Хоёрдугаарт, электродуудыг эвдэрсэний дараа солихын оронд ашиглалтын{0}}мөлчлөлийн стратеги бүхий хэрэглээний материал болгон удирдах ёстой. Аажмаар бохирдол ба элэгдэл нь электродууд "гэмтсэн" харагдахаас өмнө гагнуурын чанарыг аажмаар доройтуулдаг.
- Эцэст нь, эхний-хэсгийн үзлэг болон-процессын хяналт нь багц алдаанаас хамгаалах хамгийн үр дүнтэй хамгаалалт болдог. Татах туршилт, бөөмийн хэмжээг шалгах, SPC хяналт нь согог тархахаас өмнө параметрүүд, электродын байдал, материалын бүрхүүлийн шилжилтийг илрүүлэхэд тусалдаг.
Дүгнэж хэлэхэд:
Тогтвортой цайрдсан ган спот гагнуур нь нэг машин биш, харин параметр, электрод, чанарын хяналтыг нэгтгэсэн иж бүрэн системээр хийгддэг.
Дүгнэлт
Цайрдсан ган нь цайр эрт ууршиж, дулааныг хурдан тарааж, бөөм үүсэх цонхыг нарийсгаж, электродыг өндөр температурт бохирдуулдаг тул гагнахад хэцүү гэж үздэг. Эдгээр шинж чанарууд нь бүдүүлэг, уламжлалт гагнуурын аргыг тогтворгүй болгодог.
MFDC спот гагнуурчинөндөр давтамжийн гаралт, тогтмол гүйдлийн тогтмол гүйдэл, эрчим хүчний нарийн зохицуулалтаар дамжуулан нарийн хянах боломжтой гагнуурын цонхыг бий болгодог. Шинжлэх ухааны параметрийн хяналт, электродын зөв менежмент, стандартчилагдсан үйлдвэрлэлийн процесстой хослуулан цайрдсан ган спот гагнуур нь гол согогийн эх үүсвэрээс өндөр тогтвортой, өргөжүүлэх боломжтой үйлдвэрлэлийн процесс болж хувирдаг.