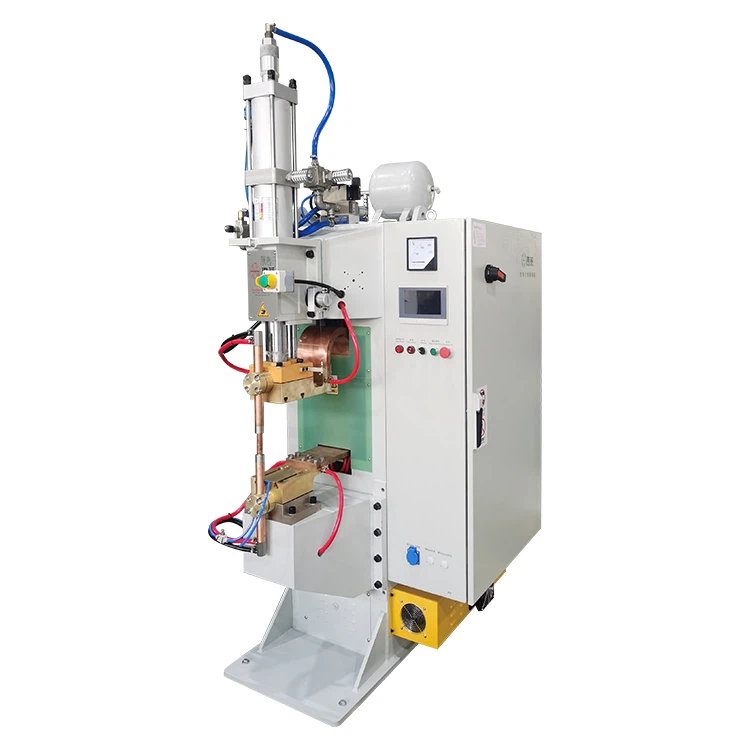
Орчин үеийн үйлдвэрлэлд, ялангуяа автомашин, сансар судлал, электроникийн өндөр-салбаруудад эсэргүүцэлспот гагнуурзайлшгүй нэгдэх үйл явц юм. Эдгээр гагнуурын чанар нь бүтээгдэхүүний аюулгүй байдал, бат бөх байдлын үндэс суурь бөгөөд энэхүү чанарын гол цөм нь гагнуурын цооногийн нэвтрэлт юм. Энэ хэмжигдэхүүн{2}}хайлсан "цөм" үндсэн материалд нэвтрэх гүн- нь холбоосын бат бэхийн хамгийн чухал үзүүлэлт юм.
Манай үйлдвэр ба тоног төхөөрөмж


Тэгэхээр та энэ чухал параметрийг хэрхэн үнэн зөв, үр дүнтэй хэмжих вэ? Энэхүү гарын авлага нь дэлгүүрийн шалыг хурдан шалгахаас эхлээд лабораторийн нарийн шинжилгээг-хүртэл үндсэн техникүүдийн системчилсэн задаргааг өгдөг. Салбарын гол стандартууд болон практик зөвлөмжүүдтэй хослуулан энэ нь эсэргүүцлийн гагнуурын үйл ажиллагаанд найдвартай, найдвартай чанарын хяналтын системийг бий болгоход тусална.
Үл эвдэх туршилт (NDT) - Хэсгийг гэмтээхгүйгээр ухаалаг оношлогоо
Үл эвдэх туршилтын (NDT) гол давуу тал нь эд ангиудыг устгахгүйгээр гагнуурын чанарыг үнэлэх чадвар юм. Энэ нь орчин үеийн, өртөг хэмнэлттэй үйлдвэрлэлийн тулгын чулуу болж,-өндөр хэмжээний үйлдвэрлэлд-үйл явцын хяналт, чанарын аудит хийхэд тохиромжтой.
Хэт авианы шинжилгээ (UT): Үйлдвэрлэлийн шугамын "Бодит{0}}цагт чагнуур"
- Энэ нь хэрхэн ажилладаг вэ:Энэ техник нь спот гагнуураар өндөр-давтамжтай дууны долгион илгээхийн тулд хувиргагч ашигладаг. Эдгээр долгионууд-гагнуурын ирмэг, дотоод хагарал, хоосон зай гэх мэт-хязгаарт тулгарах үед тэдгээр нь буцаж тусдаг. Эдгээр цуурайны цаг хугацаа, далайцад дүн шинжилгээ хийснээр систем нь бөөмийн диаметр болон нэвтрэлтийг нарийн тооцоолж, ихэвчлэн гагнуурын зөн совингийн дүрслэлийг бий болгодог.
- Гол давуу талууд:UT нь маш хурдан (ихэвчлэн нэг гагнуур тутамд нэг секундээс бага) бөгөөд автоматжуулалтад маш тохиромжтой тул 100% шугамын үзлэгт- тэргүүлэгч технологи болгодог. Салбарын мэдээллээс үзэхэд дэвшилтэт үе шаттай массив хэт авианы туршилт (PAUT) системүүд 0.5 мм-ээс их хэмжээний дотоод согогийг 98% -иас дээш илрүүлэх боломжтой.
- Практик зөвлөгөө:
- Шалгалт тохируулга хийх нь чухал:Хэмжилтийнхээ үнэмлэхүй нарийвчлалыг баталгаажуулахын тулд мэдэгдэж буй хэмжээс, алдаатай лавлагаа блокуудыг ашиглан UT төхөөрөмжийг тогтмол тохируулаарай.
- Операторын сургалт:Өндөр автоматжуулсан ч операторууд, ялангуяа өөр өөр материал эсвэл олон давхаргат стектэй ажиллах үед нарийн төвөгтэй акустик өгөгдлийг зөв тайлбарлах мэргэжлийн сургалт шаарддаг хэвээр байна.
- Холбогч нь түлхүүр юм:Дууны долгионыг ажлын хэсэг рүү үр дүнтэй дамжуулахын тулд холбогчийг (жишээлбэл, ус, гель) зөв хэрэглэх нь чухал юм.
Рентген шинжилгээ (RT): Дотоод бүтцийн "X-туяаны хараа"
- Энэ нь хэрхэн ажилладаг вэ:Эмнэлгийн рентген туяатай адил энэ арга нь рентген туяа эсвэл гамма туяаг ашиглан гагнасан хэсгийг дамжуулж, дижитал детектор эсвэл хальсан дээр дүрс үүсгэдэг. Гагнуурын цулбуур, хагарал, хоосон зай нь өөр өөр нягтралтай байдаг тул тэдгээр нь янз бүрийн саарал өнгийн сүүдэр мэт харагдаж, дотоод бүтцийг тодорхой харуулдаг.
- Гол давуу талууд:RT нь гагнуурын дотоод засал чимэглэлийн хосгүй дүрс бичлэгийг өгдөг бөгөөд энэ нь сүвэрхэг, оруулга зэрэг эзлэхүүний согогийг тодорхойлоход өндөр үр дүнтэй болгодог. Энэ нь сансар огторгуй, цөмийн эрчим хүч зэрэг аюулгүй байдлын чухал салбаруудад-хяналтын зайлшгүй арга юм.
- Хязгаарлалтууд:Тоног төхөөрөмжийг худалдан авах, ажиллуулахад үнэтэй, туршилтын мөчлөг нь удаан бөгөөд хамгаалагдсан, цацрагийн хяналттай- орчинд ажиллах гэрчилгээтэй ажилтнуудыг шаарддаг. Иймээс энэ нь том хэмжээний-үйлдвэрлэлийн шугамын шалгалт хийхэд тохиромжгүй.
Устгах туршилт - Үнэмлэхүй нарийвчлалын "Алтан стандарт"
Хэдийгээр энэ нь тухайн хэсгийг золиослохыг шаарддаг ч эвдэх сорилт нь чанарын хяналтын бүх аргуудын эцсийн жишиг юм. Энэ нь шинэ процедурыг баталгаажуулах, NDT тоног төхөөрөмжийг тохируулах, чанарын маргааныг шийдвэрлэх эцсийн үйл явц юм.
Металлографийн шинжилгээ: Лабораторийн "эцсийн шийдвэр"
- Үйл явц:Энэ бол нэвтрэлтийн хамгийн нарийн өгөгдлийг олж авах сонгодог арга юм.
- Дээж бэлтгэх:Гагнуураас хөндлөн огтлолыг зүсэж, давирхайд суулгаж, дараа нь толин тусгал-хүртэл өнгөлгөөний дарааллыг гүйцэтгэнэ.
- Химийн сийлбэр:Өнгөлсөн гадаргууг зөөлөн химийн бодисоор эмчилдэг (ганд зориулсан Nital уусмал гэх мэт). Энэ процесс нь хайлуулсан бөөмийн бичил бүтэц болон хайлуулж чадаагүй эх материалын өөр өөр хурдаар дайрч, бөөмийн хил хязгаарыг тодорхой харуулж байна.
- Микроскопийн хэмжилт:Хэмжилтийн программ хангамжаар тоноглогдсон металлургийн микроскопын дор шинжээч нь бөөмийн диаметр, хуудасны догол, хамгийн чухал ньгагнуурын бөөм нэвтрэлт.
- Үндсэн үнэ цэнэ:Металлографийн шинжилгээ нь гагнуурын нэвтрэлтийг тодорхойлох, хэмжих "алтан стандарт" юм. Хэт авиан гэх мэт бүх NDT системүүдийн өгөгдлийг үнэн зөв эсэхийг шалгахын тулд эцсийн эцэст металлографийн үр дүнтэй уялдуулах ёстой.
Механик бат бэхийн туршилт: Энгийн, шууд "хүч чадлын туршилт"
- Үйл явц:Үүнд гагнуурын даацыг- шууд үнэлэхийн тулд гагнуурт хүч хэрэглэх шаардлагатай. Хамгийн түгээмэл аргууд бол тойргийн-хяралтын туршилт ба хөндлөн-суналтын (эсвэл хальслах) туршилт юм.
- Үр дүнг тайлбарлах нь:Бүтэлгүйтлийн горим нь гол арга хэмжээ юм. Хэрэв гагнуур нь үндсэн хуудасны аль нэгээс (товчлуур татах гэж нэрлэдэг) "товчлуур" материалыг татаж авбал энэ нь бөөм нь хангалттай том бөгөөд бат бөх байсныг шууд нотолж байна. Эсрэгээр, хэрэв хугарал нь хуудасны хоорондох интерфэйс дээр (засвар хоорондын хугарал) үүссэн бол энэ нь сул гагнуурыг илтгэнэ, энэ нь бөөмийн хэмжээ, нэвтрэлт хангалтгүйгээс бараг гарцаагүй юм.
- Өгөгдлийн хамаарал:Энэ төрлийн туршилт нь гагнуурын нэвтрэлт ба үений бат бэхийн хоорондох хамгийн шууд физик холбоосыг өгдөг. Жишээлбэл, хүссэн зүсэлтийн бат бөх байдалд хүрэхийн тулд 4√t ("t" нь нэг хуудасны зузаан) бөөмийн диаметр шаардлагатай гэдгийг салбарт өргөнөөр хүлээн зөвшөөрдөг.
-Үйл явцыг хянах - "Эрт анхааруулах систем"-д
Орчин үеийн "ухаалаг" эсэргүүцлийн гагнуурчид процессын хяналтын нэгдсэн системийг улам бүр нэмэгдүүлсээр байна. Эдгээр системүүд гагнуурын циклийн миллисекундэд физик дохиог шинжилснээр бодит цаг хугацаанд бөөм үүсэхийг тооцоолж, чанарын идэвхтэй хяналтыг идэвхжүүлдэг.
Динамик эсэргүүцлийн хяналт
- Энэ нь хэрхэн ажилладаг вэ:Гагнуурын үед гагнуурын бүсийн цахилгаан эсэргүүцэл нь урьдчилан таамаглах боломжтой динамик муруйг дагаж мөрддөг. Энэхүү "динамик эсэргүүцлийн тэмдэг"-ийн хэлбэр, оргил ба өөрчлөлтийн хурдыг ажигласнаар бөөм зөв үүсч, ургаж байгаа эсэхийг шууд бусаар дүгнэх боломжтой. Тогтвортой гарын үсэг нь тогтвортой үйл явцын шинж тэмдэг юм.
- Сорилт:Энэ арга нь ажлын хэсгийн гадаргуугийн төлөв байдалд маш мэдрэмтгий байдаг (жишээлбэл, тос, бүрээс, исэл). Үүнийг үр дүнтэй ашиглахын тулд та ирж буй материалын чанар, гадаргуугийн бэлтгэлд хатуу хяналт тавих ёстой.
Салбарын стандарт ба шилдэг туршлага
Хэмжилтийн техникийг эзэмших нь зөвхөн тулааны тал хувь юм. Чанарын зөв, тууштай дүгнэлт гаргахын тулд та хүлээн зөвшөөрөгдсөн салбарын стандартын хүрээнд ажиллах ёстой.
Аж үйлдвэрийн гол стандартууд
- Автомашин:Тус салбар нь AWS D8.1/D8.1M болон ISO 18278-2 зэрэг стандартуудыг өргөн дагаж мөрддөг. Нүүрстөрөгчийн ган бага-тай тэнцүү зузаантай хоёр хуудсанд гагнуурын нэвтрэлт хийх үндсэн шаардлага нь нэг хуудасны зузаанын 20%-80%-тай- байх ёстой. 20% -иас бага нь сул холбоосыг илтгэдэг бол 80% -иас илүү нь хэт их догол, бүр шатаж, материалын бүрэн бүтэн байдлыг алдагдуулах эрсдэлтэй.
- Төмөр зам ба төмөр зам:EN 15085 цуврал стандартууд нь бүрэлдэхүүн хэсгийн аюулгүй байдлын ангиллын түвшинд (CL1-ээс CL4) тулгуурлан маш хатуу шаардлагыг тавьдаг.
- Ерөнхий үйлдвэрлэл:JIS Z 3140 гэх мэт стандартуудыг дурдаж болно. Ихэнхдээ бага хатуу боловч тэдгээр нь бөөмийн хэмжээтэй холбоотой тодорхой хамгийн бага шаардлагыг хангасан хэвээр байна.
Нарийвчлалыг оновчтой болгох практик зөвлөгөө
- Тоног төхөөрөмж ба стандартчилал:Процессын нэгдсэн хяналт бүхий гагнуурчдыг эрэмбэлэх. Бүх хэмжих хэрэгслийг (калибр, микроскоп, UT нэгж) ул мөрийн гэрчилгээтэй тогтмол тохируулж байх ёстой. Хортой туршилтын хувьд сийлбэр хийх хугацаа, өнгөлгөөний техник зэрэг хувьсагчдыг стандартчилах Стандарт Үйлдлийн Процедурыг (SOP) үүсгэнэ үү.
- Өгөгдөл-үндсэн шийдвэрүүд:Хэмжилтийн үр дүнг тэдгээрийн харгалзах гагнуурын параметрүүдтэй (гүйдэл, цаг хугацаа, хүч) системтэйгээр бүртгэх чанарын төвлөрсөн мэдээллийн санг бий болгох. Процессын тогтвортой байдлыг хянах, параметрийн өөрчлөлт болон чанарын хэлбэлзлийн хоорондын хамаарлыг тодорхойлохын тулд статистик процессын хяналтын (SPC) графикуудыг ашиглан тасралтгүй сайжруулалтад үнэлж баршгүй мэдээлэл өгнө.
Дүгнэлт
Гагнуурын бөөмийн нэвтрэлтийг нарийн хэмжих нь найдвартай эсэргүүцлийн гагнуурын үндэс юм. Чанарын хяналтын амжилттай стратеги нь ганц "шидэт сум" технологид тулгуурладаггүй, харин хурдан NDT (хэт авиан гэх мэт), нарийн хор хөнөөлтэй туршилт (металлограф гэх мэт) болон бодит цаг хугацааны үйл явцын хяналт зэрэгт тулгуурладаг.
Үйлдвэрийн стандартыг дагаж мөрдөж, мэдээллийн системчилсэн менежментийг хэрэгжүүлснээр үйлдвэрлэгчид бүтээгдэхүүний тогтвортой чанарыг хангаж, хаягдлын хэмжээг бууруулж, орчин үеийн үйлдвэрлэлийн эрэлт хэрэгцээг итгэлтэйгээр хангаж, эцсийн дүндээ өрсөлдөөний давуу талыг олж авах боломжтой.