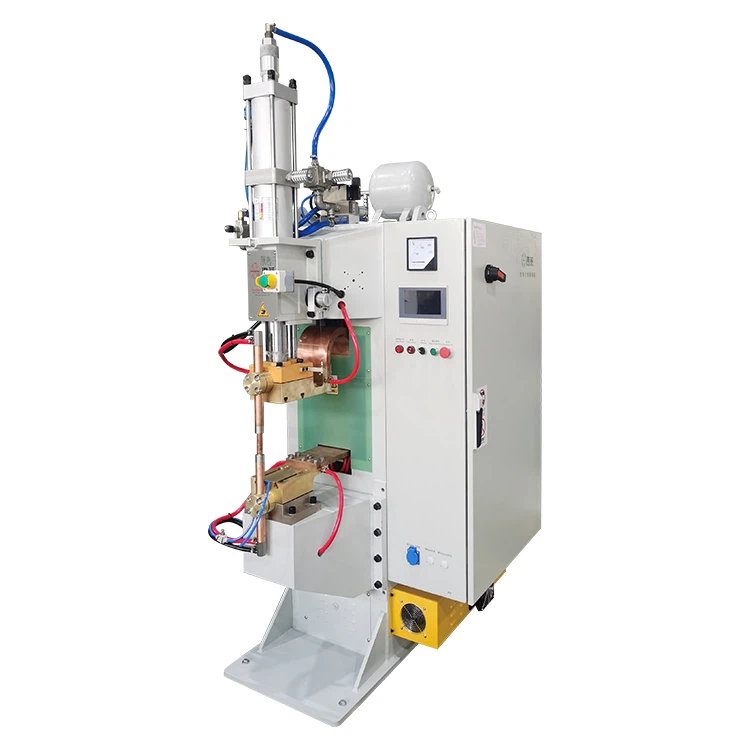
Спот гагнуурын машинӨндөр үр ашигтай, нарийвчлалтай, гагнуурын дээд зэргийн чанараараа орчин үеийн металл үйлдвэрлэл, ялангуяа автомашины болон нарийн электроникийн салбарт чухал тоног төхөөрөмж болсон.
Гэсэн хэдий ч олон операторууд машиныг анх удаа ашиглах эсвэл ажлын хэсгүүдийг солих үед параметрийн буруу тохируулгын улмаас гагнуурын эцсийн үр дүнг алдагдуулж байдаг. Параметрүүдийг зөв сонгох, тохируулах арга техникийг эзэмшсэн байх нь MFDC гагнуурын гүйцэтгэлийг дээд зэргээр нэмэгдүүлэх, бүтээгдэхүүний чанарыг хангахад чухал үүрэгтэй.


Энэхүү нийтлэл нь MFDC спот гагнуурчдын гагнуурын гүйдэл, гагнуурын хугацаа, электродын хүч гэсэн гагнуурын үндсэн гурван параметрийн -гүнзгий боловч хүртээмжтэй дүн шинжилгээ хийх бөгөөд оновчлолын практик зөвлөгөө, эрх бүхий мэдээллийн лавлагааг санал болгоно.
I. Үндсэн параметрийн шинжилгээ: Гагнуурын чанарыг тодорхойлох гурван элемент
MFDC спот гагнуурын процесс нь нарийн төвөгтэй цахилгаан{0}}дулааны-механик процесс бөгөөд түүний чанарыг үндсэндээ дараах гурван харилцан хамааралтай параметрээр тодорхойлдог.
1. Гагнуурын гүйдэл (I): Дулаан үүсгэх "хөдөлгүүр"
Гагнуурын гүйдэл нь спот гагнуурын үед дулаан үүсгэх үндсэн эх үүсвэр бөгөөд бөөмийн хэмжээ, хүч чадалд нөлөөлдөг хамгийн чухал хүчин зүйл юм. Дунд давтамжийн инвертер технологи нь илүү тогтвортой, нарийвчлалтай тогтмол гүйдлийн гаралтыг хангаж, дулааны жигд оролтыг хангадаг.
| Хүчин зүйл | Одоогийн чиг хандлага | Үр нөлөө ба зөвлөмж |
| Ажлын хэсгийн зузаан | Зузаантай шууд пропорциональ | Зузаан хуудас нь бөөмийн зохих хэмжээг хангахын тулд илүү их гүйдэл шаарддаг. |
| Материалын эсэргүүцэл | Эсэргүүцэлтэй урвуу пропорциональ | Зэвэрдэггүй ган зэрэг өндөр-эсэргүүцэлтэй материалууд харьцангуй бага гүйдэл шаарддаг; Зөөлөн ган зэрэг бага-эсэргүүцэлтэй материалууд илүү их гүйдэл шаарддаг. |
| Электродын нүүрний диаметр | Диаметртэй шууд пропорциональ | Нүүрний том диаметр нь одоогийн нягтыг бууруулдаг; нягтыг хадгалахын тулд нийт гүйдлийг зохих ёсоор нэмэгдүүлэх шаардлагатай. |
Практик лавлагаа өгөгдөл (Жишээ нь: Зөөлөн ган):
|
Нэг хуудасны зузаан (мм) |
Санал болгож буй гагнуурын гүйдлийн хүрээ (kA) |
| 0.5 + 0.5 | 8 - 12 |
| 1.0 + 1.0 | 12 - 18 |
| 2.0 + 2.0 | 20 - 28 |
Оновчлолын зөвлөмжүүд:
- Хэт их гүйдэл: Хүчтэй гадагшлуулах (цацрах), электродын түргэвчилсэн элэгдэл, гадаргуугийн хэт их хонхорхой, түлэгдэлтэд хүргэдэг.
- Хангалтгүй гүйдэл: Хүйтэн гагнуур эсвэл хүч чадал хангалтгүй болоход хүргэдэг бөөмийн хэмжээ хангалтгүй.
- Нарийн -Тааруулах зарчим: Гагнуурын үр ашиг, тууштай байдлыг нэмэгдүүлэхийн тулд гадагшлуулахаас сэргийлж бага зэрэг өндөр гүйдэл, гагнуурын хугацааг богиносгох хэрэгтэй.
2. Гагнуурын хугацаа (t): Дулаан хуримтлалын "хянагч"
Гагнуурын хугацаа нь гүйдэлтэй хамт гагнуурын процессын нийт дулааны хэмжээг тодорхойлдог ($Q \\propto I^2Rt$). MFDC гагнуурчдын миллисекундын-төвшний нарийвчлалыг хянах чадвар нь уламжлалт хувьсах гүйдлийн гагнуурчдаас мэдэгдэхүйц давуу тал юм.
MFDC гагнуурын хугацаа нь ихэвчлэн хэд хэдэн импульсийн үе шатуудыг агуулдаг:
| Импульсийн үе шат | Тодорхойлолт | Санал болгож буй цагийн хүрээ |
| Хугацаа шахах | Электрод ба ажлын хэсгийн хооронд нягт холбоо тогтоож, цоорхойг арилгана. | 100 - 500 мс |
| Гагнуурын цаг | Бөөм бүрдүүлэхэд ашигласан бодит урсгалын хугацаа. | 50 - 250 мс |
| Цаг барих | Гүйдлийг тасалсны дараа электродын даралтыг барьж байх хугацаа нь бөөмийг даралтын дор хөргөж, хатууруулах, агшилт, хагарал үүсэхээс сэргийлдэг. | 100 - 300 мс |
| Унтраах цаг | Гагнуурчин дараагийн гагнуурын талбайд бэлтгэх интервалын хугацаа. | 50 - 150 мс |
Оновчлолын зөвлөмжүүд:
- Цаг ба одоогийн зохицуулалт: Хэт их гагнуурын хугацаа нь хэт их дулааны хуримтлал үүсгэж, хэт халалт, гадагшлуулах шалтгаан болдог; өндөр гүйдэлтэй байсан ч хангалтгүй хугацаа нь дулааны улмаас хүйтэн гагнуур үүсгэж болно. "Өндөр гүйдэл, богино хугацаа" гэсэн хослолыг ихэвчлэн дулааны нөлөөлөлд өртсөн бүсийг (HAZ)- багасгаж, үйлдвэрлэлийн үр ашгийг нэмэгдүүлэхийг илүүд үздэг.
- Олон-импульсийн хэрэглээ: Тусгай материалд (жишээ нь, цайрдсан ган) хос-импульс эсвэл олон-импульсийн хяналтыг ашиглах нь дулааны хуваарилалт болон бөөм үүсэхийг илүү үр дүнтэй удирдах боломжийг олгодог.
3. Электродын хүч (F): Холбоо барих ба хатууруулах "Батлан даагч"
Электродын хүч нь ажлын хэсгүүдийн хооронд нягт холбоо тогтоох, контактын эсэргүүцлийг бууруулж, бөөм хатуурах үед хуурамч шахалт үзүүлэх чухал үзүүлэлт юм.
| Хэт их хүч | Хүч хангалтгүй | Оновчлолын зорилго |
| Холбоо барих талбай нэмэгдэж, гүйдлийн нягтрал буурч, бөөм үүсэхэд саад болдог. | Холбоо барих эсэргүүцэл нь хэт өндөр бөгөөд энэ нь хүчтэй гадагшлуулах, гадаргууг шатаахад хүргэдэг. | Бөмбөлөг үүссэний дараа ажлын хэсгүүдийн нягт холбоог хангаж, хуурамч шахалтын хангалттай даралтыг хангана. |
Практик лавлагаа өгөгдөл (Жишээ нь: Зөөлөн ган):
| Нэг хуудасны зузаан (мм) | Санал болгож буй электродын хүчний хүрээ (kN) |
| 0.5 + 0.5 | 1.5 - 3.0 |
| 1.0 + 1.0 | 3.0 - 5.0 |
| 2.0 + 2.0 | 5.0 - 8.0 |
Оновчлолын зөвлөмжүүд:
- Хүч ба гүйдлийн тэнцвэр: Хүч нэмэгдэхийн хэрээр контактын эсэргүүцэл буурч, дулааны алдагдлыг нөхөхийн тулд гүйдлийг зохих хэмжээгээр нэмэгдүүлэх шаардлагатай.
- Хүч ба хөөх: Хүч хангалтгүй байх нь хөөх гол шалтгаан болдог. Хүчийг зохих ёсоор нэмэгдүүлэх нь гүйдлийн нягтыг мэдэгдэхүйц бууруулахгүйгээр цацалтыг үр дүнтэй дарах боломжтой.
II. Тусгай хэрэглээ: Гагнуурын техникийн үзүүлэлтүүд ба цайрдсан гангийн хос{1}}импульсийн техник
Цайрдсан ган нь цайрын бүрхүүлийн хайлах цэг (ойролцоогоор. 419 градус, буцалгах цэг нь ойролцоогоор. 907 градус) болон ган дэвсгэр (хайлах цэг нь ойролцоогоор. 1538 градус) хооронд мэдэгдэхүйц ялгаа байдаг тул спот гагнуурын параметрүүдэд илүү өндөр шаардлага тавьдаг.
1. Цайрдсан ганг гагнахад тулгарч буй бэрхшээлүүд
- Цайрын давхаргын хөндлөнгийн оролцоо: Цайрын давхарга нь гагнуурын өндөр температурт ууршиж, цайрын уур үүсгэж, гадагшлуулах, электродын нүүрийг бохирдуулдаг.
- Электродын элэгдэл: Цайр нь зэс электродын материалтай урвалд орж гуулин хайлш үүсгэн электродын элэгдлийг хурдасгадаг.
- Бөөм чанар: Цайрын уур нь бөөм үүсэхэд саад болж, гагнуурын бат бөх чанарыг бууруулдаг.
2. Үндсэн техник: Хос{1}}импульсийн (урьдчилан{2}}дулаан) гагнуур
Цайрын давхаргын асуудлыг шийдвэрлэхийн тулд MFDC гагнуурчид ихэвчлэн Хос -Пульс эсвэл Урьдчилан -Дулааны импульсийн техникийг ашигладаг:
- Урьдчилан -Дулааны импульс (бага гүйдэл, богино хугацаа): Ажлын хэсгийг урьдчилан халаах-бага гүйдлийн импульс хийж, контактын хэсэгт цайрын давхаргыг зөөлөн буулгаж эсвэл ууршуулж, дараагийн үндсэн гагнуурын контактын таатай нөхцлийг бүрдүүлнэ.
- Гагнуурын үндсэн импульс (өндөр гүйдэл, богино хугацаа): Цайрын давхаргыг үр дүнтэй удирдаж дууссаны дараа өндөр гүйдэл ашиглан өндөр{0}}чанартай бөөмийг хурдан үүсгэдэг.
Цайрдсан ган гагнуурын параметрийн лавлагаа (0.8мм + 0.8мм):
| Параметр | Урьдчилан {{0}Дулааны импульс | Гагнуурын гол импульс |
| Гүйдэл (кА) | 5 - 8 | 15 - 20 |
| Цаг (мс) | 30 - 50 | 80 - 120 |
|
Электродын хүч (kN) |
3.5 - 4.5 (Тогтмол) | 3.5 - 4.5 (Тогтмол) |
III. Шинжлэх ухааны параметрүүдийг тохируулах журам ба практик туршлага
MFDC спот гагнуурын параметрүүдийг тохируулах нь "нэг-болон-хийсэн" ажил биш харин дадлага, туршилт, оновчтой болгох мөчлөгийн үйл явц юм.
1. Шинжлэх ухааны параметрүүдийг тохируулах журам
1. Үндсэн үзүүлэлтүүдийг тодорхойлох:Гүйдэл, цаг хугацаа, хүчний анхны утгыг олж авахын тулд ажлын хэсгийн материал, зузаан, электродын төрлөөс хамааран гагнуурчин үйлдвэрлэгчээс санал болгож буй гагнуурын техникийн үзүүлэлтүүдийг харна уу.
2. Анхан шатны туршилт явуулах:Анхны параметрүүдийг ашиглан 10-20 цэгийг гагнах ба бөөмийн хэмжээ, гагнуурын бат бэхийг ажиглахын тулд эвдрэх туршилтыг (хальсыг арилгах туршилт гэх мэт) хийнэ.
3. Гагнуурын үзэгдлийг ажиглах:
- Хүчтэй хөөх: Юуны өмнө электродын хүч хангалттай эсэхийг шалгана; Хоёрдугаарт, гагнуурын гүйдэл хэт өндөр байгаа эсэхийг анхаарч үзээрэй.
- Бөмбөлөг / Хүйтэн гагнуур хангалтгүй: Юуны өмнө гагнуурын гүйдлийг нэмэгдүүлэх; хоёрдугаарт, гагнуурын хугацааг зохих ёсоор сунгах.
- Гадаргуугийн хэт их догол: Электродын хүч эсвэл гагнуурын гүйдлийг бага зэрэг бууруулна.
4. Нарийн -Тохируулга:Шаардлагатай гагнуурын бат бэх, гадаад үзэмжийг олж авах хүртэл 5% -иас 10% -иар нэг удаад зөвхөн нэг параметрийг тохируулна.
5. Тогтвортой байдлын баталгаажуулалт:Электродын элэгдэл, температурын өөрчлөлт зэрэг нөхцөлд тогтвортой байдлыг хангахын тулд оновчтой параметр бүхий урт-хугацаа, тасралтгүй гагнуурын туршилтыг явуулна.
2. MFDC гагнуурчдын давуу тал ба дэвшилтэт функцууд
MFDC гагнуурчдын өндөр-нарийн гагнуурын чадвар нь тэдний дэвшилтэт хяналтын системтэй холбоотой:
- Хаалттай{0}}Гүйдлийн хяналт:Гагнуурчин нь гаралтын бодит гүйдлийг бодит цаг хугацаанд хянаж, тогтоосон утгын дагуу хурдан залруулж, сүлжээний хэлбэлзэл эсвэл ажлын хэсгийн эсэргүүцлийн өөрчлөлтөд нөлөөлөхгүйгээр гүйдлийн тогтвортой байдал, тогтвортой байдлыг хангана.
- Одоогийн налуу хяналт:Тогтсон хугацаанд гүйдлийг аажмаар нэмэгдүүлэх эсвэл багасгах боломжийг олгодог. Дээш налууг ашиглах нь анхны хөөгдөлтийг үр дүнтэй бууруулж, дулааны жигд хуваарилалтыг дэмждэг; доош налууг ашиглах нь бөөмийг тогтвортой хөргөхөд тусалдаг.
- Олон-Захиалгат хадгалах сан:Орчин үеийн MFDC гагнуурын хянагч нь ихэвчлэн хэдэн арван эсвэл бүр хэдэн зуун гагнуурын техникийн үзүүлэлтүүдийг хадгалах боломжтой бөгөөд хэрэглэгчдэд янз бүрийн ажлын хэсгүүдийн хооронд хурдан шилжих боломжийг олгож, уян хатан үйлдвэрлэлийг бий болгодог.

Дүгнэлт
Дунд давтамжийн спот гагнуурын параметрүүдийг тохируулах нь онолын заавар, практик туршлагыг хослуулах шаардлагатай процесс юм.
Гол нь гагнуурын гүйдэл, гагнуурын хугацаа, электродын хүчний хоорондын уялдаа холбоо, зохицуулалтыг ойлгоход оршдог.
Шинжлэх ухааны тохиргооны горимыг дагаж, MFDC гагнуурын өвөрмөц нарийн хяналт, олон{0}}импульсийн технологийг ашигласнаар, ялангуяа цайрдсан ган зэрэг тусгай материалын хос{1}}импульсийн үзүүлэлтүүдийг ашигласнаар та гагнуурын чанарыг эрс сайжруулж, электродын ашиглалтын хугацааг уртасгаж, эцсийн дүндээ үйлдвэрлэлийн зардлыг бууруулж, гагнуурын үр ашигтай, үр ашигтай үйлдвэрлэлд хүрэх боломжтой болно.