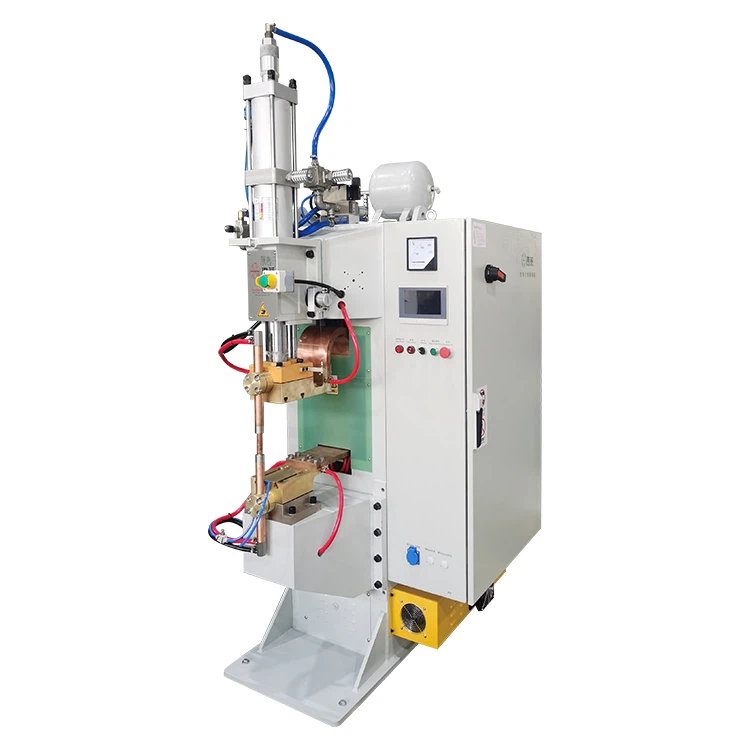
Хөнгөн цагааны спот гагнуурын ажилд олон инженерүүд болон үйлдвэрлэлийн багууд их хэмжээний цацрах, гагнуурын бөөмийн хэмжээ таарахгүй байх, электрод байнга наалддаг, тэр ч байтугай гагнуурын хүч чадал хангалтгүй гэх мэт байнга тохиолддог асуудлуудтай тулгардаг. Эдгээр асуудлууд гарч ирэхэд хөнгөн цагаан өөрөө гагнахад хэцүү гэж үзэх нь түгээмэл байдаг. Гэсэн хэдий ч үйлдвэрлэлийн өргөн туршлага дээр үндэслэн хөнгөн цагааны спот гагнуурын согогийн 70-80% -иас илүү нь материалаас бус, хөнгөн цагааны физик шинж чанарт тохирохгүй параметрийн тохиргооноос үүдэлтэй байдаг.
Зөөлөн гантай харьцуулахад хөнгөн цагаан нь дулааны болон гадаргуугийн шинж чанарыг эрс өөрчилдөг. Түүний дулаан дамжилтын илтгэлцүүр нь ихэвчлэн ойролцоо байдаг237 W/m·K, энэ нь нүүрстөрөгч багатай гангаас ойролцоогоор 2-3 дахин их байна. Энэ нь гагнуурын үед үүссэн дулаан хурдан сарниж, гагнуурын интерфэйс дэх өндөр{2}}температурын бүсийг тогтвортой байлгахад хэцүү болгодог гэсэн үг юм. Үүнээс гадна хөнгөн цагаан гадаргуу нь маш өндөр цахилгаан эсэргүүцэлтэй нягт ислийн давхарга (Al₂O₃) үүсгэдэг.
Хэрэв энэ оксидын давхарга нь гүйдлийн урсгал эхлэхээс өмнө хангалттай эвдэрч чадахгүй бол энэ нь цахилгаан дамжуулах тогтвортой байдалд ноцтой нөлөөлдөг. Цаашилбал, хөнгөн цагаан нь өндөр температурт зэс электродуудад наалддаг хүчтэй байдаг. Хэрэв электродын хүч эсвэл хөргөлтийн нөхцлийг зохих ёсоор хянахгүй бол электродын элэгдэл ихээхэн хурдасдаг. Эдгээр шалтгааны улмаас хөнгөн цагааны материалын шинж чанарт үндэслэн параметрийн тохиргоог хийх нь гагнуурын чанарыг тогтвортой, найдвартай болгоход чухал ач холбогдолтой юм.


Яагаад хөнгөн цагааны гагнуур нь гангаас илүү хэцүү байдаг вэ?
Гагнуурын параметрүүдийг тохируулахын өмнө хөнгөн цагааны гагнуурын тогтворгүй байдлын үндсэн шалтгааныг ойлгох нь чухал юм. Үйлдвэрлэлийн олон орчинд материалын үндсэн шинж чанарыг харгалзахгүйгээр одоогийн болон гагнуурын хугацааг олон удаа тохируулдаг бөгөөд энэ нь ихэвчлэн үр ашиггүй алдааг олж засварлахад хүргэдэг.
1. Гадаргуугийн оксидын давхарга нь тогтвортой гүйдлийн урсгалыг хязгаарладаг
Хөнгөн цагаан нь агаарт өртөхөд нимгэн боловч маш нягт ислийн давхарга үүсгэдэг. Хэдийгээр энэ ислийн давхарга нь маш нимгэн боловч маш өндөр цахилгаан эсэргүүцэлтэй бөгөөд үндсэн материал руу гүйдэл ороход саад болдог. Хэрэв гагнуурын гүйдэл эхлэхээс өмнө хангалттай электродын хүч ба шахалтын хугацааг хэрэглэхгүй бол оксидын давхарга хэсэгчлэн хэвээр үлдэж болно. Үүний үр дүнд гүйдлийн урсгал нь гагнуурын талбайд жигд тархахаас илүүтэй орон нутгийн холбоо барих цэгүүдэд төвлөрдөг.
Үйлдвэрлэлийн нөхцөлд энэ нөхцөл нь ихэвчлэн гаднаас хүлээн зөвшөөрөгдөхүйц мэт харагдах боловч дотооддоо бага хэмжээтэй эсвэл бүрэн бус гагнуурын хэсгүүдийг агуулсан гагнуурыг үүсгэдэг. Хальс эсвэл суналтын туршилтын явцад эдгээр гагнуурууд нь бөөм дутуу тогтоцоос болж ихэвчлэн эрт бүтэлгүйтдэг. Тиймээс ислийн давхаргыг бүрэн задлах нь хөнгөн цагааны спот гагнуурын хамгийн чухал үе шатуудын нэг бөгөөд гагнуурын гүйдлийг нэмэгдүүлэхээс илүү чухал байдаг.
2. Дулаан дамжуулалт өндөр байгаа нь дулааныг хурдан тараах шалтгаан болдог
Хөнгөн цагааны өндөр дулаан дамжуулалт нь гагнуурын бүсээс дулааныг хурдан тараахад хүргэдэг. Гагнуурын явцад энэхүү хурдан дулааны тархалт нь гагнуурын интерфейсийг тогтвортой хайлсан төлөвийг хадгалахаас сэргийлдэг. Хэрэв ганд түгээмэл хэрэглэгддэг нэг импульс гагнуурын уламжлалт аргуудыг хөнгөн цагаанд хэрэглэвэл гагнуурын гадаргуу хурдан халж, хэт их цацагдаж, дотоод материал нь тогтвортой гагнуур үүсгэх хангалттай температурт хүрч чадахгүй.
Энэ үзэгдэл нь гадаргуу дээр харагдахуйц хайлах боловч гагнуурын хүч хангалтгүй хэвээр байгаа үйлдвэрлэлийн шугамд ихэвчлэн ажиглагддаг. Энэ асуудлыг даван туулахын тулд дулааны оролтын процессыг илүү аажмаар хянах шаардлагатай бөгөөд ингэснээр дулааныг нэг удаагийн давтамжтайгаар хэрэглэхээс илүүтэйгээр аажмаар бий болгох боломжийг олгоно.
3. -Өндөр температурын наалдац нь электродын элэгдлийг хурдасгадаг
Өндөр температурт хөнгөн цагаан нь зэс электродуудад наалддаг бөгөөд заримдаа контактын гадаргуу дээр хайлшийн холбоос үүсгэдэг. Хэрэв хөргөх нөхцөл хангалтгүй эсвэл электродын хүч тогтворгүй бол электродын температур хурдан нэмэгдэж, наалдац, элэгдэл хурдасдаг. Цаг хугацаа өнгөрөхөд энэ нь электродын хэв гажилт, гадаргуугийн эвдрэл, гүйдлийн нягтралын жигд бус хуваарилалтад хүргэж, гагнуурын чанарыг улам дордуулдаг.
Их хэмжээний-үйлдвэрлэлийн орчинд энэ асуудал электрод солих давтамжийг ихээхэн нэмэгдүүлж, улмаар зогсолт болон засвар үйлчилгээний зардал өндөр болдог. Тиймээс электродын хүч ба хөргөлтийн гүйцэтгэлийг хоёрдогч хүчин зүйл биш харин үндсэн хяналтын параметр болгон авч үзэх хэрэгтэй.
Хөнгөн цагааны гагнуурын тогтвортой байдлыг тодорхойлдог гурван үндсэн параметрийн тохиргоо
Хөнгөн цагааны спот гагнуурын ихэнх асуудлуудыг шахах хугацаа, гүйдлийн долгионы хэлбэр, хөргөлтийн нөхцөл бүхий электродын хүч гэсэн гурван үндсэн параметрээс харж болно. Эдгээр параметрүүдийн хооронд логик холбоо тогтоох нь гагнуурын согогийг мэдэгдэхүйц бууруулж, тууштай байдлыг сайжруулж чадна.
1. Шахах хугацаа хангалттай байх ёстой: Одоогийн урсгалаас өмнө оксидын давхаргыг хугал.
Хөнгөн цагааны спот гагнуурын ажилд шахах хугацаа чухал үүрэг гүйцэтгэдэг. Үүний гол үүрэг нь зөвхөн электродыг ажлын хэсэгтэй холбоо барих биш, харин цахилгаан гүйдэл хэрэглэхээс өмнө исэлдлийн давхаргыг механикаар тасалдаг тогтвортой даралтыг бий болгох явдал юм. Хэрэв шахах хугацаа хэт богино байвал гүйдэл нь хязгаарлагдмал контактын цэгүүдэд төвлөрч, улмаар орон нутгийн хэт халалт, бүрэн бус бөөм үүсэх болно.
Ихэнх үйлдвэрлэлийн хэрэглээнд хөнгөн цагаан хуудасны зузаан нь0.8 мм-ээс 1.5 мм хүртэл, шахах хугацааг ихэвчлэн хооронд нь санал болгодог0.30 ба 0.40 секунд. Хуудасны зузаан нэмэгдэхэд1.5 мм-ээс 3.0 мм хүртэл, шахах хугацааг уртасгах хэрэгтэй0.40-0.50 секунд ба түүнээс дээш. Ган гагнууртай харьцуулахад хөнгөн цагаан гагнуур нь ерөнхийдөө шаарддаг30% -иас 50% илүү шахах хугацаа, энэ нь гагнуурын тууштай байдлыг ихээхэн сайжруулдаг.
2. Олон{1}}Импульсийн гүйдэл нь дан гагнуураас илүү тохиромжтой-Импульсийн гагнуур
Хөнгөн цагааны гагнуурын үед нэг өндөр гүйдлийн импульс нь ихэвчлэн гадаргууг хэт халж, шүршихэд хүргэдэг боловч бөөмийг зохих ёсоор бүрдүүлэхэд хангалттай дотоод дулааныг үүсгэдэггүй. Үүний үр дүнд олон-импульсийн гүйдлийн стратеги нь орчин үеийн хөнгөн цагааны гагнуурын хэрэглээнд илүүд үздэг арга болжээ.
Олон{0}}импульсийн гагнуурын ердийн дараалал нь гурван үе шаттай. Эхний үе шат нь цахилгаан холбоог сайжруулж, ислийн давхаргыг сулруулдаг бага гүйдэлтэй урьдчилан халаах импульсийг ашигладаг. Хоёрдахь шат нь гагнуурын гол импульсийг ашигладаг бөгөөд энэ үед бөөм үүсэх ихэнх хэсэг үүсдэг. Гурав дахь шат нь гагнуурын бөөмийг нягтруулах, дотоод согогийг багасгахад тусалдаг хуурамч эсвэл хэлбэржүүлэх импульсийн үүрэг гүйцэтгэдэг. Аж үйлдвэрийн өгөгдөл нь зөв тохируулсан олон импульс гагнуур нь бөөмийн диаметрийг хэд дахин нэмэгдүүлэх боломжтойг харуулж байна.15% - 30%, цацалтыг ойролцоогоор бууруулж байхад40%.
3. Электродын хүч ба хөргөлтийг хамтад нь оновчтой болгох ёстой
Электродын хүч нь оксидын давхаргын задрал болон бөөм үүсэх тогтвортой байдалд шууд нөлөөлдөг. Хөнгөн цагааны гагнуурын хувьд электродын хүч нь ихэвчлэн байх ёстойГанд хэрэглэснээс 20-30 хувиар өндөрижил зузаантай. Электродын хүчийг нэмэгдүүлэх нь хайлсан металлын тэлэлтийг хянахад тусалдаг ба цацралтыг бууруулдаг.
Хөргөх нөхцөл нь адил чухал юм. Усны урсгалыг тогтвортой байлгах нь электродын температурыг тогтворжуулж, хөнгөн цагааны наалдацыг багасгахад тусалдаг. Аж үйлдвэрийн олон орчинд хөргөх үед усны урсгалыг хадгалдагМинутанд 4 литр ба түүнээс дээш, электродын температур нь наалдалтыг мэдэгдэхүйц бууруулахад хангалттай тогтвортой хэвээр байна. Хөргөлтийг зөв оновчтой болгосноор электродын ашиглалтын хугацаа ойролцоогоор нэмэгдэж болно3000 гаруй гагнуурын 500 ширээс, энэ нь үйлдвэрлэлийн үр ашгийг ихээхэн нэмэгдүүлдэг.
Хөнгөн цагааны спот гагнуурын санал болгож буй анхны параметрийн лавлах хүснэгт
Туршилтын гагнуурын үед тохирох анхны параметрүүдийг сонгох нь тохируулах хугацааг мэдэгдэхүйц богиносгодог. Дараах утгууд нь стандарт хөнгөн цагаан хуудасны хэрэглээнд өргөн хэрэглэгддэг эхлэлийн хүрээг илэрхийлнэ.
| Хөнгөн цагааны зузаан | Шахах хугацаа (ууд) | Гагнуурын хугацаа (мс) | Гагнуурын гүйдэл (кА) | Электродын хүч (kN) | Санал болгож буй горим |
|---|---|---|---|---|---|
| 0.8 мм | 0.30–0.35 | 120–160 | 16–20 | 2.5–3.0 | Хос импульс |
| 1.0 мм | 0.30–0.40 | 140–180 | 18–22 | 3.0–3.5 | Хос импульс |
| 1.5 мм | 0.35–0.45 | 160–220 | 22–28 | 3.5–4.5 | Гурвалсан импульс |
| 2.0 мм | 0.40–0.50 | 200–260 | 26–32 | 4.5–5.5 | Гурвалсан импульс |
| 3.0 мм | 0.50–0.60 | 240–320 | 32–40 | 5.5–6.5 | Гурвалсан импульс |
Эдгээр утгыг гагнуурын бөөмийн бодит хэмжээ болон механик туршилтын үр дүнд үндэслэн нэмэлт тохируулга хийх замаар эхлэх цэг болгон ашиглах ёстой.
Хэрхэн сонгох вэMFDC спот гагнуурчинХөнгөн цагаан гагнуур хийхэд тохиромжтой
Гагнуурын төхөөрөмжийг сонгохдоо зөвхөн нэрлэсэн хүчин чадлыг үнэлэхээс гадна уг машин нь хөнгөн цагаан гагнахад тусгайлан шаардлагатай шинж чанаруудыг агуулсан эсэхийг үнэлэх нь чухал юм.
1. Олон-шатлалт гагнуурын хөтөлбөрийн чадвар
Хөнгөн цагаан гагнуурын зориулалттай машинууд нь шахах хугацаа, гагнуурын хугацаа, барих хугацааг бие даан хянах боломжтой байх ёстой. Энэхүү уян хатан чанар нь материалын зузаан болон үений тохиргоонд тулгуурлан нарийн тохируулга хийх боломжийг олгодог.
2. Тогтвортой Хаалттай{1}}Гүйдлийн хяналт
Хөнгөн цагаан гагнуур нь маш тогтвортой гүйдлийн гаралтыг шаарддаг. Хаалттай гүйдлийн{1}}хөгжлийн хяналттай төхөөрөмж нь ихэвчлэн доторх гүйдлийн өөрчлөлтийг хадгалж чаддаг±1%, гагнуурын тууштай-боломж-ийг мэдэгдэхүйц сайжруулна.
3. Найдвартай өндөр{1}}хүчин чадалтай хөргөлтийн систем
Үр ашигтай хөргөлтийн систем нь электродын температурыг тогтворжуулж, электродын ашиглалтын хугацааг уртасгахад тусалдаг. Тасралтгүй үйлдвэрлэлийн орчинд хөргөлтийн тогтвортой ажиллагаа нь зогсолт болон засвар үйлчилгээний давтамжийг бууруулдаг.
Түгээмэл асуулт
Асуулт: Хөнгөн цагааны спот гагнуур нь яагаад хэт их цацдаг вэ?
Х: Хэт их цацрах нь ихэвчлэн гүйдлийн хурдацтай өсөлт эсвэл электродын хүч хангалтгүйгээс үүсдэг. Гүйдэл нь дээд цэгтээ хэт хурдан хүрэх үед гадаргуугийн температур огцом нэмэгдэж, хайлсан металлыг гагнуурын хэсгээс гадагшлуулахад хүргэдэг. Олон-импульсийн гүйдлийн профайлыг ашиглах, электродын хүчийг нэмэгдүүлэх нь ихэвчлэн цацралтыг мэдэгдэхүйц бууруулдаг.
А: Хөнгөн цагаан гагнуурын үед электродууд яагаад байнга наалддаг вэ?
Х: Электродын наалдац нь ихэвчлэн хангалтгүй хөргөлт эсвэл электродын хэт их температураас болдог. Өндөр температурын нөхцөлд хөнгөн цагаан нь зэс электродуудад наалддаг. Хөргөх усны урсгалыг нэмэгдүүлж, электродын зөв геометрийг хадгалах нь наалдах асуудлыг эрс багасгадаг.
А: Хөнгөн цагааны спот гагнуурын гагнуурын чанарыг хэрхэн үнэлэх вэ?
Х: Гагнуурын чанарыг зөвхөн гадаргуугийн үзэмжээр нь дүгнэж болохгүй. Үүний оронд гүйцэтгэлийг шалгахын тулд бөөмийн хэмжээ болон механик бат бэхийн туршилтыг ашиглах хэрэгтэй. Гагнуурын бүрэн бүтэн байдлыг баталгаажуулахын тулд хальслах туршилт ба суналтын туршилтыг ихэвчлэн ашигладаг.
Эцсийн бодол: Тогтвортой хөнгөн цагаан гагнуур нь зөв параметрийн логикоос хамаарна
Хөнгөн цагааны гагнуурын олон эвдрэлийн үндсэн шалтгаан нь тоног төхөөрөмжийн чадвар биш, харин параметрийн зохисгүй харилцаа юм. Зөвхөн гүйдлийг нэмэгдүүлэх нь асуудлыг шийдэх нь ховор. Харин шахах хугацаа, гүйдлийн долгионы хэлбэр, электродын хүч, хөргөлтийн нөхцөл зэргийг нэгдсэн систем гэж үзэх ёстой.
Хөнгөн цагааны спот гагнуурыг тогтмол хийдэг үйлдвэрлэгчдийн хувьд материалын төрөл, зузаан дээр үндэслэн стандартчилсан параметрийн багцыг бий болгох нь тууштай байдлыг сайжруулах хамгийн үр дүнтэй аргуудын нэг юм. Цаг хугацаа өнгөрөхөд энэхүү системчилсэн арга нь материалын хог хаягдлыг бууруулж, электродын ашиглалтын хугацааг уртасгаж, үйлдвэрлэлийн ерөнхий үр ашгийг дээшлүүлдэг.